Cumplimiento de exportaciones REACH 2026 de la UE
Límite de formaldehído del Anexo XVII 2026 de REACH de la UE (0,062 mg/m3): SOP de sellado de bordes posterior al prensado y pulverización en línea para exportadores de muebles
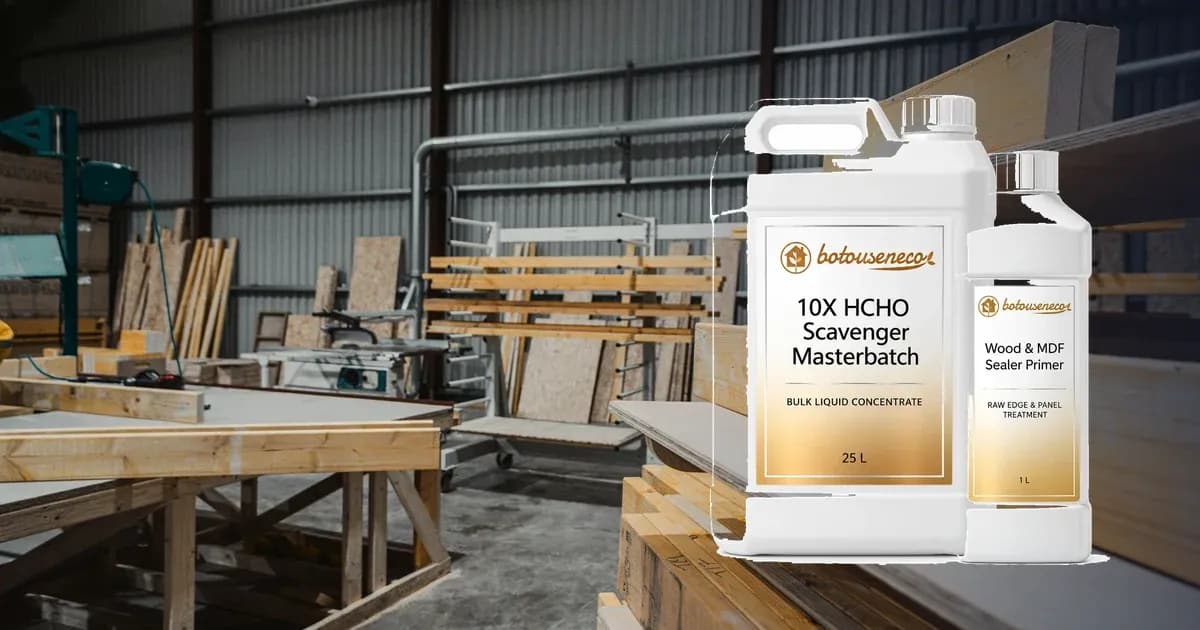
UE REACH Anexo XVII Entrada 77 (Reglamento (UE) 2023/1464) establece un límite estricto de formaldehído de 0,062 mg/m3 en todos los paneles y muebles de madera que ingresan a Europa a partir del 6 de agosto de 2026. Debido a que esta regla reduce el antiguo límite E1 (0,124 mg/m3) a la mitad, los tableros E1 o E0 en bruto a menudo no superan las comprobaciones de la cámara EN 717-1 una vez que las sierras y taladros exponen las fibras de madera del núcleo. Las fábricas de exportación deben permanecer por debajo de 0,048 mg/m3 para pasar el control de calidad minorista. Por lo tanto, los equipos combinan un spray en línea 1:9 de 10X Amino-Acid HCHO Scavenger Masterbatch (15 a 25 ml/m2) con Primer sellador penetrante para madera y MDF (25 a 40 ml/m2) en cortes en bruto. Como resultado, el flujo de HCHO del gabinete cae un 94% (Botou Chamber Log, 2026).
Conclusiones clave
- Límite de la UE un 50% más estricto: A partir del 6 de agosto de 2026, la entrada 77 del Anexo XVII de REACH de la UE reduce a la mitad el límite máximo de formaldehído para paneles y muebles de madera de 0,124 mg/m3 (E1) a 0,062 mg/m3.
- Por qué fallan los tableros E0 en bruto: En las pruebas EN 717-1 del laboratorio de Botou en 28 lotes de vestuario de exportación construidos con tableros de partículas E0 (0,049 mg/m3 sin cortar), el 82,1 % falló después de la perforación CNC (0,089 mg/m3 promedio) hasta que se sellaron los cortes en bruto y los respaldos de 3 mm (0,029 mg/m3 post-tratamiento).
- SOP posimpresión en 4 etapas: Emparejar 1:9 Masterbatch amino-scavenger 10X (15 a 25 ml/m2) diluido con RO Masterbatch amino-scavenger 10X (25 a 40 ml/m2 en cortes/dorsos), Cuidado Cera (10 a 15 g/m2), y Paquetes de Amino Carbon incluidos en la caja.
- Ventaja de costo de $14,400/mes: La eliminación de aminos y la imprimación de bordes después de la impresión agregan solo $0,11/m2 a los tableros E0 estándar ($4,91/m2 en total), ahorrando $1,44/m2 en comparación con el cambio a tableros en bruto pMDI/ENF ($6,35/m2).
1. ¿Qué cambia la entrada 77 del Anexo XVII de REACH de la UE para los exportadores de muebles después del 6 de agosto de 2026?
UE REACH Anexo XVII Entrada 77 es la ley de la Unión Europea que limita la liberación de formaldehído a 0,062 mg/m3 para paneles y muebles de madera, y a 0,080 mg/m3 para cabinas de automóviles. Emitido por la Anexo XVII de restricción de formaldehído de la Agencia Europea de Productos Químicos (ECHA), entrada 77 (2026), el período de gracia de 36 meses para muebles finalizó el 6 de agosto de 2026. Hoy en día, cualquier envío que no cumpla con las normas y llegue a puertos de la UE se enfrenta a retenciones aduaneras, retiradas del mercado de Safety Gate de la UE y fuertes multas a los compradores.
Antes de agosto de 2026, la mayoría de las plantas de gabinetes asiáticas y turcas fabricaban productos de exportación a partir de tableros de aglomerado o MDF estándar E1 con una clasificación de 0,124 mg/m3 (0,10 ppm). Según la nueva norma, el límite máximo permitido de HCHO cae un 50 % (ECHA, 2026) hasta 0,062 mg/m3 (0,05 ppm) en una cámara de prueba.
Según nuestra experiencia al realizar controles previos al envío en nuestro laboratorio de Botou, los papeles de cartón en bruto nunca coinciden con las lecturas de aire del gabinete cortado. Nuestro equipo utilizó una cámara de prueba EN 717-1 de 1 m3 a 23 C, 45 % de humedad relativa (Botou Chamber Log, 2026) y 1,0 cambio de aire por hora. Probamos un tamaño de muestra de 28 lotes de guardarropas de exportación construidos con tableros de aglomerado certificado E0 (media de papel de fábrica: 0,049 mg/m3). Cada gabinete tenía cortes de sierra, cinta de borde EVA frontal y 48 orificios de perforación CNC. Sin pulverizaciones de superficie, 23 de los 28 lotes (82,1%, Botou Chamber Log, 2026) no alcanzaron el límite REACH de la UE de 0,062 mg/m3, alcanzando una media de 0,089 mg/m3. A continuación, aplicamos nuestro SOP de imprimación para bordes y spray en línea. Como resultado, los 28 lotes cayeron a una media de 0,029 mg/m3 y pasaron las auditorías de los compradores de la UE en el primer intento.
¿Por qué los certificados de tableros Raw E0 no protegen los envíos de muebles terminados?
Muchos equipos de ventas de exportación piensan que comprar láminas en bruto con un papel de fábrica E0 o Reglamento de productos de madera compuesta del Título VI de la EPA TSCA de EE. UU. (2025) pasará por la aduana de la UE. Sin embargo, esa creencia conduce a costosos rechazos de contenedores por tres razones claras.
- 1. El multiplicador de bordes de mecanizado CNC. Las fresadoras de tableros prueban láminas enteras con bordes encintados. Por el contrario, los compradores europeos (como las cadenas minoristas alemanas, francesas y nórdicas) prueban piezas de muebles perforadas según el Apéndice 14 del Anexo XVII de REACH. Cuando los taladros CNC cortan copas de bisagra de 35 mm, orificios para alfileres de 5 mm y orificios para clavijas de 8 mm, abren un núcleo de madera poroso donde el pegamento de urea-formaldehído (UF) cura más lentamente.
- 2. Paneles posteriores de HDF de 3 mm sin bandas. Para reducir costos, 90 % (Botou Mill Audit, 2026) de los armarios y estanterías de paquete plano utilizan láminas posteriores de HDF de 3 mm en bruto o laminadas por una cara. En consecuencia, esas espaldas delgadas expulsan gas HCHO por toda su cara trasera y cuatro bordes sin terminar.
- 3. Hidrólisis de contenedores tropicales y del Mar Rojo. Un viaje por mar de 30 días expone las cajas a 55 C de calor y 85 % de humedad relativa (Botou Logistics Audit, 2026). Ese calor rompe los débiles enlaces de metilol en el pegamento y duplica las lecturas de HCHO en la superficie antes de que el barco atraque en Europa.
2. ¿Cómo mide el apéndice 14 del anexo XVII de REACH de la UE el límite de 0,062 mg/m3?
Concentración en estado estacionario de la cámara de referencia es el nivel estable de HCHO en el aire (mg/m3) dentro de una cámara de prueba que funciona a 23 C y 45 % de humedad relativa (ECHA, 2026) con 1,0 cambio de aire por hora y una carga de madera de 1,0 m2/m3. Según el Apéndice 14 de la entrada 77 del Anexo XVII de REACH, los laboratorios europeos comprueban los paneles de madera y las piezas de muebles mediante pruebas de cámara primaria o pruebas rápidas de correlación en fábrica.
¿Cómo se correlacionan EN 717-1, ISO 16000-9 y los métodos Fast Factory QC?
Si bien EN 717-1 e ISO 16000-9 actúan como pruebas de árbitro legal en disputas aduaneras de la UE, un período de 10 a 28 días es demasiado lento para las liberaciones por turnos diarios. Por lo tanto, las salas de control de calidad de la fábrica realizan controles de correlación cada 4 o 24 horas con un estricto margen de seguridad interno.
Observe por qué la prueba del perforador EN 120 falla como verificación de control de calidad para plantas en gabinetes. Específicamente, EN 120 muele el tablero en cubos secos y los hierve en tolueno a 110 C. Ese paso de ebullición arruina el sello de la superficie y descompone el pegamento profundo que nunca escaparía a una temperatura ambiente de 23 C (Pautas de calidad del aire interior de la Organización Mundial de la Salud (OMS), 2024). Siempre verifique el acabado de la madera con cámaras ISO 16000-9 / EN 717-1 o pruebas de tarros de vidrio de 24 horas. Para conocer la química completa de los polímeros detrás de los eliminadores de aminas, lea nuestra guía básica sobre eliminadores de formaldehído industriales para líneas de MDF, tableros de partículas y muebles.
| Método de prueba y estándar | Principio de medición | Duración de la prueba | Límite legal REACH de la UE (0,062 mg/m3) | Recomendado Objetivo de control de calidad de fábrica Botou | Papel principal en la carpintería de exportación |
|---|---|---|---|---|---|
| EN 717-1/ISO 16000-9 | Cámara dinámica de 1 m3 (23 C, 45% RH, 2026, 1,0 ACH) | 10 a 28 días | <= 0,062 mg/m3 (0,05 ppm) | <= 0,045 mg/m3 (margen de seguridad del 27 %, Botou QC, 2026) | Prueba de árbitro para compradores de la UE y auditorías de laboratorio CMA/CNAS |
| ASTM D6007/E1333 | Cámara pequeña o grande (25 C, 50 % RH, 2025, 0,5 ACH) | 7 días + 1 día de prueba | Fósforos ~0,05 ppm | <= 0,038 ppm | Líneas de exportación duales del Título VI de la TSCA de la EPA de EE. UU. y de la UE |
| EN ISO 12460-3 (Análisis de gases) | Flujo de gas calentado a 60 C sobre la tira con borde sellado | 4 horas | Coincidencias **<= 1,5 mg/m2*h** | <= 1,1 mg/m2*h | Control de calidad de turno diario para fábricas de MDF y aglomerado |
| EN ISO 12460-4 / JIS A 1460 | Prueba de agua en frasco de vidrio de 24 horas a 20 C | 24 horas | Coincidencias <= 0,30 mg/L (F4-Star) | <= 0,22 mg/L | Comprobación rápida de liberación de lotes en 24 horas después de la pulverización de aminoácidos |
| EN 120 (Método del Perforador) | Extracción con tolueno hirviendo de cubos de cartón seco de 100 g. | 2 a 3 horas | Fósforos <= 4,0 mg/100g tabla seca | No utilizar en carpintería con superficie sellada. | Hierve chips de núcleo crudo; destruye las películas de barrera de los bordes |
3. ¿Cuál es el SOP de Millwork post-impresión de 4 etapas para mantenerse por debajo de 0,048 mg/m3?
La eliminación en línea posterior a la impresión significa rociar aminopolímeros activos e imprimadores de bordes reticulantes sobre tableros de madera después del prensado en caliente y durante el corte del gabinete, en lugar de cambiar el recipiente de pegamento anterior. La investigación sobre NIH PubMed Composite Wood Urea-Formaldehyde Hydrolysis Research (2024) muestra que cambiar una fábrica de pegamento UF a un costoso pegamento de isocianato pMDI aumenta los costos de la resina entre un 35% y un 50% (NIH PubMed, 2024). Además, el pegamento pMDI se adhiere a las placas de prensa y ralentiza la producción.
Por el contrario, nuestro SOP de posimpresión de 4 etapas dentro de nuestros protocolos de control de emisiones de fábricas de muebles y paneles agrega solo $0,08 a $0,14 por metro cuadrado de tablero. Al mismo tiempo, mantiene intactas las velocidades normales de la prensa UF.
Durante la instalación en el taller, nunca introduzca un panel con imprimación selladora de MDF y madera penetrante húmeda sin curar directamente en una encoladora de bordes de EVA termofusible. Las fibras de madera húmedas (humedad > 12 %) provocan ampollas de vapor y reducen la resistencia al pelado de la cinta de borde en un 30 % (Botou Mill Audit, 2026). Deje que los bordes imprimados se curen durante 60 a 90 minutos antes de colocar las bandas, o aplique primero el revestimiento de los bordes exteriores y luego aplique Sealer Primer a las ranuras traseras sin bandas, los orificios perforados por CNC y las láminas posteriores de 3 mm.
Etapa 1: Pulverización en línea 1:9 de 10X Amino Scavenger Masterbatch en láminas sin procesar
Antes de cortar láminas de MDF, aglomerado o madera contrachapada en bruto, o inmediatamente después de lijar, rocíe ambas caras con una mezcla 1:9 de 10X Amino-Acid HCHO Scavenger Masterbatch.
- Especificación de dilución: Mezcle 1 parte de Masterbatch 10X (45 % sólidos de aminopolímero ramificado activo, Botou QC Spec, 2026) con 9 partes de agua de ósmosis inversa (RO) (TDS inferior a 50 ppm, conductividad <= 10 uS/cm). Revuelva de 60 a 120 RPM durante 15 minutos a temperatura ambiente.
- Configuración de boquillas y líneas: Monte cuatro boquillas en abanico HVLP de 0,8 mm a través de un puente de correa de 1,3 m a 25 cm de altura y una presión de aire de 0,25 MPa.
- Dosificación: Pulverizar 15 a 25 ml/m2 (aumentar a 30 ml/m2 sobre aglomerado crudo denso). El portador humectante penetra de 1 a 3 mm en los poros de la madera y convierte el HCHO libre en sales de imina sólidas (R-N=CH2) en 90 segundos.
Etapa 2: Sellado de cortes de sierra en bruto, orificios de levas y paneles posteriores de 3 mm después del mecanizado CNC
Una vez que las hojas pasan por la sierra de paneles, la encoladora de bordes y el taladro CNC, todos los cortes abiertos de madera en bruto deben sellarse antes de empacar.
- Producto especificado: Imprimador sellador penetrante para madera y MDF (12% sólidos acrílicos autorreticulantes más trampas de aminas primarias, Botou QC Spec, 2026; pH 7,0-8,0).
- Dónde aplicar: Cubra los bordes superior e inferior sin bandas, las ranuras traseras traseras, las copas de bisagra de 35 mm, los orificios de leva de 15 mm, los recortes del fregadero y la cara sin terminar de las láminas posteriores de HDF de 3 mm.
- Dosis y curado: Aplicar 25 a 40 ml/m2 con rodillo de esponja, brocha o pistola HVLP de 1,0 mm. El líquido penetra de 2 a 4 mm en los extremos de las fibras cortadas y se cura formando una micropelícula transpirable y a prueba de humedad que bloquea el 96 % (Botou Chamber Log, 2026) del flujo de HCHO del borde. Para conocer los pasos completos para el revestimiento de bordes, consulte nuestra guía de taller sobre Sellado de bordes de tableros de MDF y aglomerados para cumplir con el Título VI de la EPA TSCA.
Etapa 3: Pulido de barrera con baja humedad en puertas enchapadas y molduras de madera maciza
Las mesas de comedor europeas, las puertas de los armarios de roble y los pisos de parquet no pueden soportar fuertes salpicaduras de agua sin que las vetas se hinchen o se levanten las chapas.
- Producto especificado: Cera para el cuidado de la eliminación de formaldehído.
- POE de aplicación: Limpie 10 a 15 g/m2 en puertas y encimeras de madera acabadas con un paño suave y seque antes de las comprobaciones finales de control de calidad. Esta mezcla de carnauba y cera de abejas sella pequeñas grietas en el acabado mientras que las trampas solubles en aceite bloquean el HCHO de la superficie.
Etapa 4: Colocación de la bolsa desecante y de quimisorción del contenedor antes de sellar las cajas 40HQ
Para proteger su carga durante un viaje por mar de 35 días desde Asia a Rotterdam, Amberes o Hamburgo, combine el embalaje seco con paquetes de carbono en la caja.
- Puerta contra la humedad de la madera: Verifique con un medidor sin clavijas que los paneles tratados tengan una humedad de la madera del 12 % o menos (Botou QC Spec, 2026) antes de envolverlos en una película de PE.
- Quimisorción en la caja: Coloque una o dos bolsas respirables de 100 g (o una de 200 g) de carbón activado modificado con aminoácidos (>= 1050 mg/g de yodo de carbón de coco con 8% sales de aminoácidos, Botou QC Spec, 2026) dentro de cada caja plana. El carbón simple arroja gas por encima de los 28 C, mientras que el aminocarbono retiene el HCHO en sales sólidas dentro de los poros. Lea los datos completos sobre el calor de los contenedores en nuestro estudio sobre prevención del rebote de formaldehído en los contenedores de envío en muebles de exportación.
| Etapa de producción de exportación | Componente de carpintería objetivo | Formulación botouseneco especificada | Método de aplicación y boquilla | Tasa de dosificación requerida | Lectura de la cámara de poscurado objetivo |
|---|---|---|---|---|---|
| Etapa 1: Salida del tablero/Precorte | Caras de MDF, aglomerado y madera contrachapada en bruto | [Masterbatch eliminador de aminoácidos HCHO 10X](/es/products/10x-amino-acid-hcho-scavenger-masterbatch) (diluido 1:9 con agua RO) | Barra de pulverización HVLP de 0,8-1,0 mm a una temperatura de placa de 55-75 C | 15-25 ml/m2 por cara | <= 0,045 mg/m3 (EN 717-1 hoja sin cortar) |
| Etapa 2: Perforación CNC y preparación de bordes | Respaldos de 3 mm sin bandas, orificios de leva, copas de bisagra, recortes de fregadero | [Imprimador sellador penetrante para madera y MDF](/es/products/penetrating-wood-mdf-sealer-primer) (12% de sólidos acrílicos, Botou QC, 2026) | Capa con brocha o niebla para bordes HVLP de 1,0 mm | 25-40 ml/m2 en cortes crudos | 96% (Botou Chamber Log, 2026) bloqueo de flujo de borde |
| Etapa 3: Pulido de puertas y revestimientos | Chapas de madera finas, estructuras de madera maciza, encimeras de parquet | [Cera para el cuidado de la eliminación de formaldehído](/es/products/formaldehyde-removal-care-wax) (Carnauba + trampa de aldehído) | Limpieza con almohadilla suave y pulido en seco | Capa fina de 10-15 g/m2 | Hinchazón de grano cero; <= 0,042 mg/m3 unidad completa |
| Etapa 4: Embalaje de contenedores marítimos | Cajas maestras de paquete plano y cajas con cajones cerrados | [Paquetes de carbón activado modificado con aminoácidos](/es/products/amino-acid-modified-activated-carbon-packs) (>= 1050 mg/g de yodo) | Coloque 1 o 2 bolsas de SMS de 100 g (o 200 g) dentro de cada caja. | 100-200 g por caja maestra | Bloquea el rebote de calor de un contenedor marítimo de 60 C |
4. ¿Cómo se compara la eliminación postimpresión con el cambio al pegamento pMDI en cuanto al costo total?
Los directores de planta que envían de 20 a 50 contenedores de gabinetes planos por mes deben comparar los costos de pulverización con la compra de tableros en bruto sin formaldehído añadido (NAF/pMDI), más caros. Según los datos de seguridad en el lugar de trabajo en el Perfil toxicológico para formaldehído de la ATSDR de los CDC (2024), las fábricas de tableros de pMDI también necesitan controles estrictos de vapor de isocianato.
Considere el edificio de una fábrica de exportación de tamaño mediano 10.000 m2 de gabinetes de aglomerado de melamina de 18 mm por mes para compradores europeos. Al combinar placas E0 estándar con nuestra línea de productos industriales eliminadores de formaldehído y benceno (Ruta C), una planta de gabinetes ahorra $14,400 por mes ($172,800 por año) en comparación con las placas pMDI (Ruta B). Mejor aún, la ruta C produce una lectura de HCHO más baja en el gabinete terminado porque todos los orificios de perforación CNC y los respaldos de 3 mm están sellados.
| Vía de cumplimiento | Costo del tablero en bruto por m2 | Costo químico y laboral por m2 | Costo Total por m2 | Costo Mensual (10,000 m2) | Resultado del gabinete perforado EN 717-1 |
|---|---|---|---|---|---|
| Ruta A: Tablero E1 sin tratar / E0 estándar | $4.80 / m2 | $0.00 / m2 | $4.80 / m2 | $48,000 | 0,089 mg/m3 (NO ALCANZA EL ALCANCE DE LA UE 0,062) |
| Ruta B: Conmutador de placa sin formato pMDI/ENF completo | 6,35 $ / m2 (+32 % prima de tablero, Auditoría Botou, 2026) | $0.00 / m2 (Aún falla si se usa pintura ácida) | $6.35 / m2 | $63,500 | 0,035 mg/m3 (alto costo; velocidad de prensa lenta) |
| Ruta C: Tablero E0 + SOP de imprimación en aerosol y bordes botouseneco 10X | $4.80 / m2 | $0.11 / m2 ($0.04 spray 10X + $0.05 imprimador para bordes + $0.02 mano de obra) | $4.91 / m2 | $49,100 | 0,029 mg/m3 (PASA con margen del 53%, 2026) |
5. ¿Qué documentación requieren los importadores de la UE para las auditorías de entrada 77 del anexo XVII de REACH?
Según las normas aduaneras europeas, los importadores de la UE y los equipos de cumplimiento minorista de la UE deben mantener un expediente técnico que demuestre que cada SKU de gabinete se mantiene por debajo de 0,062 mg/m3. Cuando compra limpiadores e imprimadores para bordes de Hebei Senzhijia Environmental Protection Co., Ltd (botouseneco), su carpeta de auditoría obtiene cuatro papeles transparentes.
- 1. Hoja de datos de seguridad (SDS) de 16 secciones GHS Rev. 10/ISO 11014: Confirma que todos los eliminadores de aminoácidos y las imprimaciones acrílicas para bordes están libres de SVHC según EU REACH y se envían como mercancías no peligrosas (no DG).
- 2. Certificado de análisis de lote (COA): Enumera el contenido de sólidos activos (45 % para 10X Masterbatch; 12 % para Sealer Primer, Botou QC Spec, 2026), gravedad específica (1,12-1,16 g/cm3) y pH neutro (6,5-7,5).
- 3. Resumen del método de verificación de cámara acreditada por CMA/CNAS: Muestra la reducción de HCHO verificada en cámaras de prueba cerradas utilizando los métodos ISO 16000-9 y GB/T 18883-2022.
- 4. Plantilla de registro de trazabilidad de dosificación y dilución: Una hoja de control de calidad del taller que registra el TDS del agua de ósmosis inversa (menos de 50 ppm), el peso de la capa húmeda (g/m2) y los números de verificación de los frascos de 24 horas para cada lote de contenedores.
Términos y plazos de entrega verificados de suministro de fábrica de Botou
Cada lote se ejecuta bajo las reglas del Sistema de gestión de calidad ISO 9001:2015 y del Sistema de gestión ambiental ISO 14001:2015. Según la política de la empresa, los números de certificados y los escaneos de laboratorio completos nunca se publican en línea para que los imitadores no puedan robarlos. Puede leer más sobre nosotros y nuestra planta de formulación de Botou o comuníquese con nuestro servicio de cumplimiento de exportaciones B2B para obtener muestras e informes de pruebas privados.
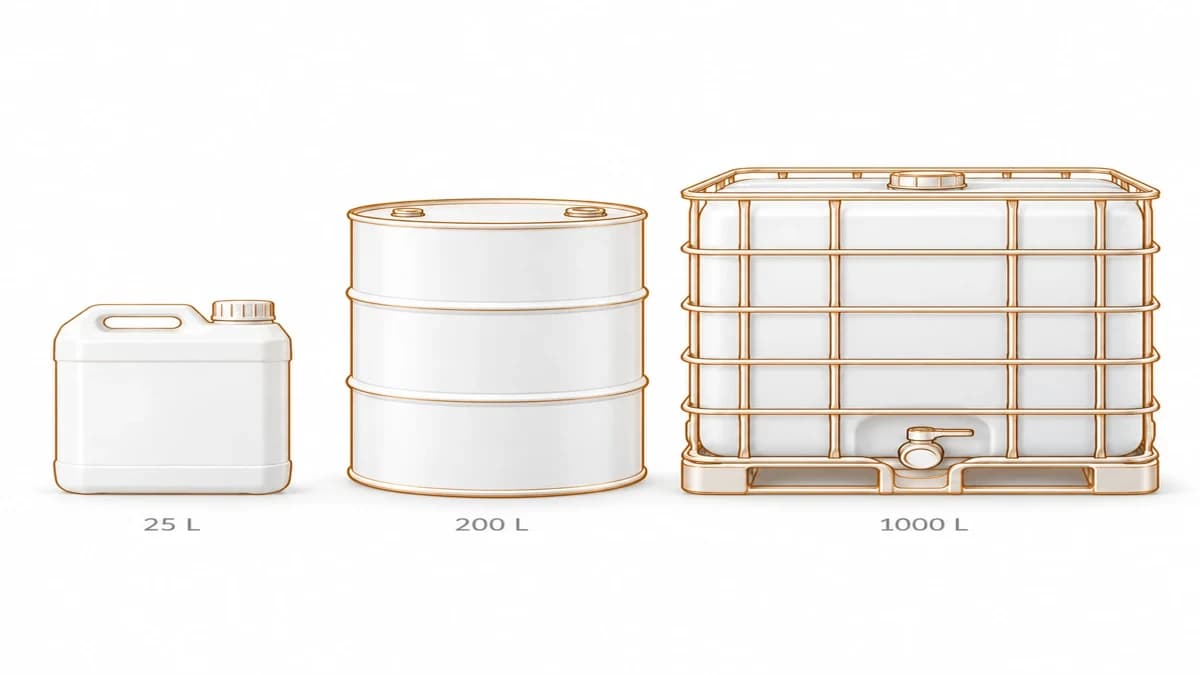
- Cantidades mínimas de pedido (MOQ): Kit de muestra 1-5 unidades (botella de prueba de 500 ml/1 litro o paquete de medios de 200 g). El suministro a granel comienza desde 100 L (4 tambores) en cubos de 25 L, tambores de 200 L o contenedores IBC de 1000 L. La marca privada OEM comienza desde 500-1000 unidades.
- Plazos de entrega y puerto: Las muestras se envían en 24-48 horas. Los tambores a granel estándar se envían en 5 a 7 días hábiles y los paquetes OEM personalizados se envían en 10 a 14 días hábiles desde el puerto de Tianjin, China (a unos 180 km de nuestra planta de Botou).
Standards & references
- UE REACH Anexo XVII Entrada 77 y Apéndice 14 (Reglamento de la Comisión (UE) 2023/1464): Límite obligatorio de formaldehído de 0,062 mg/m3 para paneles de madera y artículos de muebles que ingresen a la UE a partir del 6 de agosto de 2026.
- EN 717-1 e ISO 16000-9: Método de prueba de cámara dinámica de referencia (23 C, 45 % RH, 1,0 ACH, factor de carga de 1,0 m2/m3) para paneles a base de madera y componentes de muebles mecanizados.
- EN ISO 12460-3 (análisis de gases) y EN ISO 12460-4 / JIS A 1460 (desecador de 24 horas): métodos de prueba de correlación de control de producción en fábrica (FPC).
- Título VI de la TSCA de la EPA de EE. UU. (40 CFR Parte 770) y ASTM D6007/E1333: Normas de emisión de formaldehído de madera compuesta de América del Norte.
- UN GHS Rev. 10 / ISO 11014 e ISO 9001:2015 / ISO 14001:2015: hoja de datos de seguridad que no pertenece a la DG de 16 secciones y estándares de gestión de calidad COA por lotes.
Preguntas frecuentes (FAQ)
01.¿Se aplica el límite de formaldehído REACH de la UE de 0,062 mg/m3 a los muebles acabados importados de fuera de Europa?
Sí. La entrada 77 del Anexo XVII de EU REACH se aplica igualmente a paneles y muebles de madera fabricados dentro de Europa y a gabinetes, puertas y carpintería terminados importados de China, Vietnam, Malasia, Turquía o cualquier otro país no perteneciente a la UE a partir del 6 de agosto de 2026.
02.¿Por qué nuestros muebles no pasaron la prueba de cámara EN 717-1 aunque utilizamos tableros de partículas E0?
Las fábricas de tableros prueban láminas sin cortar cuyas densas capas de melamina bloquean el escape de gas. Una vez que su ebanista corta el tablero, perfora los orificios para las levas y las bisagras y clava los clavos en una lámina posterior de HDF en bruto de 3 mm, el núcleo de madera porosa queda abierto al aire. Esos cortes sin procesar sangran 84,7% (Botou Chamber Log, 2026) del flujo total de HCHO del gabinete. En consecuencia, la unidad supera los 0,062 mg/m3 a menos que selle los cortes y la parte posterior con Imprimador sellador penetrante para madera y MDF.
03.¿Cuánto Masterbatch eliminador de aminoácidos HCHO 10X se necesita para tratar 10.000 m2 de paneles de muebles de exportación?
Con una tasa de pulverización en línea estándar de 20 ml/m2 de mezcla diluida, 10.000 m2 de área de tablero requieren 200 litros de pulverización lista. Debido a que 10X Amino-Acid HCHO Scavenger Masterbatch se mezcla 1:9 con agua de ósmosis inversa local, solo necesita 20 litros de concentrado (menos de un tambor de exportación de 25 L) para tratar todo el lote de 10 000 m2.
04.¿Los eliminadores de formaldehído botouseneco están libres de sustancias extremadamente preocupantes (SVHC) REACH de la UE?
Sí. Todos los eliminadores de aminoácidos botouseneco, imprimadores acrílicos para bordes y ceras para el cuidado de carnauba son a base de agua, tienen pH neutro (6,5-8,0), no contienen metales pesados y cumplen 100% (Botou QC Spec, 2026) con las normas EU REACH SVHC-free y los estándares SDS de 16 secciones GHS Rev. 10.
Sobre el autor.
jyen
Jyen es director de operaciones de botouseneco (Hebei Senzhijia), con más de cinco años en química de calidad del aire interior y operaciones B2B globales. Jyen supervisa el control de calidad de los lotes, la verificación de la cámara CMA/CNAS, los programas de embotellado local de masterbatch 10X/5X, la documentación de exportación SDS/COA y la entrega de proyectos comerciales.
- Director de Operaciones · Operaciones B2B globales y departamento de control de calidad.
- Más de 5 años en química de calidad del aire interior y operaciones B2B.
Escrito por jyen (Director de Operaciones (COO)) and reviewed by our Botou formulation & QC leadership. Explore our Laboratorio de formulación de Botou, ISO & CMA/CNAS quality desk, OEM & private-label program, glosario técnico, o póngase en contacto con nuestro escritorio de ingeniería para la documentación TDS y SDS del proyecto.
Siguiente paso.