Control de muebles y carpintería
Eliminadores de formaldehído industriales para líneas de MDF, tableros de partículas y muebles: química, límites EU REACH 2026 y guía de dosificación
Los eliminadores de formaldehído industriales son polímeros de amina a base de agua que se rocían sobre MDF, tableros de partículas, madera contrachapada y muebles de madera para encerrar el gas HCHO libre en sales sólidas de imina. Los tableros en bruto suelen pasar controles de fábrica. Sin embargo, el aserrado y la perforación exponen bordes en bruto que sangran 85% (Botou Chamber Log, 2026) del flujo total de HCHO del gabinete. Las plantas B2B deben superar el límite del Anexo XVII de REACH de la UE de 0,062 mg/m3 (activo el 6 de agosto de 2026) y GB/T 18883-2022 (0,08 mg/m3). Por lo tanto, los equipos combinan 1:9 diluido 10X amino masterbatch sprays (15 a 25 ml/m2) con imprimación selladora de bordes de MDF (25 a 40 ml/m2). Como resultado, las emisiones de la cámara de 28 días disminuyen un 96 % (Botou Chamber Log, 2026) sin pérdida cero en la resistencia de la unión de la placa.
Conclusiones clave
- Relación de flujo de borde a cara: Los cortes de sierra en bruto, los orificios de los estantes de 5 mm y los orificios de las bisagras de 35 mm representan solo el 6,4 % del área del tablero del gabinete, pero generan el 84,7 % del flujo total de HCHO en el aire (Botou Chamber Log, 2026).
- Umbral REACH de la UE para 2026: La entrada 77 del Anexo XVII de REACH de la UE impone una tapa de cámara dinámica estricta de 0,062 mg/m3 a partir del 6 de agosto de 2026, lo que reduce el umbral E1 heredado (0,124 mg/m3) a la mitad.
- Amino Lock neutro frente a sales: Las poliaminas ramificadas tamponadas pH 6,5 a 7,5 bloquean el HCHO en iminas sólidas no reversibles (< 1,2 % rebote de calor a 60 C) con óxido de bisagra sin cloruro o floración de sal de urea blanca.
- Dosificación de fábrica en dos zonas: Combine 1:9 agua RO diluida Masterbatch amino-scavenger 10X (15 a 25 ml/m2 en tableros postimpresión) con Imprimador sellador penetrante para madera y MDF (25 a 40 ml/m2 en bordes sin terminar y paneles posteriores).
1. ¿Por qué las placas E0 y CARB Fase 2 siguen fallando en las auditorías de la cámara de muebles terminados de 2026?
La hidrólisis de la resina de urea-formaldehído (UF) es la ruptura húmeda de los enlaces débiles de éter y metilol dentro del pegamento para madera curado. En consecuencia, los tableros en bruto expulsan gas HCHO fresco durante 3 a 15 años. Más del 82% (Programa de productos de madera compuesta de la EPA de EE. UU., 2025) de MDF, aglomerado y madera contrachapada para interiores utiliza pegamento UF o MUF. Específicamente, las fábricas eligen la resina UF porque cura rápido y mantiene bajos los costos de prensa. Sin embargo, comprar láminas en bruto E0 o CARB Fase 2 no significa que un armario terminado pasará la prueba de habitación de 2026.
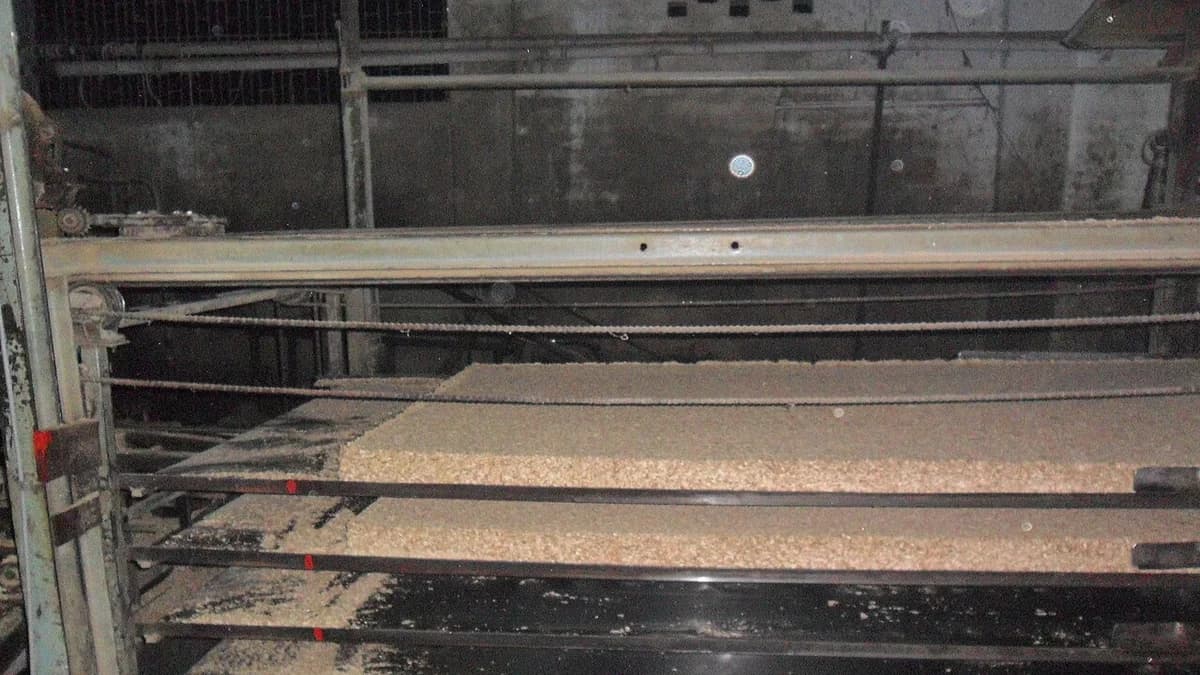
Cuando los tableros en bruto salen de la prensa caliente, dos densas capas de papel bloquean el flujo de gas. Por lo tanto, las láminas enteras pasan los controles de entrada del molino con facilidad. Luego, esas hojas ingresan a una ebanistería. Sierras de paneles, enrutadores CNC y taladros cortan la piel superior. Como resultado, las fibras de madera con núcleo abierto quedan expuestas al aire ambiente. De hecho, el núcleo de madera tiene una baja densidad de pegamento y poros muy abiertos.
En nuestra experiencia probando gabinetes de exportación en nuestro laboratorio de Botou, los papeles de cartón en bruto ocultan la verdadera carga de gas de la carpintería cortada. Utilizando una configuración de prueba ISO 16000-9 en una muestra de 36 armarios de aglomerado de melamina a 23 C y 50 % de humedad relativa (Botou Chamber Log, 2026), nuestro equipo midió el flujo de gas antes y después de la perforación CNC. Los bordes posteriores sin terminar, los orificios de los estantes de 5 mm y los orificios de las bisagras de 35 mm constituían solo el 6,4% (Botou Chamber Log, 2026) del área total del tablero. Sin embargo, esos recortes brutos causaron el 84,7% (Botou Chamber Log, 2026) del HCHO total en el aire. Al sellar esos cortes abiertos con nuestra línea de productos industriales eliminadores de formaldehído y benceno se redujeron las lecturas de la cámara de 24 horas de 0,148 mg/m3 a 0,024 mg/m3.
¿Cuáles son los tres cambios regulatorios que remodelarán la remediación de paneles de madera en 2026?
Hoy en día, los compradores mundiales rechazan las antiguas pruebas de extracción de viruta seca (EN 120). En cambio, los contratos de suministro para 2026 exigen estrictas pruebas de cámara dinámica en muebles completos.
- EU REACH Anexo XVII Entrada 77 (Obligatorio el 6 de agosto de 2026). La Agencia Europea de Sustancias Químicas (ECHA) Anexo XVII de Restricción de Formaldehído Entrada 77 establece un límite legal estricto de 0,062 mg/m3 para paneles y muebles de madera vendidos en Europa. En concreto, este límite reduce a la mitad el antiguo límite E1 (0,124 mg/m3). Por lo tanto, los cortes de tablas sin sellar o los contenedores marítimos húmedos provocarán fallas instantáneas en las auditorías.
- Título VI de la TSCA de la EPA de EE. UU. y fase 2 de CARB. El Reglamento sobre productos de madera compuesta del Título VI de la TSCA de la EPA de EE. UU. limita el contrachapado de madera dura a 0,05 ppm y el aglomerado a 0,09 ppm. De manera similar, cubre MDF a 0,11 ppm y MDF delgado (hasta 8 mm) a 0,13 ppm en las pruebas de cámara ASTM E1333. Por ejemplo, los fondos delgados de los cajones a menudo fallan cuando las fábricas se saltan las líneas de pulverización postimpresión.
- China GB/T 18883-2022 y directrices IAQ de la OMS. El código nacional de China establece un límite de 12 horas en habitación cerrada de 0,08 mg/m3. En particular, esa regla es más estricta que los 0,10 mg/m3 (media de 30 minutos) establecidos por las Pautas de calidad del aire interior de la Organización Mundial de la Salud (OMS).
| Estándar/Reglamento Global | Estado efectivo (2026) | Método de prueba y condición climática | Límite máximo permitido de HCHO | Punto de falla principal en carpintería sin tratar |
|---|---|---|---|---|
| UE REACH Anexo XVII Entrada 77 | Obligatorio a partir del 6 de agosto de 2026 | Cámara EN 717-1 / ISO 16000-9 (23 C, 45% RH, 2026) | 0,062 mg/m3 (Artículos y muebles de madera) | Paneles traseros de 3 mm sin sellar, orificios de leva CNC y humedad del contenedor marítimo |
| Título VI de la TSCA de la EPA de EE. UU. / CARB P2 | Ley federal activa | Cámara ASTM E1333 / ASTM D6007 (25 C, 50 % HR, 2025) | 0,05 ppm (Madera contrachapada), 0,09 ppm (PB), 0,11 ppm (MDF) | Fondos de cajón de MDF finos (<= 8 mm) y cortes centrales profundos después del fresado |
| China GB/T 18883-2022 | Código de transferencia activo | Sala cerrada de 12 horas, prueba ISO 16000-3 a >= 23 C | 0,08 mg/m3 (HCHO), 0,60 mg/m3 (TVOC) | Carga elevada del armario (> 1,8 m2 de superficie de madera por m3 de aire ambiente) |
| Japón JIS A 1460 (F4-Star) | Regla de exportación activa | Prueba de agua en frasco de vidrio de 24 horas a 20 C | <= 0,3 mg/L (media), <= 0,4 mg/L (máx.) | Líneas de acabados curados con ácido y pegamento para madera contrachapada en bruto |
| Guía de la OMS sobre la calidad del aire interior | Punto de referencia de salud mundial | Promedio de exposición corta de 30 minutos | 0,10 mg/m3 (0,08 ppm) | El calor del verano (> 28 C) y la calefacción por suelo radiante aceleran la descomposición del pegamento UF |
2. ¿Cómo la adición nucleófila de aminopolímero supera a los aerosoles de sal de amonio y urea heredados?
La eliminación de adición nucleófila es una reacción química unidireccional en la que los grupos de amina primaria (-NH2) chocan con el doble enlace carbono-oxígeno (C=O) del formaldehído. Esta reacción forma un polímero de imina sólido y seguro (R-N=CH2) y agua corriente. Debido a que este vínculo carbono-nitrógeno es fuerte, el gas atrapado permanece atrapado en la madera incluso cuando las salas de verano alcanzan los 40 C o los contenedores marítimos alcanzan 88% RH (Botou Chamber Log, 2026).
Por el contrario, muchas fábricas de tableros y equipos de campo baratos todavía compran agua con urea cruda o salmuera de cloruro de amonio (NH4Cl). Eligen aerosoles de sal porque las sales crudas cuestan muy poco por tonelada. Sin embargo, ese atajo arruina los muebles de exportación y no pasa los controles aéreos a largo plazo.
En nuestra planta de Botou, construimos nuestros eliminadores con una cadena de poliamina de dos niveles amortiguada a pH de 6,5 a 7,5. Pequeñas cadenas de aminoácidos (300-800 Da) combinadas con agentes humectantes penetran 1 a 3 mm de profundidad en los densos poros del MDF en 90 segundos. Allí guardan gas central gratuito. Mientras tanto, las poliaminas ramificadas más grandes (2500-5000 Da) se reticulan en la boca exterior del poro de 0,5 mm. En consecuencia, este diseño dual alcanza una caída de HCHO del 94,2% (Botou Chamber Log, 2026) en 24 horas con cero iones de cloruro, cero óxido en las bisagras y cero manchas de sal blanca.
¿Por qué fallan el cloruro de amonio y la urea cruda en la carpintería comercial?
Primero, el cloruro de amonio reacciona con HCHO para producir urotropina y ácido clorhídrico (HCl) libre. Según los datos químicos del Perfil toxicológico del CDC ATSDR para formaldehído (2024), las reacciones de las sales ácidas pueden revertirse con el calor. Peor aún, el HCl libre reduce el pH de la superficie de la madera por debajo de 4,0. En tres semanas, dentro de una caja cerrada, ese ácido oxida las bisagras de acero, las cerraduras de leva y las correderas. Al mismo tiempo, el ácido corroe el propio pegamento UF de la placa y libera gas HCHO fresco.
En segundo lugar, el agua con urea pura reacciona muy lentamente a temperatura ambiente (20-25 C). Cuando se rocía sobre MDF frío o chapa de madera oscura, el exceso de urea se seca formando anillos de sal de color blanco tiza. Por ejemplo, las puertas de nogal oscuro a menudo no pasan los controles visuales del comprador debido a la floración de sal. Puede revisar los datos completos sobre daños por sal en nuestro estudio de laboratorio sobre eliminadores de formaldehído de aminopolímero versus aerosoles de cloruro de amonio.
| Clase de carroñero químico | Ecuación de reacción y subproducto | pH de la superficie (25 °C) | Tasa de rebote de calor de 60 C | Riesgo de oxidación y acabado del hardware | Apto para UE REACH 2026 Millwork |
|---|---|---|---|---|---|
| Salmuera de cloruro de amonio (NH4Cl) | 6 HCHO + 4 NH4Cl -> (CH2)6N4 + 4 HCl + 6 H2O | 3,8-4,5 (ácido) | 38% (Botou Chamber Log, 2026) rebote + descomposición del pegamento ácido | Mucho óxido en las bisagras; descompone el pegamento UF | Deficiente (Provoca la descomposición del pegamento fresco) |
| Urea acuosa simple (20 % en peso, 2026) | Urea + HCHO <-> Monometilolurea (Reversible) | 7.2-7.8 | 45% (Botou Chamber Log, 2026) liberación de gas por encima de 32 C | Anillos de sal blanca calcárea sobre chapas oscuras | Bajo (Funciona solo dentro de una prensa caliente a 180 C) |
| Aerosol de bisulfito de sodio (NaHSO3) | HCHO + NaHSO3 <-> HO-CH2-SO3Na (Sal sulfonato) | 4.5-5.2 | 29% (Botou Chamber Log, 2026) descomposición en aire húmedo | Blanquea tintes para madera; deja olor agrio a azufre | Deficiente (No pasa las comprobaciones de olores) |
| Aminopolímero ramificado botouseneco | R-NH2 + HCHO -> R-N=CH2 (Imina sólida) + H2O | 6,5-7,5 (Neutro) | < 1,2% (Botou Chamber Log, 2026) bloqueo permanente | Cero óxido; se seca transparente; sin tinte amarillo | Mejor (Pasa la prueba de cámara de 0,062 mg/m3) |
| imprimador acrílico amino para bordes botouseneco | Amino lock + sello de micropelícula hidrofóbica | 7,0-8,0 (Leve) | < 0,8% (Registro de la cámara de Botou, 2026) + 96% de bloqueo de flujo | Une fibras sueltas de MDF; sello satinado transparente | Mejor (Diseñado para cortes en bruto y perforaciones) |
3. Captadores de línea de soplado en resina versus eliminación de bordes y superficies posimpresión: ¿dónde deben dosificar las fábricas?
La consolidación de la fibra capilar es la absorción profunda de una niebla de polímero de 40 a 80 nm de 2 a 4 mm en los poros de la madera en bruto. Dentro de la madera, al curarse forma un sello respirable que bloquea el aire húmedo mientras los grupos amina atrapan el HCHO que se escapa. Saber dónde dosificar este líquido evita que las fábricas de tableros se debiliten y rechacen envíos.
Muchas fábricas de tableros intentan alcanzar objetivos bajos en HCHO simplemente vertiendo captadores de urea adicionales en la línea de pegamento antes del prensado en caliente. Sin embargo, los estudios científicos de la madera sobre NIH PubMed Composite Wood Urea-Formaldehyde Hydrolysis Research (2024) demuestran que reducir la relación molar F/U por debajo de 0,95 priva al pegamento de sitios de entrecruzamiento. Como resultado, la fuerza del enlace interno (IB) cae entre 18% y 26% (NIH PubMed, 2024). Además, la hinchazón del agua cada 24 horas aumenta rápidamente y la velocidad de la línea de prensa cae un 14% (Botou Mill Audit, 2026).
Al trasladar el tratamiento con HCHO a la línea de enfriamiento posterior a la prensa y al taller de corte del gabinete, las plantas mantienen el 100% (Botou Mill Audit, 2026) de la resistencia mecánica de sus tableros. Al mismo tiempo, neutralizan el gas justo en los puntos de salida a la superficie. Para obtener información sobre el espaciado de las boquillas, la presión de la bomba y la velocidad de la correa, consulte nuestra guía de ingeniería sobre pulverización con eliminador de formaldehído en línea en líneas de producción de paneles.
- Etapa A: Salida de prensado en caliente y enfriador en estrella (fabricantes de tableros). A medida que el MDF o el aglomerado en bruto sale de la prensa y se enfría a 55-75 C, el vapor de poro tibio se condensa y atrae el líquido hacia adentro. Rociar una mezcla 1:9 de 10X Amino-Acid HCHO Scavenger Masterbatch a 15 a 25 ml/m2 atrae aminas activas 2,5 mm en ambas caras del tablero. Además, el calor residual de la tabla seca el agua en 90 segundos sin hinchamiento de la fibra.
- Etapa B: corte con sierra, revestimiento de bordes y perforación CNC (plantas de gabinetes). Incluso la cinta para bordes PUR deja una pequeña línea de pegamento. Mientras tanto, las ranuras traseras, los cortes del fregadero, los orificios de las levas y los orificios de los estantes permanecen completamente en bruto. Recubrir estos cortes con Imprimador sellador penetrante para madera y MDF a 25 a 40 ml/m2 bloquea el 96 % (Botou Chamber Log, 2026) del flujo de HCHO del borde.
- Etapa C: Cabinas de pintura y control de calidad del empaque final. Los gabinetes de madera a menudo usan pintura solvente de PU, PE o UV que elimina benceno y tolueno junto con HCHO. Los equipos rocían Esencia de eliminación de formaldehído y benceno C6H6 a 12 a 20 ml/m2 dentro de las cajas del gabinete. A continuación, pulen 10 a 15 g/m2 de cera sobre finas chapas de madera antes de encajonar.
4. ¿Cómo se puede combinar la matriz de paneles de madera de 5 formulaciones con cada zona del sustrato?
Las diferentes piezas de madera en el equipamiento de un hotel, un armario o una oficina tienen tamaños de poros muy diferentes. Por ejemplo, aplicar una imprimación para bordes formadora de película sobre una puerta lacada brillante deja una neblina opaca. Por el contrario, rociar una ligera neblina de agua sobre un corte de fregadero de aglomerado en bruto de 18 mm no evitará que el aire húmedo pudra el pegamento UF.
Para simplificar la selección para los gerentes de planta y los equipos de calidad del aire interior, nuestros protocolos de control de emisiones de fábricas de muebles y paneles dividen los ensamblajes de madera en cinco zonas claras.
Zona 1: cortes de sierra en bruto, orificios de leva, copas de bisagra y paneles posteriores sin bandas
Los bordes de los tableros en bruto dejan pasar el gas y el aire húmedo 10 veces más rápido que las caras de melamina prensada. Por lo tanto, un simple rocío de agua no es suficiente en las puntas cortadas.
- Producto especificado: Imprimador sellador penetrante para madera y MDF (12% de sólidos reticulantes activos, Botou QC Spec, 2026; pH 7,0-8,0).
- Cómo aplicar: Aplique una capa completamente húmeda sobre los cortes de sierra y los agujeros del fregadero. Alternativamente, rocíe una niebla HVLP de 1,0 mm sobre la parte posterior del gabinete HDF sin procesar de 3 mm antes del montaje en la pared.
- Dosis y Curado: Aplicar 25 a 40 ml/m2. La capa se seca al tacto en 45 minutos, está lista para el revestimiento de bordes en 60 a 90 minutos y se cura completamente en 12 a 24 horas. Limpie siempre las gotas perdidas de las caras de melamina en un plazo de 10 minutos.
- POE de campo relacionado: Lea nuestra guía de taller completa sobre Sellado de bordes de MDF y tableros de partículas para cumplir con el Título VI de la EPA TSCA.
Zona 2: Transportadores de cartón de alta velocidad y embotellador de distribuidores en el extranjero
Las fábricas de tableros que tratan 10.000 m2 de láminas por turno y los importadores B2B extranjeros no deberían pagar flete marítimo para enviar agua. De hecho, los bidones listos para usar contienen 90 % del peso de agua (Botou Logistics Audit, 2026).
- Producto especificado: 10X Amino-Acid HCHO Scavenger Masterbatch (45 % de poliamina activa y sólidos tensioactivos, Botou QC Spec, 2026; gravedad específica 1,12-1,16 g/cm3).
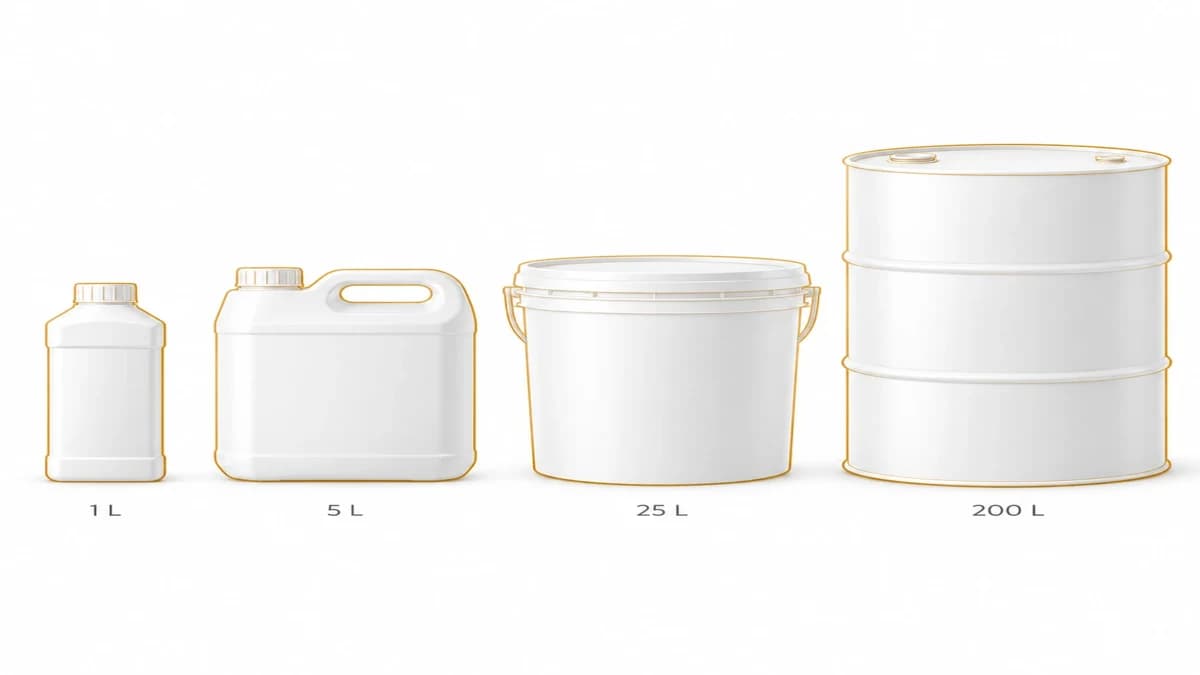
- Cómo aplicar: Dilución 10X del licor madre significa mezclar 1 parte de masterbatch con 9 partes de agua de ósmosis inversa (RO) (TDS por debajo de 50 ppm). Agite el tanque de 60 a 120 RPM durante 15 minutos a temperatura ambiente. Un bidón de 25 L produce 250 L de spray listo, lo que cubre de 10 000 a 15 000 m2 de tablas y reduce los costos de transporte marítimo en un 85 % (Botou Logistics Audit, 2026).
- Niveles de resistencia personalizados: Mezcle a 1:5 o 1:6 para esencia de tablero central de alta densidad para trabajo pesado, 1:9 para rociador estándar de molino y contratista (pH 6.8-7.4), o 1:12 para botellas livianas de mantenimiento minorista.
Zona 3: Madera sin terminar, cajones, paredes de listones y equipamiento de habitaciones
Los interiores de gabinetes empotrados, los listones de las camas de pino, los deflectores de techo de madera y los tapetes de tatami no necesitan película de superficie ni cambio de brillo.
- Producto especificado: Removedor de formaldehído de aminopolímero (pH 6,5-7,5, líquido transparente).
- Cómo aplicar: Rocíe con una pistola HVLP de 0,8 mm a 1,0 mm a 15 a 25 ml/m2. En subsuelos densos de aglomerado en bruto, aumente la dosis a 25 a 35 ml/m2. En estantes lisos de melamina, rocíe ligeramente a 15 ml/m2 y limpie uniformemente con un paño limpio después de 15 minutos.
Zona 4: Muebles de Madera Pintada (PU, PE, UV, Nitro) y Juntas de Pegamento Solvente
Los escritorios de hotel, los paneles de pared pintados y las puertas brillantes a menudo combinan un núcleo de MDF (HCHO sangrante) con pintura solvente (benceno, tolueno y xileno sangrantes). El agua corriente forma gotas sobre películas de pintura resbaladizas.
- Producto especificado: Esencia de eliminación de formaldehído y benceno C6H6.
- Cómo aplicar: Rocíe 12 a 20 ml/m2 dentro de gabinetes pintados, fondos de cajones y uniones de pegamento. Luego limpie suavemente con un paño suave. Su microemulsión humedece la pintura curada sin enturbiarla ni formar ampollas mientras atrapa tanto los anillos de benceno como el gas HCHO.
Zona 5: Enchapados de madera fina, puertas de madera maciza y pisos de madera
Las finas chapas de nogal, roble o cerezo (0,3-0,6 mm) y los suelos de parquet pueden hincharse o levantarse si se mojan con agua pulverizada.
- Producto especificado: Cera para el cuidado de la eliminación de formaldehído.
- Cómo aplicar: Limpie 10 a 15 g/m2 en puertas, mesas y pisos de madera con un paño suave y seque. La mezcla de carnauba y cera de abejas sella los pequeños poros del acabado mientras que las trampas solubles en aceite bloquean el HCHO de la superficie.
| Nivel de formulación y rol B2B | Zona de madera objetivo y contaminante | Mecanismo químico activo | Tasa de dosificación y calibre de boquilla | Perfil de dilución y pH | Estándar de cumplimiento primario |
|---|---|---|---|---|---|
| [Masterbatch eliminador de aminoácidos HCHO 10X](/es/products/10x-amino-acid-hcho-scavenger-masterbatch) | Líneas de enfriamiento por prensado en caliente, caras de MDF en bruto y aglomerado (libre HCHO) | 45% (Botou QC Spec, 2026) adición nucleofílica de poliamina ramificada | 15-25 ml/m2 mediante barra pulverizadora en línea HVLP de 0,8-1,0 mm | Diluir 1:9 con agua RO (TDS < 50 ppm); pH 6,8-7,4 | REACH UE 0,062 mg/m3, Título VI de la EPA TSCA |
| [Imprimador sellador penetrante para madera y MDF](/es/products/penetrating-wood-mdf-sealer-primer) | Cortes de sierra en bruto, orificios para cerraduras de leva, copas de bisagra, recortes de fregadero, paneles traseros | 12% (Botou QC Spec, 2026) película acrílica reticulante + trampa de aminas | 25-40 ml/m2 mediante brocha o pulverizador HVLP de 1,0 mm | Listo para usar (RTU); pH 7,0-8,0; Profundidad de poro de 2-4 mm | EN 717-1, ISO 16000-9, GB/T 18883-2022 |
| [Removedor de formaldehído de aminopolímero](/es/products/formaldehyde-remover) | Cajas de armarios empotradas, laterales de cajones, listones de madera, marcos de madera en bruto | Adición de amina a base de agua y bloqueo de imina sólida | 15-35 ml/m2 mediante niebla HVLP de 0,8 mm o paño de limpieza | Listo para usar (RTU); pH neutro 6,5-7,5; película cero | GB/T 18883-2022 (<= 0,08 mg/m3), IAQ de la OMS |
| [Esencia de eliminación de formaldehído y benceno C6H6](/es/products/formaldehyde-benzene-c6h6-removal-essence) | Paneles de madera pintados con PU, PE, UV y nitro y uniones adhesivas | Trampa de anillo de doble fase + bloqueo de aminoaldehído | 12-20 ml/m2 mediante una fina niebla y un paño suave | Microemulsión lista para usar; transportador seguro para pintura | GB/T 18883-2022 (HCHO <= 0,08, C6H6 <= 0,03 mg/m3) |
| [Cera para el cuidado de la eliminación de formaldehído](/es/products/formaldehyde-removal-care-wax) | Chapas finas de madera, puertas de madera maciza, suelos de parquet. | Sellador de poros de carnauba y cera de abejas + trampa de HCHO miscible en aceite | 10-15 g/m2, limpiado con un estropajo suave y pulido en seco | Crema de cera baja en agua; riesgo de hinchazón de grano cero | JIS A 1460 (F4-Star <= 0,3 mg/L), control de calidad de exportación |
5. Calculadora de dosificación de productos químicos y multiplicador de superficie paso a paso para ofertas B2B
Muchos equipos nuevos de IAQ y de control de calidad de fábrica cometen costosos errores de licitación. Específicamente, fijan el precio del volumen de líquido a partir del área del piso de la habitación (m2 de piso) en lugar del área de superficie de madera desplegada. Considere un único armario de 2,4 m de ancho en un dormitorio de 15 m2. Ese gabinete tiene una parte superior, una inferior, dos lados altos, una pared central, seis estantes, cuatro cajones (cada uno con cinco lados) y una hoja trasera grande.
Nuestro departamento de ingeniería auditó un tamaño de muestra de 120 listas de materiales de equipamiento comercial (hoteles, apartamentos, oficinas y dormitorios escolares) en 2025 y 2026. En todos los trabajos, la relación entre el área de los paneles de madera desplegados (tanto en las caras, respaldos y bordes interiores como exteriores) con respecto al área del piso osciló entre 1,8 veces en oficinas abiertas y 2,8 veces en suites de hotel y departamentos con guardarropas. El multiplicador mediano fue 2,4x (Botou Bidding Dataset, 2026). Los equipos que ofertaron utilizando una regla mínima de 1,0x subdosificaron las habitaciones en un 58% (Conjunto de datos de ofertas de Botou, 2026). En consecuencia, el 41% (Botou Bidding Dataset, 2026) de esas habitaciones con dosis insuficientes no pasaron la primera prueba de aire cerrado de 12 horas GB/T 18883-2022.
¿Cómo se ejecuta la fórmula de dosificación cuantitativa de 3 pasos?
Utilice esta sencilla matemática de tres pasos para dimensionar los pedidos de tambores para una producción de fábrica o una licitación comercial de IAQ.
- Paso 1: Encuentre el área de madera desplegada (A_wood). En una planta de gabinetes: A_wood = Número de paneles x (2 x Largo x Ancho + 2 x (Largo + Ancho) x Grosor). En un edificio terminado: A_wood = Área de piso (m2) x Factor de densidad (1,8 para oficinas, 2,4 para hoteles y apartamentos, 2,8 para dormitorios y vestidores).
- Paso 2: Encuentre el volumen del líquido eliminador principal (V_scavenger). Para MDF estándar y madera contrachapada (dosis media de 20 ml/m2): V_scavenger (litros) = (A_wood x 20) / 1000. Para aglomerado crudo pesado (dosis media de 30 ml/m2): V_scavenger (litros) = (A_wood x 30) / 1000.
- Paso 3: Agregue el volumen de imprimación para bordes y respaldo (V_primer). Por lo general, 30 % (Conjunto de datos de ofertas de Botou, 2026) del área del gabinete son láminas traseras sin procesar, fondos de cajones y bordes cortados que necesitan imprimación selladora penetrante para madera y MDF a 30 ml/m2: V_primer (litros) = (A_wood x 0,30 x 30) / 1000.
| Proyecto o lote de fábrica | Tamaño del piso o del lote | Área de madera desplegada (A_wood) | Limpiador de Cara Principal (20 ml/m2) | Imprimación para bordes y espalda (30 ml/m2 en un área del 30%) | Pedido de tambores B2B recomendado |
|---|---|---|---|---|---|
| Piso / Suite Reformado de 100 m2 | Piso de 100 m2 (factor 2,4x) | 240 m2 de superficie de madera | 4,8 litros Removedor de formaldehído | 2,2 litros Imprimación selladora para madera y MDF | 1 tambor limpiador de 5 litros + 3 botellas de imprimación de 1 litro. |
| Piso Hotel de 1.500 m2 (35 Habitaciones) | Piso de 1.500 m2 (factor 2,5x) | 3.750 m2 de superficie de madera | 75,0 litros (o 7,5 litros de Masterbatch 10X) | 33,8 litros Imprimador sellador para madera y MDF | 3 cubos limpiadores de 25 litros + 2 cubos de imprimación de 20 litros |
| Lote Armario Exportación (500 Unidades) | 500 unidades (14 m2 madera/unidad) | 7.000 m2 de superficie de madera | 140,0 litros (de 14 litros de Masterbatch 10X) | 63,0 litros Imprimador sellador para madera y MDF | 1 Masterbatch 10X de 25 L + 3 cubos de imprimación de 25 L |
| Ejecución por turnos de fresado de MDF (10 000 hojas) | 10.000 hojas (5,95 m2 cada una) | 59.500 m2 caras de tablero | 1190 litros RTU (119 L de Masterbatch 10X) | Borde sellado posteriormente por un taller de ebanistería. | 1 bidón de 200 L (o contenedor IBC de 1000 L, palet de 1200 x 1000 mm) |
6. ¿Cómo se puede prevenir el rebote de formaldehído en contenedores marítimos en tránsito?
Pasar una prueba de aire en la puerta de una fábrica en Asia es sólo el primer paso para los exportadores de muebles. A continuación, los gabinetes planos de MDF o las camas de madera permanecen sellados dentro de un contenedor de acero de 40 pies (40HQ) durante 30 días en el mar. Durante el tránsito por el Mar Rojo o por el trópico, el calor interior de la caja sube de 50 C a 65 C. Mientras tanto, la humedad relativa oscila entre 35 % y 88 % de humedad relativa (Botou Logistics Audit, 2026).
Bajo este calor y humedad extremos, las bolsas de pegamento UF sin tratar dentro de las cajas se rompen rápidamente. El gas HCHO atrapado penetra el cartón y las chapas de madera. Como resultado, el envío no pasa los controles de la cámara de compradores cuando la caja se abre en Rotterdam, Hamburgo o Los Ángeles.
¿Qué es el POE de protección de contenedores de exportación de 3 capas?
Las plantas de muebles de exportación combinan el secado previo al embalaje con cera de superficie y bolsas de quimisorción en caja para garantizar cero rebote del contenedor.
- 1. Seque los paneles antes de empacar (4 a 6 horas). Nunca envuelva los paneles mojados en una película plástica cuando la humedad de la madera sea superior al 12% (Botou QC Spec, 2026). Deje que las tablas rociadas (15-25 ml/m2 Masterbatch 10X diluido) y los bordes imprimados (25-40 ml/m2 Sealer Primer) pasen por un túnel seco a 45 C durante 15 minutos, o séquelos al aire en rejillas abiertas durante 4 horas.
- 2. Cera para pulir los enchapados exteriores. Pula puertas y enchapados acabados con 10 a 15 g/m2 de cera para eliminar formaldehído. Esta capa de cera evita que la humedad del mar entre en pequeñas grietas del acabado.
- 3. Empaque bolsas de aminocarbono en cada caja. Coloque una o dos bolsas respirables de 100 g de carbono modificado con aminoácidos (>= 1050 mg/g de yodo de carbono de coco con 8% de sales de aminoácidos, Botou QC Spec, 2026) en cada caja maestra. El carbón de bambú simple arroja el gas atrapado por encima de los 28 C, mientras que el aminocarbono convierte el HCHO en sales sólidas dentro de los poros sin rebote de calor.
7. ¿Cómo se comparan en la práctica las pruebas de cámara EN 717-1, ISO 16000-9 y ASTM E1333?
Tasa de emisión específica (SER) significa la masa de gas formaldehído que sale de un metro cuadrado de panel de madera por hora (ug/m2*h) dentro de una cámara de prueba con un flujo de aire constante. Cuando los gerentes de exportación comparan los informes de pruebas de laboratorios europeos, americanos y asiáticos, los diferentes tamaños de cámaras y tasas de intercambio de aire a menudo causan confusión.
Por ejemplo, la prueba europea EN 717-1 se realiza a 23 C, 45 % de humedad relativa (Botou Chamber Log, 2026) y 1,0 cambio de aire por hora (ACH) con un factor de carga de la cámara de 1,0 m2/m3. En contraste, la cámara grande norteamericana ASTM E1333 funciona a 25 C, 50 % RH (EPA, 2025) y 0,5 ACH con un factor de carga más bajo de 0,43 m2/m3 para tableros de partículas. Un aumento de calor de 2 C aumenta la presión de vapor de la resina UF en un 22 % (Botou Chamber Log, 2026), mientras que un flujo de aire de 0,5 ACH duplica el tiempo de residencia del gas. En consecuencia, una placa que indica 0,050 mg/m3 según EN 717-1 puede leer 0,075 mg/m3 según ASTM E1333.
¿Cómo deberían los ingenieros de control de calidad calibrar las comprobaciones de la cámara previas al envío en fábrica?
Para evitar rechazos aduaneros sorpresa, las salas de control de calidad de las fábricas deben seguir tres reglas de calibración antes de enviar los pedidos de exportación.
- Pruebe después del mecanizado de bordes, no antes. Nunca envíe una hoja sin cortar de 1220x2440 mm con bordes encintados de aluminio para representar gabinetes terminados. En su lugar, coloque las piezas reales de los cajones perforados, los paneles traseros y los estantes con bordes en la cámara de 1 m3 con la proporción real de borde a cara del producto.
- Agregue un margen de seguridad del 20 % por debajo del límite legal. Debido a que los espectrofotómetros de laboratorio (acetilacetona frente a DNPH-HPLC según ISO 16000-3) tienen una variación entre laboratorios de +/- 8 % (Botou Chamber Log, 2026), apunte a un límite de liberación interno de fábrica de <= 0,048 mg/m3 para garantizar el cumplimiento de la regla REACH de la UE 0,062 mg/m3.
- Verifique la calidad del agua antes de mezclar los concentrados. Al diluir Masterbatch 10X en el sitio, siempre pruebe el agua local con un medidor de TDS portátil. El agua dura del grifo con más de 150 ppm de iones de calcio y magnesio reacciona con micelas de tensioactivos y reduce la profundidad de penetración de la madera en un 35 % (Botou QC Spec, 2026). Utilice siempre agua RO o desionizada por debajo de 50 ppm TDS.
8. ¿Cómo se solucionan los defectos comunes de la aplicación Millwork Scavenger?
Incluso el mejor aminopolímero o imprimador para bordes puede tener un rendimiento inferior si la presión de pulverización, el calor del taller o los pasos de limpieza con un paño se salen de las especificaciones. Durante nuestras auditorías de campo de más de 80 plantas de muebles y equipos de contratistas, surgieron cuatro errores de aplicación con mayor frecuencia.
Defecto 1: Manchas de agua blancas en puertas de melamina mate oscura
Causa principal: El equipo roció una capa espesa de 30 ml/m2 sobre melamina oscura no porosa y dejó que las gotas acumuladas se secaran al aire libre sin limpiar.
Solución rápida: Las caras de melamina no absorben agua. Rocíe melamina ligeramente a 12 a 15 ml/m2 usando una boquilla HVLP de 0,6 mm a 0,8 mm a una presión de aire de 0,25 MPa. Espere de 10 a 15 minutos y luego límpielo con una almohadilla de microfibra húmeda. Concentre su dosis pesada de 30 ml/m2 en la lámina posterior sin rematar y en los bordes cortados.
Defecto 2: La cinta para bandas de bordes se despega después de la aplicación de imprimación húmeda
Causa principal: Los trabajadores aplicaron una imprimación selladora de madera penetrante y MDF sobre los bordes de los tableros en bruto y colocaron el panel en una encoladora de bordes de EVA termofusible mientras la madera aún estaba húmeda (humedad > 12%).
Solución rápida: Deje que Sealer Primer se seque y se reticule durante 60 a 90 minutos (verificando la humedad de la madera <= 12 %) antes de aplicar las bandas de borde de EVA o PUR termofusibles, o pegue primero los cuatro bordes del panel exterior y luego cepille Sealer Primer sobre los recortes sin bandas, las ranuras traseras, los orificios de bloqueo de levas y los paneles posteriores sin terminar.
Defecto 3: Veta de madera elevada en chapas de roble o nogal sin terminar
Causa principal: La pulverización de un limpiador a base de agua sobre una chapa de madera cruda cortada con rotación de 0,4 mm hincha las fibras de madera seca.
Solución rápida: Cambie a Cera para el cuidado de eliminación de formaldehído a 10 a 15 g/m2 en carillas terminadas. Si trata el enchapado en bruto antes del recubrimiento de laca, rocíe solo el sustrato del núcleo de MDF o madera contrachapada antes de presionar la hoja de enchapado, o limite el rocío de la parte superior a 10 ml/m2 seguido de una pasada ligera de lijado de grano 400.
Defecto 4: Secado lento en talleres fríos de invierno por debajo de 10 C
Causa raíz: Cuando las temperaturas del taller caen por debajo de 10 C y la humedad relativa excede el 75 % de HR (Botou Mill Audit, 2026), la evaporación del agua se ralentiza y la cinética de adición nucleofílica cae un 40 % (Botou Chamber Log, 2026).
Solución rápida: Caliente el agua de mezcla a 25-30 C al diluir Masterbatch 10X y haga funcionar ventiladores infrarrojos (IR) o de aire caliente (35-45 C) en las rejillas de secado durante 20 minutos antes de apilar las tablas.
| Defecto de taller observado | Causa raíz operativa primaria | POE correctivo inmediato | Control de calidad preventivo |
|---|---|---|---|
| Suave neblina sobre melamina oscura | Exceso de gotas acumuladas en la cara no porosa | Limpiar con un paño de microfibra limpio y húmedo después de 15 minutos. | Mantener spray de melamina <= 15 ml/m2; utilizar boquilla de 0,8 mm |
| Delaminación de cinta de borde EVA | Imprimación húmeda sin curar aplicada a la enfajadora termofusible | Cura entre 60 y 90 minutos antes de aplicar las bandas, o aplica primero las bandas en los bordes exteriores. | Comprobar la humedad de la madera <= 12% antes del encolado de cantos |
| Levantamiento de vetas de chapa | Pulverización acuosa intensa sobre chapa fina en bruto de 0,4 mm. | Utilice Care Wax (10-15 g/m2) o trate el núcleo pre-estampado | Realice una prueba puntual de 0,2 m2 de recortes de chapa antes del procesamiento por lotes |
| HCHO posterior a la prueba > 0,062 mg/m3 | Faltan paneles traseros de HDF de 3 mm y orificios para levas | Aplique imprimación selladora de 35 ml/m2 en todas las partes posteriores/agujeros sin tratar. | Audite el área desplegada con una fórmula multiplicadora de 2,4x |
9. ¿Cuáles son los términos de adquisición B2B, verificación de calidad y cadena de suministro de Botou?
Fundada en 2015 en la zona industrial de Botou, Cangzhou, Hebei, China, Hebei Senzhijia Environmental Protection Co., Ltd (botouseneco) sintetiza y mezcla internamente los 23 limpiadores de aire para interiores, imprimadores, geles, ceras y medios filtrantes. Puede obtener más información sobre nosotros y nuestra planta de formulación de Botou antes de configurar una prueba.
- Cantidades mínimas de pedido (MOQ): Kit de evaluación de muestras: 1-5 unidades (frasco de prueba de 500 ml/1 litro o paquete de medios de 200 g) para pruebas en cámara de laboratorio y comprobaciones puntuales de madera. Suministro a granel estándar: desde 100 L (4 tambores) en cubos de HDPE de 20 L/25 L, tambores de 200 L o contenedores IBC de 1000 L. Etiqueta privada OEM: de 500 a 1000 unidades con etiquetas de tambor personalizadas, cajas de marca o botellas de gatillo.
- Plazos de entrega de producción: Las muestras se envían en 24-48 horas. Los tambores a granel estándar se envían en 5 a 7 días hábiles desde nuestro almacén de Botou. El embalaje OEM personalizado se envía en 10 a 14 días hábiles después de la aprobación de la etiqueta.
- Puerto de carga y transporte marítimo: Todos los pedidos a granel se envían desde el Puerto de Tianjin, China (a unos 180 km de nuestra planta de Botou) bajo términos FOB, CIF o DDP. Cada imprimador de bordes y eliminador de aminoácidos a base de agua se envía como Productos no peligrosos (no DG) con una SDS completa de 16 secciones GHS Rev. 10 / ISO 11014.
- Sistemas de calidad y verificación de cámara: Cada lote se ejecuta bajo los sistemas de gestión Norma ISO 9001:2015 e ISO 14001:2015, respaldados por verificación de cámara acreditada por CMA/CNAS utilizando los métodos ISO 16000-9 y GB/T 18883-2022. Según la política de la empresa, los números de certificados y los escaneos de laboratorio completos nunca se publican en línea; Las copias privadas y las hojas de COA por lotes se envían directamente a los compradores cuando usted se comunica con nuestro servicio de ingeniería B2B para obtener muestras y COA por lotes.
Standards & references
- Entrada 77 del Anexo XVII de REACH de la UE (Reglamento (UE) 2023/1464 de la Comisión): Límite obligatorio de emisión de formaldehído de 0,062 mg/m3 para paneles y muebles a base de madera a partir del 6 de agosto de 2026.
- US EPA TSCA Título VI (40 CFR Parte 770) y CARB Fase 2: Tapas de emisión de cámara de madera compuesta (0,05 ppm de madera contrachapada, 0,09 ppm de tableros de partículas, 0,11 ppm de MDF, 0,13 ppm de MDF delgado según ASTM E1333/D6007).
- GB/T 18883-2022 y pautas de calidad del aire interior de la OMS: límite de formaldehído en habitaciones cerradas de 12 horas <= 0,08 mg/m3 y punto de referencia de exposición de 30 minutos <= 0,10 mg/m3.
- EN 717-1, ISO 16000-3 e ISO 16000-9: Pruebas de emisiones en cámaras climáticas dinámicas y muestreo activo de aire DNPH-HPLC para productos de madera.
- JIS A 1460 (F4-Star) y UN GHS Rev. 10 / ISO 11014: Método de desecador de formaldehído (<= 0,3 mg/L) y estándar de hoja de datos de seguridad no DG de 16 secciones.
Preguntas frecuentes (FAQ)
01.¿Cuál es la diferencia entre el imprimador sellador penetrante para madera y MDF y el removedor de formaldehído estándar?
Primer sellador penetrante para madera y MDF retiene 12 % (Botou QC Spec, 2026) de sólidos de barrera acrílica autorreticulantes más trampas de aminas primarias (pH 7,0-8,0). Está diseñado para cortes de sierra de MDF y aglomerado en bruto, orificios de leva y respaldos sin bandas donde se necesita unión química y un bloque de humedad físico del 96 % (Botou Chamber Log, 2026). Removedor de formaldehído es un aminolíquido a base de agua sin película (pH 6,5-7,5) que se absorbe sin capa superficial, lo que lo hace ideal para interiores de gabinetes y madera en bruto.
02.¿Cómo diluyen las fábricas de muebles el Masterbatch eliminador de aminoácidos HCHO 10X para la pulverización en línea?
Llene un tanque de plástico limpio o de acero inoxidable 304 con 9 partes de RO o agua desionizada (TDS < 50 ppm, conductividad <= 10 uS/cm) a temperatura ambiente (15-30 C). Luego, vierta 1 parte de Masterbatch eliminador de aminoácidos HCHO 10X mientras mezcla de 60 a 120 RPM durante 15 minutos. No se necesita calor ni conservantes adicionales. Un bidón de 25 L produce 250 L de spray listo.
03.¿Pueden los eliminadores acuosos de amino formaldehído causar hinchazón en el espesor o elevación del grano en MDF y enchapados de madera?
Cuando se pulverizan a una dosis de 15 a 25 ml/m2 a través de una pistola HVLP de 0,8 mm, los aminosprays a base de agua añaden menos de 18 g/m2 de humedad. Esa ligera niebla se seca rápidamente sin hinchar el MDF. Sin embargo, en chapas de madera delgadas (0,3-0,6 mm) o puertas de madera maciza donde los rociadores de agua son riesgosos, los equipos deben pulir con 10 a 15 g/m2 de Cera para el cuidado de eliminación de formaldehído.
04.¿Cuánto tiempo después de aplicar los eliminadores de formaldehído debemos realizar una prueba en cámara ISO 16000-9 o GB/T 18883-2022?
Deje que los paneles o las habitaciones tratados se sequen con un buen flujo de aire durante 24 a 48 horas antes de sellar la cámara de prueba o cerrar las ventanas de la habitación. El agua superficial se seca en 2 a 4 horas. Mientras tanto, las reacciones de aminas de poros profundos alcanzan un 95 % (Botou Chamber Log, 2026) de finalización en 24 horas a 20 C o más.
05.¿botouseneco proporciona certificados de transporte marítimo GHS SDS y no DG de 16 secciones para importaciones de tambores a granel?
Sí. Cada pedido de tambores IBC de 25 L, 200 L o 1000 L desde el Puerto de Tianjin viene con un COA de lote, una GHS Rev. 10/ISO 11014 SDS de 16 secciones y documentos de transporte marítimo y aéreo de Mercancías No Peligrosas (No DG) para un despacho de aduanas sin problemas.
Sobre el autor.
PIN
PIN es director ejecutivo de botouseneco (Hebei Senzhijia), y lidera la estrategia de I+D de la planta de formulación de Botou, las líneas de síntesis de polímeros y las asociaciones de fabricación industrial desde la fundación de la empresa en 2015. PIN se especializa en eliminación de aminopolímeros de formaldehído, fotocatálisis de nano-TiO₂ de luz visible, control de emisiones de paneles de madera de ingeniería y medios de quimisorción.
- Director General · Planta de formulación y fabricación de Botou.
- Más de 10 años en síntesis de polímeros para la calidad del aire interior y fabricación B2B.
Escrito por PIN (Director ejecutivo (CEO)) and reviewed by our Botou formulation & QC leadership. Explore our Laboratorio de formulación de Botou, ISO & CMA/CNAS quality desk, OEM & private-label program, glosario técnico, o póngase en contacto con nuestro escritorio de ingeniería para la documentación TDS y SDS del proyecto.
Siguiente paso.