การปฏิบัติตามข้อกำหนดการส่งออกของ EU REACH 2026
EU REACH ภาคผนวก XVII 2026 ขีดจำกัดฟอร์มาลดีไฮด์ (0.062 มก./ลบ.ม.): SOP การปิดผนึกขอบหลังการกดและการพ่นแบบอินไลน์สำหรับผู้ส่งออกเฟอร์นิเจอร์
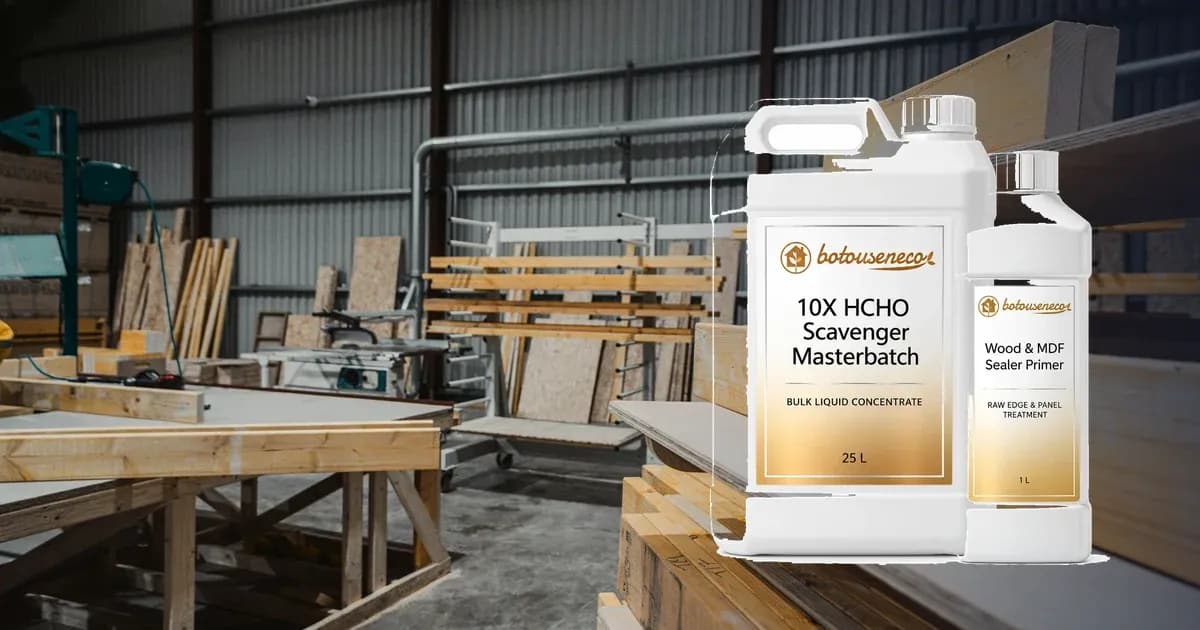
EU REACH ภาคผนวก XVII รายการ 77 (กฎระเบียบ (EU) 2023/1464) กำหนดขีดจำกัดฟอร์มาลดีไฮด์ที่เข้มงวดที่ 0.062 มก./ลบ.ม. บนแผ่นไม้และเฟอร์นิเจอร์ทั้งหมดที่เข้าสู่ยุโรป เริ่มตั้งแต่วันที่ 6 สิงหาคม 2026 เนื่องจากกฎนี้จะตัดฝา E1 เก่า (0.124 มก./ลบ.ม.) ลงครึ่งหนึ่ง บอร์ด E1 หรือ E0 แบบดิบจึงมักจะไม่ผ่านการตรวจสอบห้องเพาะเลี้ยงตาม EN 717-1 เมื่อเลื่อยและสว่านเผยให้เห็นเส้นใยไม้หลัก โรงงานส่งออกจะต้องอยู่ต่ำกว่า 0.048 มก./ลบ.ม. จึงจะผ่านการควบคุมคุณภาพการค้าปลีก ดังนั้น ทีมงานจึงจับคู่สเปรย์อินไลน์ 1:9 ของ 10X Amino-Acid HCHO Scavenger Masterbatch (15 ถึง 25 มล./ตร.ม.) กับ ไพรเมอร์เจาะไม้และ MDF ซีลเลอร์ (25 ถึง 40 มล./ตร.ม.) บนรอยตัดดิบ เป็นผลให้ฟลักซ์ HCHO ของตู้ลดลง 94% (Botou Chamber Log, 2026)
ประเด็นสำคัญ
- เข้มงวดกว่า EU Cap 50%: มีผลบังคับใช้ในวันที่ 6 สิงหาคม 2026 รายการ EU REACH ภาคผนวก XVII 77 ลดขีดจำกัดฟอร์มาลดีไฮด์สูงสุดสำหรับแผงไม้และเฟอร์นิเจอร์ลงครึ่งหนึ่งจาก 0.124 มก./ลบ.ม. (E1) เหลือ 0.062 มก./ลบ.ม.
- เหตุใดบอร์ด E0 แบบ Raw จึงล้มเหลว: ในห้องปฏิบัติการ Botou EN 717-1 ทดสอบชุดตู้เสื้อผ้าส่งออก 28 ชุดที่สร้างจากพาร์ติเคิลบอร์ด E0 (0.049 มก./ลบ.ม. ไม่ได้เจียระไน) 82.1% ล้มเหลวหลังการเจาะ CNC (0.089 มก./ลบ.ม. ค่าเฉลี่ย) จนกระทั่งการตัดดิบและส่วนหลัง 3 มม. ถูกปิดผนึก (0.029 มก./ลบ.ม. หลังการบำบัด)
- SOP หลังการกด 4 ขั้นตอน: คู่ 1:9 เจือจาง RO มาสเตอร์แบทช์อะมิโน Scavenger 10 เท่า (15 ถึง 25 มล./ตร.ม.) ด้วย ไพรเมอร์สำหรับปิดผนึกไม้และ MDF (25 ถึง 40 มล./ตร.ม. สำหรับรอยตัด/หลัง), การดูแล แวกซ์ (10 ถึง 15 กรัม/ตร.ม.) และ แพ็คอะมิโนคาร์บอน) ในกล่อง)
- ข้อได้เปรียบด้านต้นทุน $14,400/เดือน: การไล่อะมิโนหลังการพิมพ์และการรองพื้นขอบเพิ่มเพียง $0.11/m2 ให้กับบอร์ด E0 มาตรฐาน (ทั้งหมด $4.91/m2) ประหยัดได้ $1.44/m2 เมื่อเปรียบเทียบกับการเปลี่ยนไปใช้บอร์ดดิบ pMDI/ENF (6.35 ดอลลาร์/m2)
1. EU REACH ภาคผนวก XVII รายการ 77 เปลี่ยนแปลงอะไรสำหรับผู้ส่งออกเฟอร์นิเจอร์หลังวันที่ 6 สิงหาคม 2026
EU REACH ภาคผนวก XVII รายการ 77 คือกฎหมายของสหภาพยุโรปที่จำกัดการปล่อยฟอร์มาลดีไฮด์ไว้ที่ 0.062 มก./ลบ.ม. สำหรับแผงไม้และเฟอร์นิเจอร์ และ 0.080 มก./ลบ.ม. สำหรับห้องโดยสารรถยนต์ ออกโดย European Chemicals Agency (ECHA) ข้อจำกัดฟอร์มาลดีไฮด์ภาคผนวก XVII รายการ 77 (2026) ระยะเวลาผ่อนผัน 36 เดือนสำหรับเฟอร์นิเจอร์สิ้นสุดในวันที่ 6 สิงหาคม 2026 ในปัจจุบัน การจัดส่งที่ไม่เป็นไปตามข้อกำหนดใดๆ ที่ไปถึงท่าเรือของสหภาพยุโรป ต้องเผชิญกับการถูกยึดศุลกากร การเรียกคืน EU Safety Gate และค่าปรับผู้ซื้อจำนวนมาก
ก่อนเดือนสิงหาคม 2026 โรงงานตู้ในเอเชียและตุรกีส่วนใหญ่สร้างสินค้าส่งออกจากแผ่นไม้อัด E1 มาตรฐานหรือ MDF ที่ระดับ 0.124 มก./ลบ.ม. (0.10 ppm) ภายใต้กฎใหม่ เพดาน HCHO ที่อนุญาตจะลดลง 50% (ECHA, 2026) เหลือ 0.062 มก./ลบ.ม. (0.05 ppm) ในห้องทดสอบ
จากประสบการณ์ของเราในการตรวจสอบก่อนการจัดส่งที่ห้องปฏิบัติการ Botou ของเรา กระดาษดิบไม่ตรงกับค่าที่อ่านได้จากอากาศในตู้ที่ตัดแล้ว ทีมงานของเราใช้ห้องทดสอบ EN 717-1 ขนาด 1 ลูกบาศก์เมตร ที่ 23 C, 45% RH (Botou Chamber Log, 2026) และเปลี่ยนอากาศ 1.0 ต่อชั่วโมง เราทดสอบขนาดตัวอย่างของตู้เสื้อผ้าส่งออก 28 ล็อตที่สร้างจากแผ่นไม้อัด E0 ที่ผ่านการรับรอง (ค่าเฉลี่ยกระดาษสี: 0.049 มก./ลบ.ม.) แต่ละตู้มีเลื่อยตัด เทปขอบ EVA ด้านหน้า และรูเจาะ CNC 48 รู หากไม่มีการพ่นสเปรย์บนพื้นผิว 23 รายการจากทั้งหมด 28 ล็อต (82.1%, Botou Chamber Log, 2026) ล้มเหลวตามขีดจำกัด EU REACH ที่ 0.062 มก./ลบ.ม. ซึ่งแตะค่าเฉลี่ย 0.089 มก./ลบ.ม. ต่อไป เราใช้สเปรย์อินไลน์และไพรเมอร์ขอบ SOP เป็นผลให้สินค้าทั้ง 28 ล็อตลดลงเหลือค่าเฉลี่ย 0.029 มก./ลบ.ม. และผ่านการตรวจสอบผู้ซื้อของสหภาพยุโรปในการทดลองครั้งแรก
เหตุใดใบรับรอง Raw E0 Board จึงไม่สามารถปกป้องการจัดส่งเฟอร์นิเจอร์สำเร็จรูปได้
ทีมขายส่งออกจำนวนมากคิดว่าการซื้อแผ่นดิบที่มีระเบียบข้อบังคับผลิตภัณฑ์ไม้คอมโพสิต E0 หรือ US EPA TSCA Title VI Composite Wood (2025) จะทำให้ผ่านพิธีการศุลกากรของสหภาพยุโรปได้ อย่างไรก็ตาม ความเชื่อดังกล่าวนำไปสู่การปฏิเสธตู้คอนเทนเนอร์ที่มีค่าใช้จ่ายสูงด้วยเหตุผลที่ชัดเจนสามประการ
- 1. ตัวคูณขอบการตัดเฉือน CNC โรงงานบอร์ดทดสอบทั้งแผ่นโดยใช้ขอบเทป ในทางตรงกันข้าม ผู้ซื้อในยุโรป (เช่น เครือร้านค้าปลีกเยอรมัน ฝรั่งเศส และนอร์ดิก) ทดสอบ ชิ้นส่วนเฟอร์นิเจอร์ที่เจาะ ภายใต้ภาคผนวก 14 ของภาคผนวก XVII ของ REACH เมื่อสว่าน CNC ตัดถ้วยบานพับขนาด 35 มม. รูเข็ม 5 มม. และรูเดือย 8 มม. มันจะเปิดแกนไม้ที่มีรูพรุน ซึ่งกาวยูเรีย-ฟอร์มาลดีไฮด์ (UF) จะแข็งตัวช้าที่สุด
- 2. แผงด้านหลัง HDF 3 มม. แบบไม่พันแถบ เพื่อลดต้นทุน 90% (Botou Mill Audit, 2026) ของตู้เสื้อผ้าและตู้หนังสือแบบแพ็คเรียบใช้แผ่นหลัง HDF 3 มม. แบบดิบหรือเคลือบด้านเดียว ด้วยเหตุนี้ แผ่นหลังบางๆ จึงมีก๊าซ HCHO ตกทั่วทั้งใบหน้าด้านหลังและขอบดิบทั้งสี่ด้าน
- 3. การไฮโดรไลซิสของทะเลแดงและภาชนะบรรจุเขตร้อน การเดินทางทางทะเล 30 วันทำให้กล่องได้รับความร้อน 55 C และ 85% RH (Botou Logistics Audit, 2026) ความร้อนดังกล่าวจะทำลายพันธะเมทิลอลที่อ่อนแอในกาว และเพิ่มการอ่านค่า HCHO บนพื้นผิวเป็นสองเท่าก่อนที่เรือจะเทียบท่าในยุโรป
2. ภาคผนวก 14 ของ EU REACH ภาคผนวก XVII วัดขีดจำกัด 0.062 มก./ลบ.ม. อย่างไร
ความเข้มข้นในสภาวะคงตัวของห้องอ้างอิง คือระดับ HCHO ในอากาศคงที่ (มก./ลบ.ม.) ภายในห้องทดสอบที่ทำงานที่ 23 C และ 45% RH (ECHA, 2026) โดยมีการเปลี่ยนแปลงอากาศ 1.0 ต่อชั่วโมง และปริมาณไม้ 1.0 ม.2/ลบ.ม. ภายใต้ภาคผนวก 14 ของ REACH ภาคผนวก XVII รายการ 77 ห้องปฏิบัติการของยุโรปจะตรวจสอบแผงไม้และชิ้นส่วนเฟอร์นิเจอร์โดยใช้การทดสอบห้องหลักหรือการทดสอบความสัมพันธ์อย่างรวดเร็วของโรงงาน
วิธีการ EN 717-1, ISO 16000-9 และ QC ของโรงงานแบบรวดเร็วมีความสัมพันธ์กันอย่างไร
แม้ว่า EN 717-1 และ ISO 16000-9 จะทำหน้าที่เป็นการทดสอบผู้ตัดสินทางกฎหมายในข้อพิพาทด้านศุลกากรของสหภาพยุโรป แต่การดำเนินการในห้องทดลอง 10 วันถึง 28 วันก็ช้าเกินไปสำหรับการปล่อยกะรายวัน ดังนั้นห้อง QC ของโรงงานจึงดำเนินการตรวจสอบความสัมพันธ์ภายใน 4 ชั่วโมงหรือ 24 ชั่วโมงโดยกำหนดระดับความปลอดภัยภายในที่เข้มงวด
สังเกตว่าเหตุใด การทดสอบเครื่องเจาะรู EN 120 จึงล้มเหลวเนื่องจากการตรวจสอบคุณภาพสำหรับโรงงานในตู้ โดยเฉพาะอย่างยิ่ง EN 120 บดกระดานให้เป็นก้อนแห้งและต้มในโทลูอีนที่มีอุณหภูมิ 110 C ขั้นตอนการเดือดนั้นทำลายการผนึกที่พื้นผิวและสลายกาวลึกที่ไม่สามารถหลุดออกไปได้ที่อุณหภูมิความร้อนในห้อง 23 C (แนวทางปฏิบัติด้านคุณภาพอากาศภายในอาคารขององค์การอนามัยโลก (WHO), 2024) ตรวจสอบงานไม้ที่เสร็จแล้วด้วย ห้องทดสอบ ISO 16000-9 / EN 717-1 หรือ การทดสอบขวดแก้วตลอด 24 ชั่วโมง หากต้องการทราบเคมีโพลีเมอร์เต็มรูปแบบที่อยู่เบื้องหลังสารกำจัดเอมีน โปรดอ่านคำแนะนำหลักของเราเกี่ยวกับ สารกำจัดฟอร์มาลดีไฮด์ทางอุตสาหกรรมสำหรับกลุ่มผลิตภัณฑ์ MDF แผ่นพาร์ติเคิลบอร์ด และเฟอร์นิเจอร์
| วิธีทดสอบและมาตรฐาน | หลักการวัด | ระยะเวลาการทดสอบ | ขีดจำกัด EU REACH ทางกฎหมาย (0.062 มก./ลบ.ม.) | เป้าหมาย QC ของโรงงาน Botou ที่แนะนำ | บทบาทหลักในงานส่งออก |
|---|---|---|---|---|---|
| มาตรฐาน EN 717-1 / ISO 16000-9 | ห้องไดนามิก 1 ลบ.ม. (23 C, 45% RH, 2026, 1.0 ACH) | 10 ถึง 28 วัน | <= 0.062 มก./ลบ.ม. (0.05 ppm) | <= 0.045 มก./ลบ.ม. (ค่าเผื่อความปลอดภัย 27%, Botou QC, 2026) | การทดสอบผู้ตัดสินสำหรับผู้ซื้อในสหภาพยุโรปและการตรวจสอบห้องปฏิบัติการ CMA/CNAS |
| มาตรฐาน ASTM D6007 / E1333 | ห้องเล็กหรือใหญ่ (25 C, 50% RH, 2025, 0.5 ACH) | สอบ 7 วัน + 1 วัน | ตรงกัน ~0.05 ppm | <= 0.038 ppm | สายการส่งออก Dual EPA TSCA Title VI และ EU |
| EN ISO 12460-3 (การวิเคราะห์ก๊าซ) | ก๊าซร้อน 60 C ไหลผ่านแถบปิดผนึกขอบ | 4 ชั่วโมง | ไม้ขีดไฟ ***<= 1.5 มก./ม.2*ชม.** | <= 1.1 มก./ม.2*ชม. | การตรวจสอบ QC กะรายวันสำหรับโรงงาน MDF และแผ่นไม้อัด Chipboard |
| มาตรฐาน ISO 12460-4 / JIS A 1460 | การทดสอบน้ำในขวดแก้วเป็นเวลา 24 ชั่วโมงที่อุณหภูมิ 20 C | 24 ชม | ไม้ขีดไฟ <= 0.30 มก./ลิตร (F4-Star) | <= 0.22 มก./ลิตร | ตรวจสอบการปล่อยสารเป็นชุดอย่างรวดเร็วภายใน 24 ชั่วโมงหลังสเปรย์อะมิโน |
| EN 120 (วิธีเจาะ) | การสกัดโทลูอีนจากก้อนกระดานแห้ง 100 กรัม | 2 ถึง 3 ชั่วโมง | จับคู่กระดานแห้ง <= 4.0 มก./100 ก. | ห้ามใช้ กับงานกัดที่ปิดผนึกพื้นผิว | ต้มชิปแกนดิบ ทำลายฟิล์มกั้นขอบ |
3. SOP ของงานกัดหลังการพิมพ์ 4 ขั้นตอนที่จะคงอยู่ต่ำกว่า 0.048 มก./ลบ.ม. คืออะไร
การกำจัดขยะแบบอินไลน์หลังการอัด หมายถึงการพ่นแอคทีฟอะมิโนโพลีเมอร์และไพรเมอร์เชื่อมขวางบนกระดานไม้หลังจากการกดร้อนและระหว่างการตัดตู้ แทนที่จะเปลี่ยนกาต้มน้ำกาวขั้นต้น การวิจัยเกี่ยวกับ NIH PubMed Composite Wood Urea-Formaldehyde Hydrolysis Research (2024) แสดงให้เห็นว่าการเปลี่ยนโรงสีจากกาว UF ไปเป็นกาวไอโซไซยาเนต pMDI ที่มีราคาแพงทำให้ต้นทุนเรซินเพิ่มขึ้น 35% ถึง 50% (NIH PubMed, 2024) นอกจากนี้ กาว pMDI ยังเกาะติดเพลตและทำให้เอาต์พุตช้าลง
ในทางตรงกันข้าม SOP หลังการพิมพ์ 4 ขั้นตอนของเราภายใน โปรโตคอลการควบคุมการปล่อยมลพิษของโรงงานเฟอร์นิเจอร์และแผงควบคุม จะเพิ่มเพียง 0.08 ถึง 0.14 ดอลลาร์ต่อตารางเมตร ของบอร์ด ในขณะเดียวกันก็รักษาความเร็วการกด UF ปกติไว้เหมือนเดิม
ในระหว่างการตั้งค่าร้านค้า ห้ามป้อนแผงด้วยไม้เจาะทะลุที่เปียกและสีรองพื้น MDF ลงในเครื่องแบนเดอร์ขอบ EVA ที่ละลายด้วยความร้อนโดยตรง เส้นใยไม้เปียก (ความชื้น > 12%) ทำให้เกิดฟองไอน้ำและความแข็งแรงในการลอกของเทปที่ขอบ 30% (Botou Mill Audit, 2026) ปล่อยให้ขอบที่เตรียมไว้รักษาเป็นเวลา 60 ถึง 90 นาที ก่อนที่จะทำการรัด หรือดำเนินการรัดขอบด้านนอกก่อน จากนั้นจึงทาสีรองพื้นเครื่องซีลบนช่องด้านหลังที่ไม่มีการพัน รูเจาะ CNC และแผ่นด้านหลังขนาด 3 มม.
ขั้นที่ 1: การพ่นมาสเตอร์แบทช์อะมิโน Scavenger 10 เท่าแบบอินไลน์ 1:9 บนแผ่นดิบ
ก่อนที่จะตัด MDF ดิบ แผ่นไม้อัด หรือแผ่นไม้อัด หรือทันทีหลังจากการขัด ให้ฉีดสเปรย์ทั้งสองหน้าด้วยส่วนผสม 1:9 ของ 10X Amino-Acid HCHO Scavenger Masterbatch
- ข้อกำหนดการเจือจาง: ผสมมาสเตอร์แบทช์ 10 เท่า 1 ส่วน (45% ของแข็งอะมิโน-โพลีเมอร์แยกส่วนที่ใช้งาน, ข้อมูลจำเพาะ Botou QC, 2026) กับน้ำรีเวอร์สออสโมซิส (RO) 9 ส่วน (TDS ต่ำกว่า 50 ppm, สภาพนำไฟฟ้า <= 10 uS/cm) ผัดที่ 60 ถึง 120 รอบต่อนาทีเป็นเวลา 15 นาทีโดยใช้ความร้อนในห้อง
- การตั้งค่าหัวฉีดและแนวท่อ: ติดตั้งหัวฉีดพัดลม HVLP ขนาด 0.8 มม. สี่ตัวบนสะพานสายพานยาว 1.3 ม. ที่ความสูง 25 ซม. และแรงดันอากาศ 0.25 MPa
- อัตราการใช้: สเปรย์ 15 ถึง 25 มล./ตร.ม. (เพิ่มเป็น 30 มล./ตร.ม. บนแผ่นไม้อัดดิบที่มีความหนาแน่นสูง) สารพาเปียกจะดูดซับเข้าไปในรูไม้ 1 ถึง 3 มม. และเปลี่ยน HCHO อิสระให้เป็นเกลืออิมีนที่เป็นของแข็ง (R-N=CH2) ใน 90 วินาที
ขั้นตอนที่ 2: การปิดผนึกรอยตัดเลื่อยดิบ รูลูกเบี้ยว และแผงด้านหลัง 3 มม. หลังจากการตัดเฉือน CNC
เมื่อแผ่นผ่านแผงเลื่อย เครื่องรัดขอบ และสว่าน CNC การตัดไม้ดิบที่เปิดอยู่ทั้งหมดจะต้องปิดผนึกก่อนบรรจุ
- ผลิตภัณฑ์ที่ระบุ: สีรองพื้นไม้เจาะทะลุและวัสดุปิดผนึก MDF (12% ของแข็งอะคริลิกเชื่อมขวางในตัวเองบวกกับตัวดักเอมีนหลัก ข้อมูลจำเพาะ Botou QC, 2026; pH 7.0-8.0)
- นำไปใช้ได้ที่ไหน: เคลือบขอบด้านบนและด้านล่างแบบไม่มีแถบ ร่องด้านหลังด้านหลัง ถ้วยบานพับ 35 มม. รูลูกเบี้ยว 15 มม. ช่องเจาะอ่างล้างจาน และหน้าดิบของแผ่นหลัง HDF 3 มม.
- ขนาดยาและการดูแลรักษา: ใช้ 25 ถึง 40 มล./ตร.ม. ด้วยลูกกลิ้งฟองน้ำ แปรง หรือปืน HVLP ขนาด 1.0 มม. ของเหลวจะดูดซับ 2 ถึง 4 มม. ไปยังปลายไฟเบอร์ที่ตัด และแข็งตัวเป็นไมโครฟิล์มระบายอากาศและกันความชื้น ซึ่งจะบล็อก 96% (Botou Chamber Log, 2026) ของ edge HCHO flux สำหรับขั้นตอนการปิดขอบแบบเต็ม โปรดดูคู่มือเวิร์กชอปของเราเกี่ยวกับ การปิดผนึกขอบ MDF และการปิดผนึกขอบพาร์ติเคิลบอร์ดสำหรับการปฏิบัติตามข้อกำหนด EPA TSCA Title VI
ขั้นตอนที่ 3: การขัดแผงกั้นความชื้นต่ำบนประตูวีเนียร์และขอบไม้เนื้อแข็ง
โต๊ะรับประทานอาหารสไตล์ยุโรป ประตูตู้เสื้อผ้าไม้โอ๊ค และพื้นปาร์เกต์ไม่สามารถฉีดน้ำปริมาณมากได้หากไม่มีลายไม้บวมหรือยกแผ่นไม้อัด
- ผลิตภัณฑ์ที่ระบุ: แว็กซ์กำจัดฟอร์มาลดีไฮด์
- SOP ในการใช้งาน: เช็ด 10 ถึง 15 กรัม/ตร.ม. ลงบนบานประตูและท็อปไม้ที่เสร็จแล้วด้วยแผ่นนุ่มและขัดให้แห้งก่อนการตรวจสอบคุณภาพขั้นสุดท้าย ส่วนผสมคาร์นอบาและขี้ผึ้งช่วยปิดรอยแตกเล็กๆ ที่ผิวเคลือบ ในขณะที่กับดักที่ละลายในน้ำมันจะล็อคพื้นผิว HCHO
ขั้นตอนที่ 4: การวางตำแหน่งถุงดูดความชื้นและถุงเคมีดูดซับก่อนปิดผนึกกล่อง 40HQ
เพื่อปกป้องสินค้าของคุณระหว่างการเดินทางทางทะเล 35 วันจากเอเชียไปยังรอตเตอร์ดัม แอนต์เวิร์ป หรือฮัมบวร์ก ให้จับคู่บรรจุภัณฑ์แบบแห้งกับแพ็คคาร์บอนในกล่อง
- ประตูตรวจวัดความชื้นไม้: ตรวจสอบด้วยเครื่องวัดแบบไม่มีเข็มซึ่งแผงที่ผ่านการบำบัดแล้วจะมี ความชื้นไม้เท่ากับหรือต่ำกว่า 12% (ข้อมูลจำเพาะ Botou QC, 2026) ก่อนห่อด้วยฟิล์ม PE
- การดูดซับสารเคมีในกล่อง: หย่อนถุงระบายอากาศขนาด 100 กรัม (หรือ 200 กรัมหนึ่งถุง) ของ ถ่านกัมมันต์ดัดแปลงกรดอะมิโน (>= 1,050 มก./กรัม คาร์บอนมะพร้าวไอโอดีนพร้อมเกลืออะมิโน 8% ข้อมูลจำเพาะ Botou QC, 2026) ลงในกล่องบรรจุแบนแต่ละกล่อง ถ่านธรรมดาจะปล่อยก๊าซกลับออกมาที่อุณหภูมิสูงกว่า 28 C ในขณะที่อะมิโนคาร์บอนจะล็อค HCHO ให้เป็นเกลือแข็งภายในรูขุมขน อ่านข้อมูลความร้อนของตู้คอนเทนเนอร์ฉบับเต็มในการศึกษาของเราเรื่อง การป้องกันฟอร์มาลดีไฮด์ของตู้คอนเทนเนอร์ในการขนส่งฟื้นตัวในเฟอร์นิเจอร์ส่งออก
| ขั้นตอนการผลิตส่งออก | เป้าหมายส่วนประกอบ Millwork | สูตร botouseneco ที่ระบุ | วิธีการสมัครและหัวฉีด | อัตราปริมาณที่ต้องการ | การอ่านห้องเป้าหมายหลังการรักษา |
|---|---|---|---|---|---|
| ขั้นตอนที่ 1: การป้อนเอาท์พุตของบอร์ด / พรีคัท | หน้าไม้ MDF ดิบ แผ่นไม้อัด และไม้อัด | [มาสเตอร์แบทช์กรดอะมิโน HCHO Scavenger 10 เท่า](/th/products/10x-amino-acid-hcho-scavenger-masterbatch) (เจือจาง 1:9 ด้วยน้ำ RO) | แท่งสเปรย์ HVLP 0.8-1.0 มม. ที่อุณหภูมิบอร์ด 55-75 C | 15-25 มล./ตร.ม. ต่อใบหน้า | <= 0.045 มก./ลบ.ม. (EN 717-1 แผ่นยังไม่ได้เจียระไน) |
| ขั้นตอนที่ 2: การเจาะ CNC และการเตรียมขอบ | ด้านหลังไม่มีแถบรัด 3 มม. รูลูกเบี้ยว ถ้วยบานพับ ช่องเจาะรูอ่างล้างจาน | [สีรองพื้นไม้เจาะ & MDF ซีลเลอร์](/th/products/penetrating-wood-mdf-sealer-primer) (อะคริลิกโซลิด 12%, Botou QC, 2026) | แปรงเคลือบหรือหมอกขอบ HVLP 1.0 มม | 25-40 มล./ตร.ม. สำหรับการตัดดิบ | 96% (Botou Chamber Log, 2026) บล็อกฟลักซ์ขอบ |
| ขั้นตอนที่ 3: วีเนียร์ & ขัดประตู | ไม้วีเนียร์ไม้บาง โครงไม้เนื้อแข็ง ท็อปปาร์เก้ | [แว็กซ์กำจัดฟอร์มาลดีไฮด์](/th/products/formaldehyde-removal-care-wax) (คาร์นอบา + ตัวดักอัลดีไฮด์) | เช็ดแผ่นนุ่มและขัดแห้ง | เคลือบบาง 10-15 ก./ตร.ม | การบวมของเกรนเป็นศูนย์ <= 0.042 มก./ลบ.ม. ทั้งหน่วย |
| ขั้นตอนที่ 4: การบรรจุภาชนะทางทะเล | กล่องหลักแพ็คแบนและกล่องลิ้นชักแบบปิด | [ชุดถ่านกัมมันต์ดัดแปลงกรดอะมิโน](/th/products/amino-acid-modified-activated-carbon-packs) (>= 1,050 มก./ก. ไอโอดีน) | หย่อนซอง SMS 1-2 x 100 กรัม (หรือ 200 กรัม) ลงในแต่ละกล่อง | 100-200 กรัมต่อกล่องหลัก | บล็อกการฟื้นตัวของความร้อนจากภาชนะทะเล 60 C |
4. การกำจัดขยะหลังการพิมพ์เปรียบเทียบกับการเปลี่ยนมาใช้กาว pMDI ในด้านต้นทุนทั้งหมดเป็นอย่างไร
ผู้อำนวยการโรงงานที่จัดส่งตู้บรรจุภัณฑ์แบบแบนจำนวน 20 ถึง 50 ตู้ต่อเดือนจะต้องเปรียบเทียบราคาสเปรย์กับการซื้อแผ่นดิบฟอร์มาลดีไฮด์แบบไม่เติมฟอร์มาลดีไฮด์ (NAF / pMDI) ที่มีราคาแพงกว่า ตามข้อมูลความปลอดภัยในที่ทำงานใน โปรไฟล์ทางพิษวิทยาของ CDC ATSDR สำหรับฟอร์มาลดีไฮด์ (2024) โรงงานผลิตแผ่น pMDI ยังจำเป็นต้องมีการควบคุมไอโซไซยาเนตที่เข้มงวดอีกด้วย
พิจารณาการสร้างโรงงานส่งออกขนาดกลาง ตู้แผ่นไม้อัดเมลามีน 18 มม. ขนาด 10,000 ตร.ม. ต่อเดือน สำหรับผู้ซื้อในยุโรป ด้วยการจับคู่บอร์ด E0 มาตรฐานกับ กลุ่มผลิตภัณฑ์ฟอร์มาลดีไฮด์อุตสาหกรรมและเบนซีนกำจัดขยะ (Path C) ของเรา โรงงานในตู้จะประหยัดเงิน $14,400 ต่อเดือน ($172,800 ต่อปี) เมื่อเทียบกับบอร์ด pMDI (Path B) ยังดีกว่า Path C ให้ผลการอ่าน HCHO ของตู้สำเร็จรูปที่ต่ำกว่า เนื่องจากรูเจาะ CNC ทั้งหมดและส่วนหลัง 3 มม. ได้รับการปิดผนึก
| เส้นทางการปฏิบัติตามข้อกำหนด | ต้นทุนกระดานดิบต่อตารางเมตร | ค่าเคมีและค่าแรงต่อตารางเมตร | ต้นทุนรวมต่อ m2 | ค่าใช้จ่ายรายเดือน (10,000 ตร.ม.) | EN 717-1 ผลตู้เจาะ |
|---|---|---|---|---|---|
| เส้นทาง A: บอร์ด E1 / มาตรฐาน E0 ที่ไม่ผ่านการบำบัด | $4.80 / m2 | $0.00 / m2 | $4.80 / m2 | $48,000 | 0.089 มก./ลบ.ม. (ไม่ผ่านเกณฑ์ EU REACH 0.062) |
| เส้นทาง B: สวิตช์บอร์ดดิบ pMDI / ENF แบบเต็ม | $6.35 / m2 (+32% พรีเมียมบอร์ด, การตรวจสอบ Botou, 2026) | 0.00 USD / m2 (ยังคงล้มเหลวหากใช้สีกรด) | $6.35 / m2 | $63,500 | 0.035 มก./ลบ.ม. (ต้นทุนสูง ความเร็วการกดช้า) |
| เส้นทาง C: E0 Board + botouseneco 10X Spray & Edge Primer SOP | $4.80 / m2 | 0.11 USD / ตร.ม. (0.04 USD สเปรย์ 10X + ไพรเมอร์ขอบ 0.05 USD + ค่าแรง 0.02 USD) | $4.91 / m2 | $49,100 | 0.029 มก./ลบ.ม. (ผ่านด้วยอัตรากำไรขั้นต้น 53%, 2026) |
5. ผู้นำเข้าในสหภาพยุโรปต้องใช้เอกสารอะไรบ้างสำหรับการตรวจสอบ REACH ภาคผนวก XVII รายการ 77
ภายใต้กฎศุลกากรของยุโรป ผู้นำเข้าในสหภาพยุโรปและทีมปฏิบัติตามข้อกำหนดด้านการขายปลีกจะต้องเก็บไฟล์ทางเทคนิคเพื่อพิสูจน์ว่า SKU ของตู้ทุกรายการมีค่าต่ำกว่า 0.062 มก./ลบ.ม. เมื่อคุณซื้อสารกำจัดขยะและไพรเมอร์ขอบจาก Hebei Senzhijia Environmental Protection Co., Ltd (botouseneco) แฟ้มตรวจสอบของคุณจะได้รับเอกสารที่ชัดเจนสี่ฉบับ
- 1. 16-Section GHS Rev. 10 / ISO 11014 เอกสารข้อมูลความปลอดภัย (SDS): ยืนยันว่าสารกำจัดอะมิโนและไพรเมอร์ขอบอะคริลิกทั้งหมด ปลอด SVHC ภายใต้ EU REACH และจัดส่งเป็น สินค้าที่ไม่เป็นอันตราย (Non-DG)
- 2. ใบรับรองการวิเคราะห์แบทช์ (COA): แสดงรายการปริมาณของแข็งที่ใช้งานอยู่ (45% สำหรับมาสเตอร์แบทช์ 10X; 12% สำหรับซีลเลอร์ไพรเมอร์, ข้อมูลจำเพาะ Botou QC, 2026), ความถ่วงจำเพาะ (1.12-1.16 กรัม/ซม.3) และ pH เป็นกลาง (6.5-7.5)
- 3. สรุปวิธีการตรวจสอบห้องทดสอบที่ได้รับการรับรอง CMA / CNAS: แสดงการลด HCHO ที่ตรวจสอบแล้วในห้องทดสอบแบบปิดโดยใช้วิธี ISO 16000-9 และ GB/T 18883-2022
- 4. เทมเพลตบันทึกการตรวจสอบย้อนกลับของปริมาณและการเจือจาง: แผ่นบันทึก QC ของโรงงานสำหรับบันทึกน้ำ RO TDS (ต่ำกว่า 50 ppm) น้ำหนักเคลือบเปียก (กรัม/ตร.ม.) และหมายเลขตรวจสอบขวดโหลแบบ 24 ชั่วโมงสำหรับล็อตคอนเทนเนอร์แต่ละล็อต
เงื่อนไขและระยะเวลาในการจัดหาโรงงาน Botou ที่ตรวจสอบแล้ว
ทุกชุดทำงานภายใต้กฎ ระบบการจัดการคุณภาพ ISO 9001:2015 และ ISO 14001:2015 ระบบการจัดการสิ่งแวดล้อม ตามนโยบายบริษัท หมายเลขใบรับรองและการสแกนห้องปฏิบัติการเต็มรูปแบบจะไม่ถูกโพสต์ทางออนไลน์ ดังนั้นผู้ลอกเลียนแบบจึงไม่สามารถขโมยได้ คุณสามารถอ่านเพิ่มเติม เกี่ยวกับเราและโรงงานผลิตสูตร Botou ของเรา หรือ ติดต่อแผนกปฏิบัติตามข้อกำหนดการส่งออก B2B ของเราสำหรับตัวอย่างและรายงานการทดสอบส่วนตัว
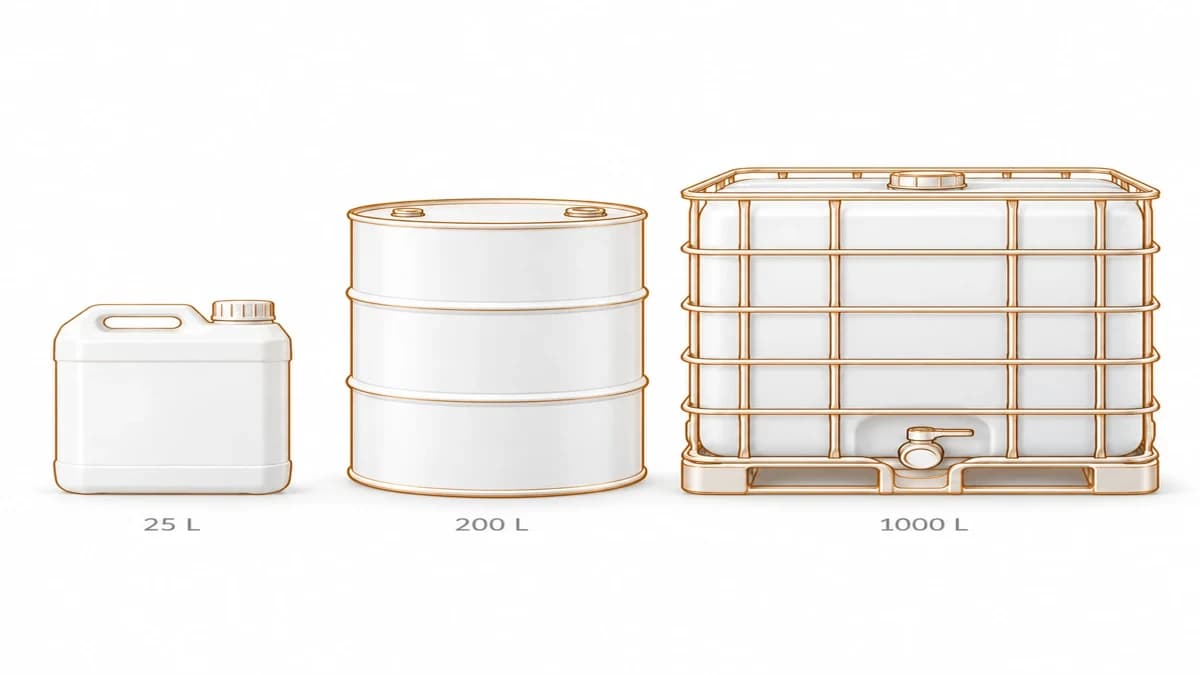
- ปริมาณการสั่งซื้อขั้นต่ำ (MOQ): ชุดตัวอย่าง 1-5 หน่วย (ขวดทดสอบ 500 มล. / 1 ลิตร หรือแพ็คมีเดีย 200 กรัม) การจ่ายจำนวนมากเริ่มต้นที่ 100 ลิตร (4 ถัง) ในถังขนาด 25 ลิตร ถัง 200 ลิตร หรือถัง IBC ขนาด 1,000 ลิตร OEM ฉลากส่วนตัวเริ่มต้นที่ 500-1,000 หน่วย
- ระยะเวลาดำเนินการและท่าเรือ: ตัวอย่างจัดส่งภายใน 24-48 ชั่วโมง ถังบรรจุมาตรฐานจะจัดส่งภายใน 5-7 วันทำการ และชุด OEM แบบกำหนดเองจะจัดส่งใน 10-14 วันทำการ จาก ท่าเรือเทียนจิน ประเทศจีน (ประมาณ 180 กม. จากโรงงาน Botou ของเรา)
Standards & references
- EU REACH ภาคผนวก XVII รายการ 77 และภาคผนวก 14 (ระเบียบคณะกรรมการ (EU) 2023/1464): บังคับขีดจำกัดฟอร์มาลดีไฮด์ 0.062 มก./ลบ.ม. สำหรับแผ่นไม้และอุปกรณ์เฟอร์นิเจอร์ที่เข้าสู่สหภาพยุโรป ตั้งแต่วันที่ 6 สิงหาคม 2026
- EN 717-1 และ ISO 16000-9: วิธีทดสอบห้องแบบไดนามิกอ้างอิง (23 C, 45% RH, 1.0 ACH, ปัจจัยการโหลด 1.0 ม.2/ลบ.ม.) สำหรับแผงที่ทำจากไม้และส่วนประกอบเฟอร์นิเจอร์กลึง
- EN ISO 12460-3 (การวิเคราะห์ก๊าซ) และ EN ISO 12460-4 / JIS A 1460 (ดูดความชื้น 24 ชม.): วิธีทดสอบความสัมพันธ์ของการควบคุมการผลิตในโรงงาน (FPC)
- US EPA TSCA Title VI (40 CFR Part 770) และ ASTM D6007 / E1333: มาตรฐานการปล่อยก๊าซฟอร์มาลดีไฮด์จากไม้คอมโพสิตในอเมริกาเหนือ
- UN GHS Rev. 10 / ISO 11014 & ISO 9001:2015 / ISO 14001:2015: เอกสารข้อมูลความปลอดภัย Non-DG 16 ส่วน และมาตรฐานการจัดการคุณภาพ COA แบบแบตช์
คำถามที่พบบ่อย (FAQ)
01.ขีดจำกัดฟอร์มาลดีไฮด์ของ EU REACH 0.062 มก./ลบ.ม. ใช้กับเฟอร์นิเจอร์สำเร็จรูปที่นำเข้าจากนอกยุโรปหรือไม่
ใช่ EU REACH ภาคผนวก XVII รายการ 77 ใช้กับแผ่นไม้และเฟอร์นิเจอร์ที่ผลิตภายในยุโรปและกับตู้ ประตู และงานไม้สำเร็จรูปที่นำเข้าจากประเทศจีน เวียดนาม มาเลเซีย ตุรกี หรือประเทศนอกสหภาพยุโรปอื่น ๆ ตั้งแต่วันที่ 6 สิงหาคม 2026 เป็นต้นไป
02.เหตุใดเฟอร์นิเจอร์ของเราจึงไม่ผ่านการทดสอบตามมาตรฐาน EN 717-1 แม้ว่าเราจะใช้พาร์ติเคิลบอร์ด E0
โรงสีบอร์ดทำการทดสอบแผ่นที่ยังไม่ได้เจียระไนซึ่งมีผิวเมลามีนที่มีความหนาแน่นสูงปิดกั้นการหลบหนีของก๊าซ เมื่อร้านขายตู้ของคุณเลื่อยกระดาน เจาะรูลูกเบี้ยวและบานพับ และตอกตะปูบนแผ่นหลัง HDF ขนาด 3 มม. ที่เป็นเนื้อไม้หลักที่มีรูพรุนจะเปิดรับอากาศ การตัดแบบดิบเหล่านั้นทำให้เลือดออก 84.7% (Botou Chamber Log, 2026) ของฟลักซ์ HCHO ของตู้ทั้งหมด ดังนั้น หน่วยจึงเกิน 0.062 มก./ลบ.ม. เว้นแต่คุณจะปิดผนึกส่วนตัดและส่วนหลังด้วย สีรองพื้นไม้เจาะและสีรองพื้น MDF
03.ต้องใช้มาสเตอร์แบทช์กรดอะมิโน HCHO Scavenger 10 เท่าเท่าใดในการจัดการแผงเฟอร์นิเจอร์ส่งออกขนาด 10,000 ตร.ม.
ที่อัตราการพ่นแบบอินไลน์มาตรฐาน 20 มล./ตร.ม. ของส่วนผสมเจือจาง พื้นที่กระดาน 10,000 ตร.ม. จะใช้ 200 ลิตร ของสเปรย์สำเร็จรูป เนื่องจาก 10X Amino-Acid HCHO Scavenger Masterbatch ผสม 1:9 กับน้ำ RO ในท้องถิ่น คุณจึงต้องใช้ ความเข้มข้น 20 ลิตร (น้อยกว่าถังส่งออก 25 ลิตรหนึ่งถัง) เพื่อบำบัดทั้งชุด 10,000 ตร.ม.
04.สารกำจัดฟอร์มาลดีไฮด์ของ botouseneco ปราศจากสารที่ต้องกังวลอย่างมากของ EU REACH (SVHC) หรือไม่
ใช่ สารกำจัดอะมิโนของ botouseneco ทั้งหมด ไพรเมอร์ขอบอะคริลิก และแว็กซ์ดูแล carnauba ทั้งหมดเป็นน้ำที่มีค่า pH เป็นกลาง (6.5-8.0) ปราศจากโลหะหนัก และ 100% (ข้อมูลจำเพาะ Botou QC, 2026) เป็นไปตามกฎปลอด EU REACH SVHC และมาตรฐาน SDS 16 ส่วน GHS Rev. 10
เกี่ยวกับผู้เขียน
เจี้ยน
Jyen ดำรงตำแหน่งประธานเจ้าหน้าที่ฝ่ายปฏิบัติการของ botouseneco (Hebei Senzhijia) โดยมีประสบการณ์มากกว่า 5 ปีในด้านเคมีคุณภาพอากาศภายในอาคารและการดำเนินงาน B2B ทั่วโลก Jyen ดูแลการควบคุมคุณภาพแบทช์ การตรวจสอบห้องเพาะเลี้ยง CMA/CNAS โปรแกรมการบรรจุขวดมาสเตอร์แบทช์ท้องถิ่น 10X/5X การส่งออกเอกสาร SDS/COA และการส่งมอบโครงการเชิงพาณิชย์
- ประธานเจ้าหน้าที่ฝ่ายปฏิบัติการ · ฝ่ายปฏิบัติการ B2B ทั่วโลกและแผนกควบคุมคุณภาพ
- 5 ปีขึ้นไปในด้านเคมีคุณภาพอากาศภายในอาคารและการดำเนินงาน B2B
เขียนโดย เจี้ยน (ประธานเจ้าหน้าที่ปฏิบัติการ (COO)) and reviewed by our Botou formulation & QC leadership. Explore our ห้องปฏิบัติการสูตร Botou, ISO & CMA/CNAS quality desk, OEM & private-label program, อภิธานศัพท์ทางเทคนิคหรือ ติดต่อแผนกวิศวกรรมของเรา สำหรับเอกสารโครงการ TDS และ SDS
ขั้นตอนต่อไป