Conformité à l'exportation avec REACH 2026 de l'UE
Limite de formaldéhyde 2026 de l'Annexe XVII de REACH de l'UE (0,062 mg/m3) : SOP pour le scellement des bords après pressage et la pulvérisation en ligne pour les exportateurs de meubles
EU REACH Annexe XVII Entrée 77 (Règlement (UE) 2023/1464) fixe un plafond strict de formaldéhyde de 0,062 mg/m3 sur tous les panneaux de bois et meubles entrant en Europe à partir du 6 août 2026. Étant donné que cette règle réduit de moitié l'ancien plafond E1 (0,124 mg/m3), les panneaux bruts E1 ou E0 échouent souvent aux contrôles de chambre EN 717-1 une fois que les scies et les perceuses exposent les fibres de bois du noyau. Les usines d'exportation doivent rester en dessous de 0,048 mg/m3 pour réussir le contrôle de qualité au détail. Par conséquent, les équipes associent un spray en ligne 1:9 de 10X Amino-Acid HCHO Scavenger Masterbatch (15 à 25 ml/m2) avec Penetrating Wood and MDF Sealer Primer (25 à 40 ml/m2) sur les coupes brutes. En conséquence, le flux de HCHO en armoire chute de 94 % (Botou Chamber Log, 2026).
Points clés à retenir
- Plafond européen plus strict de 50 % : À compter du 6 août 2026, l'entrée 77 de l'annexe XVII de REACH de l'UE réduit de moitié la limite maximale de formaldéhyde pour les panneaux de bois et les meubles, de 0,124 mg/m3 (E1) à 0,062 mg/m3.
- Pourquoi les panneaux bruts E0 échouent : Lors des tests EN 717-1 du laboratoire Botou sur 28 lots de garde-robes d'exportation construits à partir de panneaux de particules E0 (0,049 mg/m3 non coupés), 82,1 % ont échoué après le perçage CNC (0,089 mg/m3 en moyenne) jusqu'à ce que les coupes brutes et les dos de 3 mm soient scellés (0,029 mg/m3 post-traitement).
- SOP post-presse en 4 étapes : Associez 1:9 Mélange maître 10X Amino Scavenger (15 à 25 ml/m2) dilué par RO avec Apprêt scellant pénétrant pour bois et MDF (25 à 40 ml/m2 sur les coupes/dos), Entretien Cire (10 à 15 g/m2), et dans la boîte Amino Carbon Packs.
- Avantage de coût de 14 400 $/mois : Le nettoyage des acides aminés et l'apprêt des bords post-presse n'ajoutent que 0,11 $/m2 aux panneaux E0 standard (4,91 $/m2 au total), ce qui permet d'économiser 1,44 $/m2 par rapport au passage aux panneaux bruts pMDI/ENF (6,35 $/m2).
1. Qu'est-ce que l'entrée 77 de l'annexe XVII de REACH de l'UE change pour les exportateurs de meubles après le 6 août 2026 ?
EU REACH Annexe XVII Entry 77 est la loi de l'Union européenne qui plafonne les rejets de formaldéhyde à 0,062 mg/m3 pour les panneaux de bois et les meubles, et à 0,080 mg/m3 pour les cabines de voiture. Délivré par l'Agence européenne des produits chimiques (ECHA) Formaldéhyde Restriction Annex XVII Entry 77 (2026), le délai de grâce de 36 mois pour les meubles a pris fin le 6 août 2026. Aujourd’hui, toute expédition non conforme arrivant dans les ports de l’UE est soumise à des retenues douanières, à des rappels EU Safety Gate et à de lourdes amendes pour l’acheteur.
Avant août 2026, la plupart des usines d'ébénisterie asiatiques et turques fabriquaient des produits d'exportation à partir de panneaux de particules E1 standard ou de MDF évalués à 0,124 mg/m3 (0,10 ppm). En vertu de la nouvelle règle, le plafond autorisé en HCHO chute de 50 % (ECHA, 2026) jusqu'à 0,062 mg/m3 (0,05 ppm) dans une chambre d'essai.
D'après notre expérience lors des contrôles avant expédition dans notre laboratoire de Botou, les papiers cartonnés bruts ne correspondent jamais aux lectures d'air découpées dans les armoires. Notre équipe a utilisé une chambre d'essai EN 717-1 de 1 m3 à 23 °C, 45 % d'humidité relative (Botou Chamber Log, 2026) et 1,0 changement d'air par heure. Nous avons testé un échantillon de 28 lots de garde-robes d'exportation construits à partir de panneaux de particules certifiés E0 (moyenne du papier d'usine : 0,049 mg/m3). Chaque armoire avait des coupes à la scie, une bande de bord avant en EVA et 48 trous de perçage CNC. Sans pulvérisations de surface, 23 des 28 lots (82,1 %, Botou Chamber Log, 2026) n'ont pas atteint le plafond de 0,062 mg/m3 EU REACH, atteignant une moyenne de 0,089 mg/m3. Ensuite, nous avons appliqué notre spray en ligne et notre apprêt pour bords SOP. En conséquence, les 28 lots sont tombés à une moyenne de 0,029 mg/m3 et ont réussi les audits des acheteurs de l'UE du premier coup.
Pourquoi les certificats bruts du panneau E0 ne parviennent-ils pas à protéger les expéditions de meubles finis ?
De nombreuses équipes commerciales à l'exportation pensent que l'achat de feuilles brutes avec un papier d'usine E0 ou US EPA TSCA Title VI Composite Wood Products Règlement (2025) permettra de dédouaner les douanes de l'UE. Cependant, cette conviction conduit à des rejets coûteux de conteneurs pour trois raisons claires.
- 1. Le multiplicateur de bord d'usinage CNC. Les usines de planches testent des feuilles entières avec des bords collés. En revanche, les acheteurs européens (tels que les chaînes de vente au détail allemandes, françaises et nordiques) testent les pièces de meubles percées conformément à l'appendice 14 de l'annexe XVII de REACH. Lorsque les perceuses CNC coupent des coupelles de charnière de 35 mm, des trous d'épingle de 5 mm et des trous de cheville de 8 mm, elles ouvrent le noyau du bois poreux là où la colle urée-formaldéhyde (UF) durcit le plus lentement.
- 2. Panneaux arrière HDF de 3 mm sans bande. Pour réduire les coûts, 90 % (Botou Mill Audit, 2026) des armoires et bibliothèques en paquet plat utilisent des feuilles arrière HDF brutes ou laminées sur un côté. Par conséquent, ces dos minces laissent échapper du gaz HCHO sur toute leur face arrière et sur quatre bords bruts.
- 3. Hydrolyse des conteneurs en mer Rouge et tropicaux. Un voyage en mer de 30 jours expose les cartons à une chaleur de 55 C et à 85 % d'humidité relative (Botou Logistics Audit, 2026). Cette chaleur brise les faibles liaisons méthylol dans la colle et double les lectures de HCHO en surface avant que le navire n'accoste en Europe.
2. Comment l'appendice 14 de l'annexe XVII de REACH de l'UE mesure-t-il la limite de 0,062 mg/m3 ?
La concentration à l'état d'équilibre de la chambre de référence est le niveau constant de HCHO aéroporté (mg/m3) à l'intérieur d'une chambre d'essai fonctionnant à 23 C et 45 % d'humidité relative (ECHA, 2026) avec 1,0 changement d'air par heure et une charge de bois de 1,0 m2/m3. Conformément à l'appendice 14 de l'annexe XVII de REACH, entrée 77, les laboratoires européens vérifient les panneaux de bois et les pièces de meubles à l'aide de tests en chambre primaire ou de tests de corrélation rapides en usine.
Quelle est la corrélation entre les méthodes EN 717-1, ISO 16000-9 et Fast Factory QC ?
Alors que les normes EN 717-1 et ISO 16000-9 font office d'arbitres juridiques dans les litiges douaniers de l'UE, un traitement en chambre de 10 à 28 jours est trop lent pour les libérations quotidiennes. Par conséquent, les salles de contrôle qualité en usine effectuent des contrôles de corrélation toutes les 4 ou 24 heures, avec une marge de sécurité interne stricte.
Remarquez pourquoi le test de perforateur EN 120 échoue en tant que contrôle de qualité pour les usines d'armoires. Plus précisément, EN 120 broie le carton en cubes secs et les fait bouillir dans du toluène à 110 °C. Cette étape d'ébullition ruine le joint de surface et décompose la colle profonde qui ne s'échapperait jamais à une température ambiante de 23 °C (Lignes directrices sur la qualité de l'air intérieur de l'Organisation mondiale de la santé (OMS), 2024). Vérifiez toujours les boiseries finies avec des chambres ISO 16000-9 / EN 717-1 ou des tests de bocaux en verre de 24 heures. Pour connaître la chimie complète des polymères derrière les éliminateurs d'amines, lisez notre guide des piliers sur les éliminateurs de formaldéhyde industriels pour les gammes de MDF, de panneaux de particules et de meubles.
| Méthode d'essai et norme | Principe de mesure | Durée du test | Limite légale REACH de l'UE (0,062 mg/m3) | Recommandé Cible de QC d'usine Botou | Rôle principal dans l'exportation de menuiserie |
|---|---|---|---|---|---|
| EN 717-1 / ISO 16000-9 | Chambre dynamique de 1 m3 (23 C, 45 % RH, 2026, 1,0 ACH) | 10 à 28 jours | <= 0,062 mg/m3 (0,05 ppm) | <= 0,045 mg/m3 (marge de sécurité de 27 %, Botou QC, 2026) | Test d'arbitrage pour les acheteurs de l'UE et audits de laboratoire CMA/CNAS |
| ASTM D6007 / E1333 | Petite ou grande chambre (25 C, 50 % HR, 2025, 0,5 ACH) | 7 jours + 1 jour d'essai | Correspond à ~0,05 ppm | <= 0,038 ppm | Double ligne d'exportation US EPA TSCA Title VI et UE |
| EN ISO 12460-3 (Analyse des gaz) | Flux de gaz chauffé à 60 C sur une bande scellée sur les bords | 4 heures | Correspond à **<= 1,5 mg/m2*h** | <= 1,1 mg/m2*h | Contrôle qualité quotidien des équipes pour les usines de MDF et de panneaux de particules |
| EN ISO 12460-4 / JIS A 1460 | Test d'eau dans un bocal en verre pendant 24 heures à 20 °C | 24 heures | Correspond à <= 0,30 mg/L (F4-Star) | <= 0,22 mg/L | Vérification rapide de la libération des lots 24 heures sur 24 après pulvérisation d'acides aminés |
| EN 120 (Méthode Perforateur) | Extraction au toluène bouillant de 100 g de cubes de carton secs | 2 à 3 heures | Correspond à <= 4,0 mg/100g planche sèche | Ne pas utiliser sur des menuiseries à surface scellée | Faire bouillir les chips de base brutes ; détruit les films barrières de bord |
3. Quelle est la SOP en 4 étapes pour les travaux de menuiserie post-presse pour rester en dessous de 0,048 mg/m3 ?
Le nettoyage en ligne post-presse consiste à pulvériser des polymères aminés actifs et des apprêts de chant réticulants sur les planches de bois après le pressage à chaud et pendant la découpe des armoires, au lieu de changer la cuve de colle en amont. Des recherches sur NIH PubMed Composite Wood Urea-Formaldehyde Hydrolysis Research (2024) montrent que le passage d'une usine de colle UF à une coûteuse colle isocyanate pMDI augmente les coûts de résine de 35 % à 50 % (NIH PubMed, 2024). De plus, la colle pMDI adhère aux plaques de presse et ralentit la production.
En revanche, notre SOP post-presse en 4 étapes dans le cadre de nos protocoles de contrôle des émissions des usines de meubles et de panneaux n'ajoute que 0,08 $ à 0,14 $ par mètre carré de carton. Dans le même temps, il maintient intactes les vitesses normales de presse UF.
Lors de l'installation en atelier, n'introduisez jamais un panneau avec un apprêt de scellement pénétrant pour bois et MDF humide non durci directement dans une plaqueuse de chants EVA thermofusible. Les fibres de bois humides (humidité > 12 %) provoquent des cloques de vapeur et réduisent la résistance au pelage des bandes de bordure de 30 % (Botou Mill Audit, 2026). Laissez les bords apprêtés durcir pendant 60 à 90 minutes avant le cerclage, ou appliquez d'abord le cerclage de bord extérieur, puis appliquez Sealer Primer sur les fentes arrière sans bande, les trous de perçage CNC et les feuilles arrière de 3 mm.
Étape 1 : Pulvérisation en ligne 1:9 de mélange maître Amino Scavenger 10X sur des feuilles brutes
Avant de couper les feuilles de MDF brut, de panneaux de particules ou de contreplaqué, ou juste après le ponçage, vaporisez les deux faces avec un mélange 1:9 de 10X Amino-Acid HCHO Scavenger Masterbatch.
- Spécifications de dilution : Mélanger 1 partie de mélange maître 10X (45 % de solides de polymères aminés ramifiés actifs, Botou QC Spec, 2026) avec 9 parties d'eau par osmose inverse (RO) (TDS inférieure à 50 ppm, conductivité <= 10 uS/cm). Remuer à 60 à 120 tr/min pendant 15 minutes à chaleur ambiante.
- Configuration des buses et des conduites : Montez quatre buses à ventilateur HVLP de 0,8 mm sur un pont à courroie de 1,3 m à 25 cm de hauteur et à une pression d'air de 0,25 MPa.
- Dose de dosage : Pulvériser 15 à 25 ml/m2 (augmenter à 30 ml/m2 sur panneaux de particules bruts denses). Le support mouillant pénètre 1 à 3 mm dans les pores du bois et transforme le HCHO libre en sels d'imine solides (R-N=CH2) en 90 secondes.
Étape 2 : Scellement des coupes de scie brutes, des alésages de came et des panneaux arrière de 3 mm après l'usinage CNC
Une fois que les feuilles passent la scie à panneaux, la plaqueuse de chants et la perceuse CNC, toutes les coupes de bois brut ouvertes doivent être scellées avant l'emballage.
- Produit spécifié : Apprêt scellant pénétrant pour bois et MDF (12 % solides acryliques auto-réticulants plus pièges à amines primaires, Botou QC Spec, 2026 ; pH 7,0-8,0).
- Où appliquer : Enduisez les bords supérieur et inférieur sans bande, les rainures arrière arrière, les coupelles de charnière de 35 mm, les trous de came de 15 mm, les découpes d'évier et la face brute des feuilles arrière HDF de 3 mm.
- Dosage et traitement : Appliquer 25 à 40 ml/m2 à l'aide d'un rouleau éponge, d'un pinceau ou d'un pistolet HVLP de 1,0 mm. Le liquide pénètre de 2 à 4 mm dans les extrémités des fibres coupées et durcit pour former un micro-film respirant et résistant à l'humidité qui bloque 96 % (Botou Chamber Log, 2026) du flux HCHO de bord. Pour connaître les étapes complètes de pose de bandes de chant, consultez notre guide d'atelier sur Scellement des bords en MDF et panneaux de particules pour la conformité EPA TSCA Titre VI.
Étape 3 : Polissage de barrière à faible humidité sur les portes plaquées et les boiseries en bois massif
Les tables à manger européennes, les portes d'armoires en chêne et les parquets ne peuvent pas supporter de fortes projections d'eau sans gonfler les grains ou soulever les placages.
- Produit spécifié : Cire de soin pour l'élimination du formaldéhyde.
- SOP d'application : Essuyez 10 à 15 g/m2 sur les portes et dessus en bois finis avec un tampon doux et séchez avant les contrôles de qualité finaux. Ce mélange de carnauba et de cire d'abeille scelle les minuscules fissures de finition tandis que les pièges solubles dans l'huile verrouillent la surface HCHO.
Étape 4 : Placement du déshydratant et de la pochette de chimisorption avant de sceller les boîtes 40HQ
Pour protéger votre cargaison lors d'un voyage en mer de 35 jours depuis l'Asie vers Rotterdam, Anvers ou Hambourg, associez un emballage sec à des packs de carbone en boîte.
- Barrière d'humidité du bois : Vérifiez avec un compteur sans épingle que les panneaux traités se situent à ou en dessous de 12 % d'humidité du bois (Botou QC Spec, 2026) avant de les envelopper dans un film PE.
- Chimisorption dans la boîte : Déposez un ou deux sachets respirants de 100 g (ou un de 200 g) de Charbon actif modifié aux acides aminés (>= 1050 mg/g de carbone de noix de coco iodé avec 8 % de sels aminés, Botou QC Spec, 2026) à l'intérieur de chaque boîte plate. Le charbon de bois ordinaire rejette le gaz au-dessus de 28 °C, tandis que le carbone aminé emprisonne le HCHO dans des sels solides à l'intérieur des pores. Lisez les données complètes sur la chaleur des conteneurs dans notre étude sur prévenir le rebond du formaldéhyde des conteneurs d'expédition dans les meubles d'exportation.
| Étape de production à l'exportation | Composant de menuiserie cible | Formulation botouseneco spécifiée | Méthode d'application et buse | Taux de dosage requis | Lecture cible de la chambre de post-durcissement |
|---|---|---|---|---|---|
| Étape 1 : Sortie de la carte / Prédécoupe | Faces brutes en MDF, panneaux de particules et contreplaqué | [10X Amino-Acid HCHO Scavenger Masterbatch](/fr/products/10x-amino-acid-hcho-scavenger-masterbatch) (dilué 1:9 avec de l'eau RO) | Barre de pulvérisation HVLP de 0,8 à 1,0 mm à une température de planche de 55 à 75 °C | 15-25 ml/m2 par visage | <= 0,045 mg/m3 (EN 717-1 feuille non coupée) |
| Étape 2 : Perçage CNC et préparation des bords | Dos sans bande de 3 mm, alésages de came, coupelles de charnière, découpes pour évier | [Apprêt scellant pénétrant pour bois et MDF](/fr/products/penetrating-wood-mdf-sealer-primer) (12% de solides acryliques, Botou QC, 2026) | Couche de pinceau ou brouillard de bord HVLP de 1,0 mm | 25-40 ml/m2 sur coupes crues | Bloc de flux de bord à 96 % (Botou Chamber Log, 2026) |
| Étape 3 : Polissage des placages et des portes | Placages bois fins, cadres bois massif, plateaux parquet | [Cire de soin anti-formaldéhyde](/fr/products/formaldehyde-removal-care-wax) (Carnauba + piège à aldéhyde) | Essuyage avec un tampon doux et polissage à sec | 10-15 g/m2 couche fine | Aucun gonflement des grains ; <= 0,042 mg/m3 unité entière |
| Étape 4 : Emballage des conteneurs maritimes | Cartons principaux emballés à plat et boîtes à tiroirs fermées | [Packs de charbon actif modifiés par des acides aminés](/fr/products/amino-acid-modified-activated-carbon-packs) (>= 1050 mg/g d'iode) | Déposez 1 à 2 pochettes SMS de 100 g (ou 200 g) dans chaque boîte | 100-200 g par boîte principale | Bloque le rebond thermique des conteneurs maritimes à 60 C |
4. Comment le nettoyage post-presse se compare-t-il au passage à la colle pMDI sur le coût total ?
Les directeurs d'usine qui expédient chaque mois 20 à 50 conteneurs d'armoires plates doivent comparer les coûts de pulvérisation avec l'achat de panneaux bruts sans formaldéhyde ajouté (NAF / pMDI) plus chers. Selon les données de sécurité sur le lieu de travail du CDC ATSDR Toxicological Profile for Formaldehyde (2024), les usines de panneaux pMDI ont également besoin de contrôles stricts des vapeurs d'isocyanate.
Prenons l'exemple d'un bâtiment d'usine d'exportation de taille moyenne 10 000 m2 d'armoires en panneaux de particules mélaminés de 18 mm par mois pour les acheteurs européens. En associant des cartes E0 standard à notre gamme de produits industriels d'élimination du formaldéhyde et du benzène (Chemin C), une usine d'armoires économise 14 400 $ par mois (172 800 $ par an) par rapport aux cartes pMDI (Chemin B). Mieux encore, le chemin C donne une lecture HCHO d'armoire finie inférieure car tous les trous de perçage CNC et les dos de 3 mm sont scellés.
| Parcours de conformité | Coût du panneau brut par m2 | Coût des produits chimiques et de la main d'œuvre par m2 | Coût total par m2 | Coût mensuel (10 000 m2) | EN 717-1 Résultat de l'armoire percée |
|---|---|---|---|---|---|
| Chemin A : Carte E1 / Standard E0 non traitée | $4.80 / m2 | $0.00 / m2 | $4.80 / m2 | $48,000 | 0,089 mg/m3 (ÉCHEC REACH UE 0,062) |
| Chemin B : commutateur de carte brute pMDI / ENF complet | 6,35$/m2 (+32% prime planche, Botou Audit, 2026) | 0,00 $ / m2 (Échec toujours si de la peinture acide est utilisée) | $6.35 / m2 | $63,500 | 0,035 mg/m3 (coût élevé ; vitesse de presse lente) |
| Chemin C : Carte E0 + botouseneco 10X Spray & Edge Primer SOP | $4.80 / m2 | 0,11 $ / m2 (0,04 $ pulvérisation 10X + 0,05 $ d'apprêt de bordure + 0,02 $ de main d'œuvre) | $4.91 / m2 | $49,100 | 0,029 mg/m3 (PASSE avec marge de 53%, 2026) |
5. De quelle documentation les importateurs de l'UE ont-ils besoin pour les audits REACH Annexe XVII Entrée 77 ?
Conformément aux règles douanières européennes, les importateurs de l'UE et les équipes de conformité des détaillants doivent conserver un dossier technique prouvant que chaque SKU d'armoire reste inférieur à 0,062 mg/m3. Lorsque vous achetez des récupérateurs et des apprêts de bordure auprès de Hebei Senzhijia Environmental Protection Co., Ltd (botouseneco), votre classeur d'audit reçoit quatre papiers transparents.
- 1. Fiche de données de sécurité (FDS) GHS Rév. 10 / ISO 11014 en 16 sections : Confirme que tous les piégeurs d'acides aminés et apprêts de bords acryliques sont sans SVHC selon EU REACH et sont expédiés en tant que marchandises non dangereuses (non DG).
- 2. Certificat d'analyse de lot (COA) : Indique la teneur en solides actifs (45 % pour le mélange maître 10X ; 12 % pour Sealer Primer, Botou QC Spec, 2026), la densité (1,12-1,16 g/cm3) et le pH neutre (6,5-7,5).
- 3. Résumé de la méthode de vérification en chambre accréditée CMA/CNAS : Montre la réduction de HCHO vérifiée dans des chambres d'essai fermées à l'aide des méthodes ISO 16000-9 et GB/T 18883-2022.
- 4. Modèle de journal de traçabilité du dosage et de la dilution : Une feuille de contrôle qualité en atelier enregistrant le TDS de l'eau RO (moins de 50 ppm), le poids de la couche humide (g/m2) et les numéros de contrôle des pots sur 24 heures pour chaque lot de conteneurs.
Conditions d'approvisionnement et délais de livraison vérifiés de l'usine Botou
Chaque lot est exécuté selon les règles du Système de gestion de la qualité ISO 9001:2015 et du Système de gestion de l'environnement ISO 14001:2015. Conformément à la politique de l'entreprise, les numéros de certificat et les analyses complètes de laboratoire ne sont jamais publiés en ligne afin que les imitateurs ne puissent pas les voler. Vous pouvez en savoir plus sur nous et notre usine de formulation Botou ou contacter notre bureau de conformité des exportations B2B pour des échantillons et des rapports de tests privés.
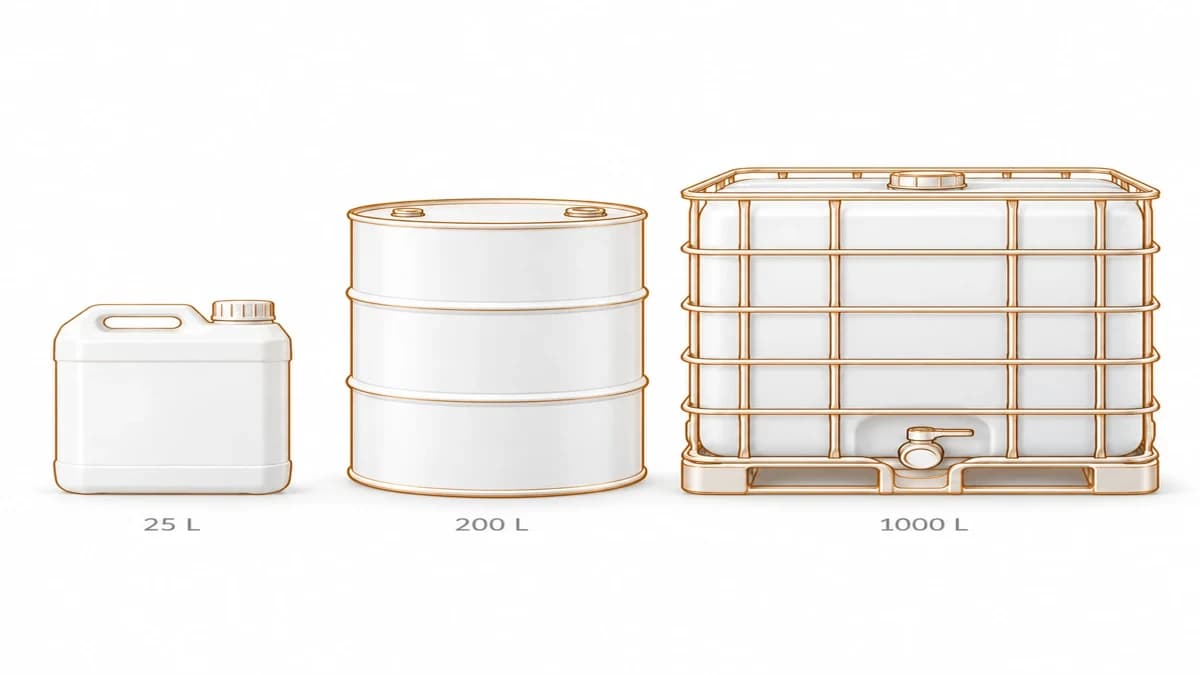
- Quantités minimales de commande (MOQ) : Kit d'échantillons 1 à 5 unités (flacon de test de 500 ml/1 L ou pack de milieu de 200 g). L'approvisionnement en vrac commence à partir de 100 L (4 fûts) dans des seaux de 25 L, des fûts de 200 L ou des bacs IBC de 1 000 L. La marque privée OEM commence à partir de 500 à 1 000 unités.
- Délai de livraison et port : Les échantillons sont expédiés sous 24 à 48 heures. Les fûts en vrac standard sont expédiés dans un délai de 5 à 7 jours ouvrables, et les packs OEM personnalisés sont expédiés dans un délai de 10 à 14 jours ouvrables depuis le port de Tianjin, en Chine (à environ 180 km de notre usine de Botou).
Standards & references
- EU REACH Annexe XVII Entrée 77 et Appendice 14 (Règlement de la Commission (UE) 2023/1464) : Limite obligatoire de 0,062 mg/m3 de formaldéhyde pour les panneaux de bois et les articles d'ameublement entrant dans l'UE à partir du 6 août 2026.
- EN 717-1 et ISO 16000-9 : Méthode d'essai en chambre dynamique de référence (23 C, 45 % RH, 1,0 ACH, facteur de charge de 1,0 m2/m3) pour les panneaux à base de bois et les composants de meubles usinés.
- EN ISO 12460-3 (Analyse des gaz) et EN ISO 12460-4 / JIS A 1460 (Dessiccateur 24h) : méthodes de test de corrélation du contrôle de production en usine (FPC).
- US EPA TSCA Title VI (40 CFR Part 770) et ASTM D6007/E1333 : normes nord-américaines sur les émissions de formaldéhyde du bois composite.
- UN GHS Rev. 10 / ISO 11014 & ISO 9001:2015 / ISO 14001:2015 : fiche de données de sécurité non-DG en 16 sections et normes de gestion de la qualité des lots COA.
Foire aux questions (FAQ)
01.La limite européenne REACH de 0,062 mg/m3 de formaldéhyde s'applique-t-elle aux meubles finis importés de pays hors d'Europe ?
Oui. **L'entrée 77 de l'Annexe XVII de REACH de l'UE s'applique également aux panneaux et meubles en bois fabriqués en Europe ainsi qu'aux armoires, portes et boiseries finies importées de Chine, du Vietnam, de Malaisie, de Turquie ou de tout autre pays non membre de l'UE à compter du 6 août 2026.
02.Pourquoi nos meubles ont-ils échoué au test en chambre EN 717-1 alors que nous utilisions des panneaux de particules E0 ?
Les usines de carton testent des feuilles non coupées dont les peaux denses de mélamine bloquent la fuite de gaz. Une fois que votre ébéniste a scié la planche, percé des trous pour les cames et les charnières et cloué sur une feuille arrière HDF brute de 3 mm, le bois poreux reste ouvert à l'air. Ces coupes brutes saignent 84,7 % (Botou Chamber Log, 2026) du flux total de HCHO de l'armoire. Par conséquent, l'unité dépasse 0,062 mg/m3 à moins que vous ne scelliez les coupes et les dos avec Apprêt pénétrant pour bois et MDF.
03.Quelle quantité de mélange maître 10X d'acides aminés HCHO Scavenger est nécessaire pour traiter 10 000 m2 de panneaux de meubles d'exportation ?
Avec un débit de pulvérisation en ligne standard de 20 ml/m2 de mélange dilué, 10 000 m2 de surface de planche nécessitent 200 litres de pulvérisation prête. Étant donné que le 10X Amino-Acid HCHO Scavenger Masterbatch se mélange 1:9 avec de l'eau osmosée locale, vous n'avez besoin que de 20 litres de concentré (moins d'un fût d'exportation de 25 L) pour traiter l'ensemble du lot de 10 000 m2.
04.Les piégeurs de formaldéhyde botousèneco sont-ils exempts de substances extrêmement préoccupantes (SVHC) de l'UE REACH ?
Oui. Tous les piégeurs aminés botouseneco, les apprêts de bordure acryliques et les cires d'entretien de carnauba sont à base d'eau, au pH neutre (6,5-8,0), sans métaux lourds et 100 % (Botou QC Spec, 2026) conformes aux règles européennes REACH sans SVHC et aux normes SDS GHS Rev. 10 en 16 sections.
À propos de l'auteur.
Jyen
Jyen est directeur de l'exploitation chez botouseneco (Hebei Senzhijia), avec plus de cinq ans d'expérience dans la chimie de la qualité de l'air intérieur et dans les opérations B2B mondiales. Jyen supervise le contrôle qualité des lots, la vérification des chambres CMA/CNAS, les programmes d'embouteillage locaux de lots maîtres 10X/5X, la documentation SDS/COA d'exportation et la livraison de projets commerciaux.
- Directeur de l'exploitation · Opérations B2B mondiales et bureau QC.
- Plus de 5 ans d'expérience en chimie de la qualité de l'air intérieur et en opérations B2B.
Écrit par Jyen (Directeur des opérations (COO)) and reviewed by our Botou formulation & QC leadership. Explore our Laboratoire de formulation Botou, ISO & CMA/CNAS quality desk, OEM & private-label program, glossaire technique, ou contactez notre bureau d'ingénierie pour la documentation TDS et SDS du projet.
Prochaine étape.