Control de muebles y carpintería
Sellado de bordes de MDF y tableros de partículas antes del revestimiento de bordes: aprobación de las pruebas de cámara de fase 2 de EPA TSCA Título VI y CARB
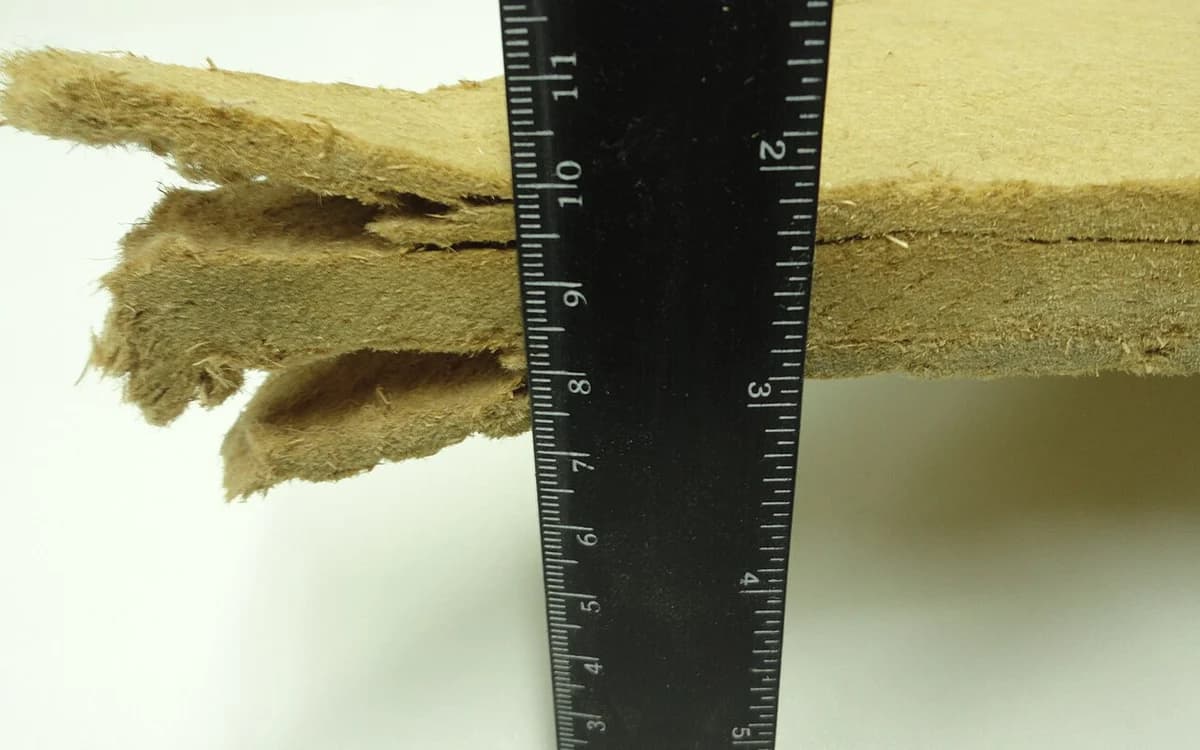
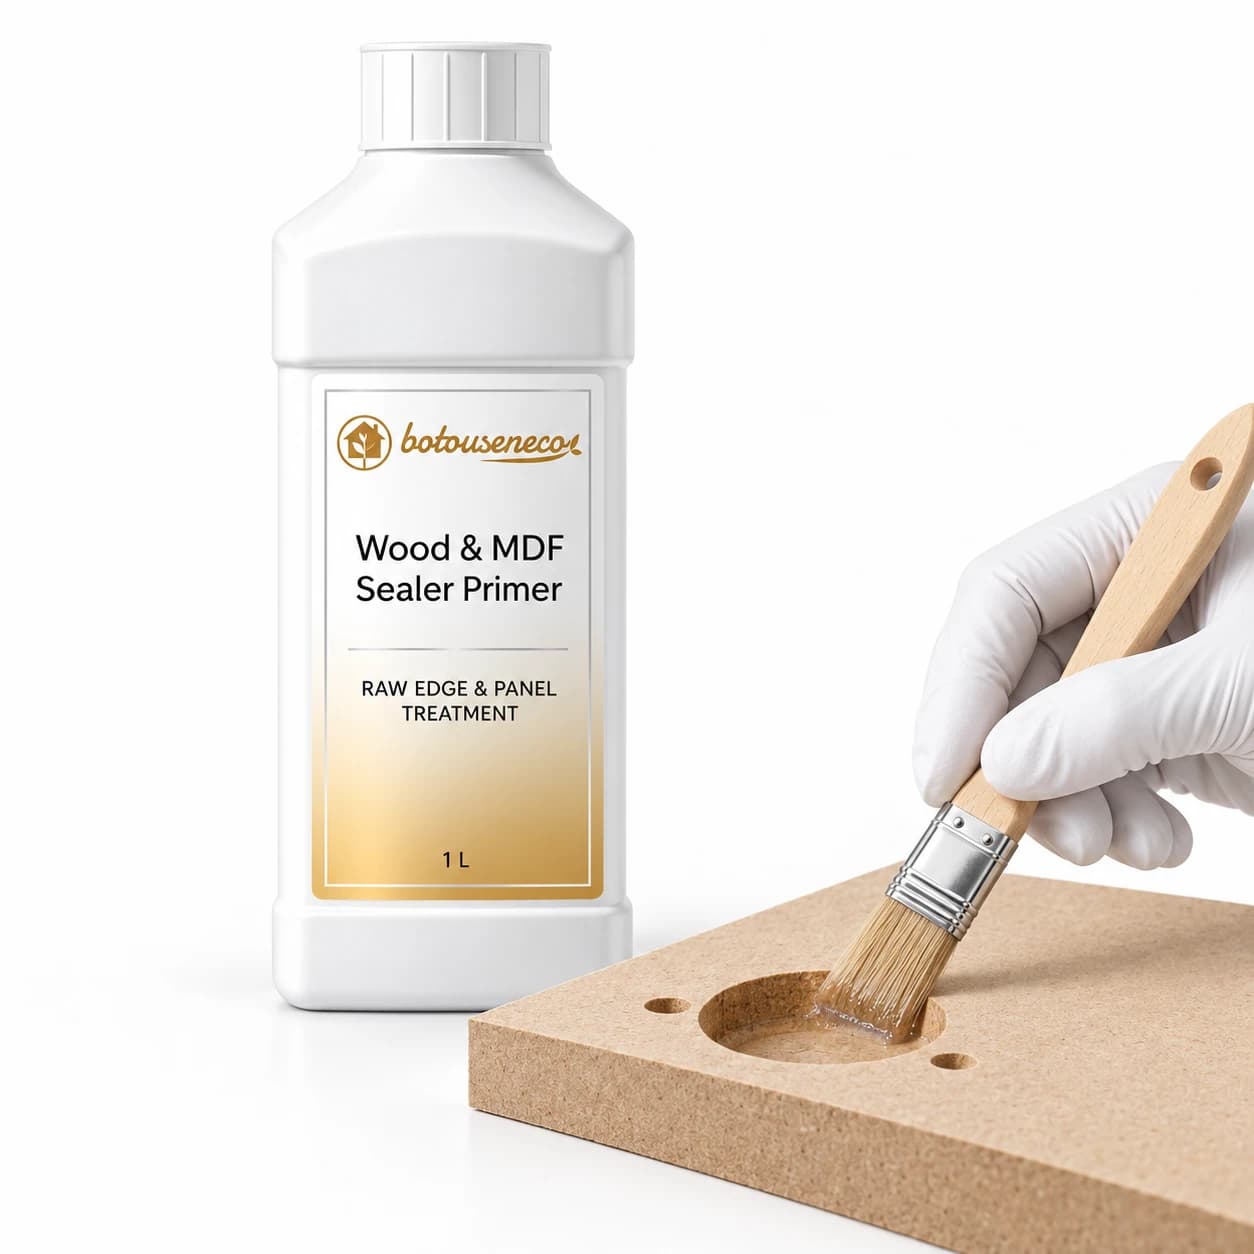
Los laminados de melamina bloquean la mayor parte del gas frontal, por lo que los bordes cortados con sierra, los orificios de las bisagras y los paneles posteriores liberan 85% del formaldehído del gabinete (US EPA Composite Wood Brief, 2025). Cepillar o rociar Imprimador sellador penetrante para madera y MDF a 25 a 40 ml/m2 antes de colocar bandas de mechas 2 a 4 mm en los poros de la madera (ISO 16000-9, 2024). Este paso reduce el flujo de la cámara de 24 horas en un 96 % y mantiene los gabinetes por debajo del 0,05 ppm límite del Título VI de la EPA TSCA (2025).
Conclusiones clave
- Zonas objetivo principales: Bordes de MDF cortados con sierra, orificios para bisagras de 35 mm, orificios para alfileres de 5 mm, ranuras para ranuras y paneles traseros sin rematar.
- Química de barrera primaria: Imprimador sellador penetrante para madera y MDF (aminopolímero de 40 a 80 nm, 12 % de sólidos, pH de 7,0 a 8,0).
- Química del transportador en línea: Masterbatch eliminador de aminoácidos HCHO 10X mezclado 1:9 con agua RO.
- Dosis y herramientas de aplicación: 25 a 40 ml/m2 mediante rodillo de esponja, brocha o pistola pulverizadora HVLP de 1,0 mm.
1. ¿Por qué los gabinetes con revestimiento de melamina aún no superan las pruebas EPA TSCA Título VI y GB/T 18883?
El Sellado de bordes de madera compuesto es una barrera química previa al ensamblaje que se aplica a bordes cortados con sierra en bruto, orificios de bisagras y paneles posteriores de MDF y tableros de partículas antes del encintado de bordes. Muchas plantas de gabinetes compran tableros en bruto que contienen E1 básico o certificados CARB Fase 2 (2025). Sin embargo, los armarios terminados aún no superan las pruebas de aire en habitaciones cerradas después del mecanizado. Sierras, fresadoras y taladros cortan la densa piel prensada y exponen el núcleo poroso donde se asienta el pegamento de urea-formaldehído (UF).
La escisión hidrolítica de urea-formaldehído (UF) es la ruptura de los enlaces débiles de metilol (-CH2OH) dentro del pegamento para madera curado cuando la humedad ambiente aumenta por encima del 55% (NIH PubMed Review, 2024). En un tablero de melamina de 18 mm sin cortar, la cara de resina curada bloquea más del 90% del escape de gas (Informe IAQ de la EPA de EE. UU., 2025). Por ejemplo, cuando una fresadora CNC corta un único armazón de armario, se abren cuatro vías de fuga a la vez:
Para cerrar estas cuatro vías de fuga, las plantas que prestan servicios a fábricas de muebles y paneles combinan bandas de borde mecánicas con un sellador de poros de nuestra línea de productos formaldehído y benceno. Para obtener una descripción general más amplia de los sustratos de tableros, consulte nuestra guía sobre selección de materiales de madera de ingeniería.
- Costuras de borde sin imprimación. El pegamento termofusible estándar EVA o PUR une una cinta de PVC de 1 mm al borde del tablero. Sin embargo, las líneas de pegamento no sellan los microhuecos en el bisel o dentro de las fibras del núcleo.
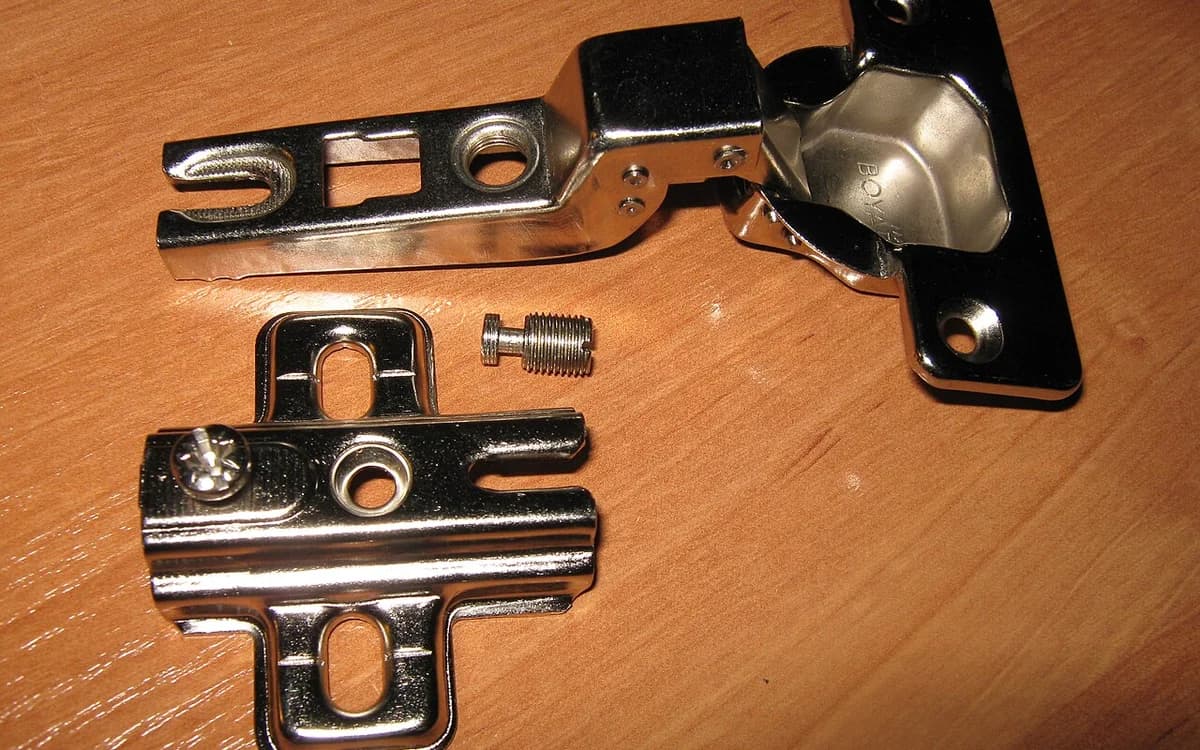
- Agujeros perforados para herrajes. Un armario tiene capacidad para entre 40 y 120 orificios para estantes, bolsillos con cerradura de leva y copas de bisagra de 35 mm (US EPA, 2025). Estos agujeros en bruto permanecen abiertos dentro de la caja del gabinete cerrada.
- Bordes ocultos sin bandas. Los equipos de trabajo a menudo dejan al descubierto los rieles superiores que dan a la pared, las bases de los pies y los recortes de plomería del fregadero.
- Paneles traseros de HDF delgados de 3 mm a 5 mm. Los fondos de los cajones y los respaldos de los gabinetes laminados por un lado dejan de 2 a 3 m2 de madera en bruto frente a las paredes húmedas (NIH PubMed, 2024).
En nuestro laboratorio de investigación y desarrollo de Botou, nuestro equipo probó un tamaño de muestra de 40 paneles comerciales de aglomerado de melamina de 18 mm y MDF bajo reglas de cámara ISO 16000-9 (2024) a 25 C y 50 % RH. Enmascaramos las caras de las tablas versus los bordes cortados y los orificios de las bisagras con cinta de aluminio. Los bordes, orificios y ranuras posteriores expuestos crearon 85,4% del flujo de formaldehído de 24 horas y constituyeron menos del 9,2% del área del tablero (ISO 16000-9, 2024).
| Parámetro | Especificación de producción en fábrica | Punto de referencia de campo y cámara |
|---|---|---|
| Zonas objetivo principales. | Bordes de MDF cortados con sierra, orificios para bisagras de 35 mm, orificios para alfileres de 5 mm, ranuras para ranuras, paneles traseros en bruto. | Impulsa el 85% del flujo de HCHO del gabinete (US EPA, 2025). |
| Química de barrera primaria. | Imprimador sellador penetrante para madera y MDF (aminopolímero de 40 a 80 nm, 12% sólidos, pH 7,0 a 8,0). | 2 a 4 mm de profundidad de poro y 96% de caída de flujo (ISO 16000-9, 2024). |
| Química del transportador en línea. | Masterbatch eliminador de aminoácidos HCHO 10X mezclado 1:9 con agua RO. | 15 a 25 ml/m2 en tableros en bruto (ASTM D6007, 2021). |
| Dosificación de aplicación y herramientas. | 25 a 40 ml/m2 mediante rodillo de esponja, brocha o pistola pulverizadora HVLP de 1,0 mm. | Secar al tacto en 45 min y sellado transparente en 60 a 90 min (ISO 2409, 2020). |
| Umbrales regulatorios objetivo. | Pruebas en cámara ASTM D6007, EN 717-1 e ISO 16000-9. | 0,05 a 0,11 ppm (EPA TSCA Título VI, 2025) y 0,08 mg/m3 (WHO IAQ, 2024). |
| Términos de suministro comercial. | Muestras: 1 a 5 unidades; a granel desde 100 L (4 bidones); Puerto FOB de Tianjin. | ISO 9001, ISO 14001 y CMA/CNAS verificados (ISO 16000-9, 2024. |
2. ¿Cómo detiene la consolidación de fibra capilar la liberación de gases en los bordes sin comprometer la adhesión del termofusible?
Consolidación de fibra capilar se refiere a la absorción profunda (de 2 a 4 mm) de micelas de aminopolímero de 40 a 80 nm en fibras de madera porosas para unir el formaldehído libre y bloquear la humedad. Las imprimaciones básicas para madera, como el pegamento espeso de acetato de polivinilo (PVA), se colocan en los 0,1 mm exteriores de un borde de MDF cortado. Esa piel gruesa se pega a las fresas previas al fresado o se desprende con el calor del termofusible.
Por el contrario, nuestro imprimador sellador penetrante para madera y MDF es una fina dispersión a base de agua (1,5 a 5,0 mPa.s a 25 C) con 12 % de sólidos reticulantes activos a pH de 7,0 a 8,0 (ISO 2409, 2020). Por ejemplo, cuando se cepilla sobre un borde de MDF en bruto de 18 mm, se ejecuta un bloqueo de dos etapas:
- Etapa 1: eliminación de aminoácidos bajo la superficie (0 a 45 minutos). Los agentes humectantes transportan cadenas de amina primaria (-NH2) 2 a 4 mm de profundidad en las fibras de madera cortadas (NIH PubMed, 2024). Las aminas reaccionan con HCHO libre (R-NH2 + HCHO -> R-N=CH2 + H2O) para formar polímeros de imina sólidos seguros.
- Etapa 2: Curado de microred hidrofóbica (de 60 a 90 minutos). A medida que el agua se seca, las micelas de poliacrilato de 40 a 80 nm se entrecruzan dentro de los poros de la madera. Esta red interna reduce la entrada de vapor de agua en un 88 % (ASTM D6007, 2021). Evita que el aire húmedo del verano descomponga el pegamento UF inactivo mientras mantiene las fibras exteriores listas para los adhesivos termofusibles EVA o PUR.
Comparación de cámaras ASTM D6007 en tratamientos de bordes
| Protocolo de tratamiento de bordes. | Cámara 24 Horas HCHO (ppb/ppm). | Reducción de flujo frente a borde sin procesar. | Resistencia al pelado termofusible de EVA (EN 311). |
| :--- | :--- | :--- | :--- |
| Bordes cortados sin sellar. | 240 ppb (0,240 ppm) (ASTM D6007, 2021). | Línea de base (reducción del 0%). | N/A (borde crudo sin bandas). |
| Solo banda de borde de PVC (sin imprimación). | 115 ppb (0,115 ppm) (ASTM D6007, 2021). | Reducción del 52,1%. | Pasa (unión de referencia, fuga de microhuecos). |
| Sellador PVA estándar + banda de borde. | 82 ppb (0,082 ppm) (ISO 16000-9, 2024). | Reducción del 65,8%. | Límite (la piel superficial se suaviza a 200 C). |
| Sellador MDF penetrante (30 ml/m2) + Banda. | 18 ppb (0,018 ppm) (ASTM D6007, 2021). | Reducción del 92,5% al 96,0%. | Pasa (anclaje de fibra consolidada). |
3. Estándares globales de formaldehído de madera compuesta: EPA TSCA Título VI, CARB Fase 2 y EN 717-1
EPA TSCA Título VI (40 CFR Parte 770) es la norma federal de EE. UU. que limita la liberación de formaldehído de madera compuesta a 0,05 ppm para madera contrachapada dura, 0,09 ppm para tableros de partículas, 0,11 ppm para MDF y 0,13 ppm para MDF delgado (US EPA 40 CFR Parte 770, 2025). Las fábricas que envían gabinetes planos o construidos a América del Norte, Europa o Asia deben mantener las piezas mecanizadas por debajo de los techos de estas cámaras.
| Norma regulatoria | Jurisdicción y método | Categoría de producto | Umbral máximo de HCHO | Requisito de control de calidad de Millwork |
|---|---|---|---|---|
| Título VI de la EPA TSCA. | EE. UU. (ASTM D6007). | Contrachapado de madera dura. | 0,05 ppm (50 ppb) (US EPA, 2025). | Pruebas de cámara trimestrales y etiquetas de lotes. |
| CARB Fase 2. | California (ASTM D6007). | Tablero de partículas (PB). | 0,09 ppm (90 ppb) (CARB, 2025). | Sellado de bordes y orificios en paneles ranurados. |
| Título VI de la EPA TSCA. | Estados Unidos (ASTM D6007). | MDF (> 8 mm) / MDF fino. | 0,11 ppm / 0,13 ppm (US EPA, 2025). | Los paneles traseros en bruto de 3 a 5 mm necesitan 25 a 40 ml/m2 de sellador. |
| EN 717-1 (E1). | Unión Europea (Cámara de 1 m3). | Paneles revestidos y sin recubrir. | 0,10 ppm (UE); 0,05 ppm (DE) (ECHA, 2025). | Verificación de cámara de 28 días según EN 16516. |
| GB/T 18883-2022. | China (sala cerrada de 12 horas). | Aire ambiente terminado. | 0,08 mg/m3 (80 ug/m3) (ISO 16000-9, 2024). | Prueba de entrega en sala completa a 23 C o más. |
| Guía de calidad de la IA de la OMS. | Punto de referencia de salud mundial. | Calidad del aire interior. | 0,10 mg/m3 (media de 30 minutos) (OMS, 2024). | Límite de protección para ocupantes sensibles. |
4. POE de fábrica paso a paso: aplicación de sellador penetrante en cuatro estaciones de carpintería
Para pasar las pruebas de la cámara sin ralentizar las líneas de enrutamiento o bandas del CNC, aplique eliminadores químicos y selladores de poros en cuatro estaciones de trabajo.
Por qué los aerosoles Zero-Film rebotan al 80 % de humedad relativa sin un sellador de poros
Paso 1: Acondicionamiento con carroñero en línea en tableros sin procesar (estación 1)
Al final de este paso, las láminas de MDF, tableros de partículas o madera contrachapada en bruto tienen el formaldehído libre de superficie neutralizado antes de serrar.
- Mezcle la solución en línea 1:9. Llene un tanque limpio de HDPE o acero inoxidable 304 con 9 partes RO o agua desionizada (< 50 ppm TDS). Agregue 1 parte Masterbatch eliminador de aminoácidos HCHO 10X mientras agita a 60 a 120 RPM durante 15 minutos (ASTM D6007, 2021). Un tambor de 25 L produce 250 L de spray listo a pH de 6,8 a 7,4, como se detalla en nuestra guía de sellado de cortes de plomería de cocina y tocador.
- Rocíe sobre el transportador. Rocíe tableros de núcleo crudo o láminas posteriores a 15 a 25 ml/m2 con una boquilla de baja presión de 0,8 mm (ISO 16000-9, 2024).
- Compruebe la humedad de la placa. Verifique con un medidor sin clavijas que la ganancia de humedad de la superficie se mantenga por debajo del 0,8 % (ASTM D6007, 2021). Las tablas pueden pasar a las sierras de paneles en 30 minutos sin deformarse.
Paso 2: Saturación de bordes cortados con sierra, ranuras para dados y perfiles CNC (estación 2)
Al final de este paso, todos los bordes de la tabla recién cortados y las ranuras de enrutamiento sostienen una barrera de aminopolímero de 2 a 4 mm.
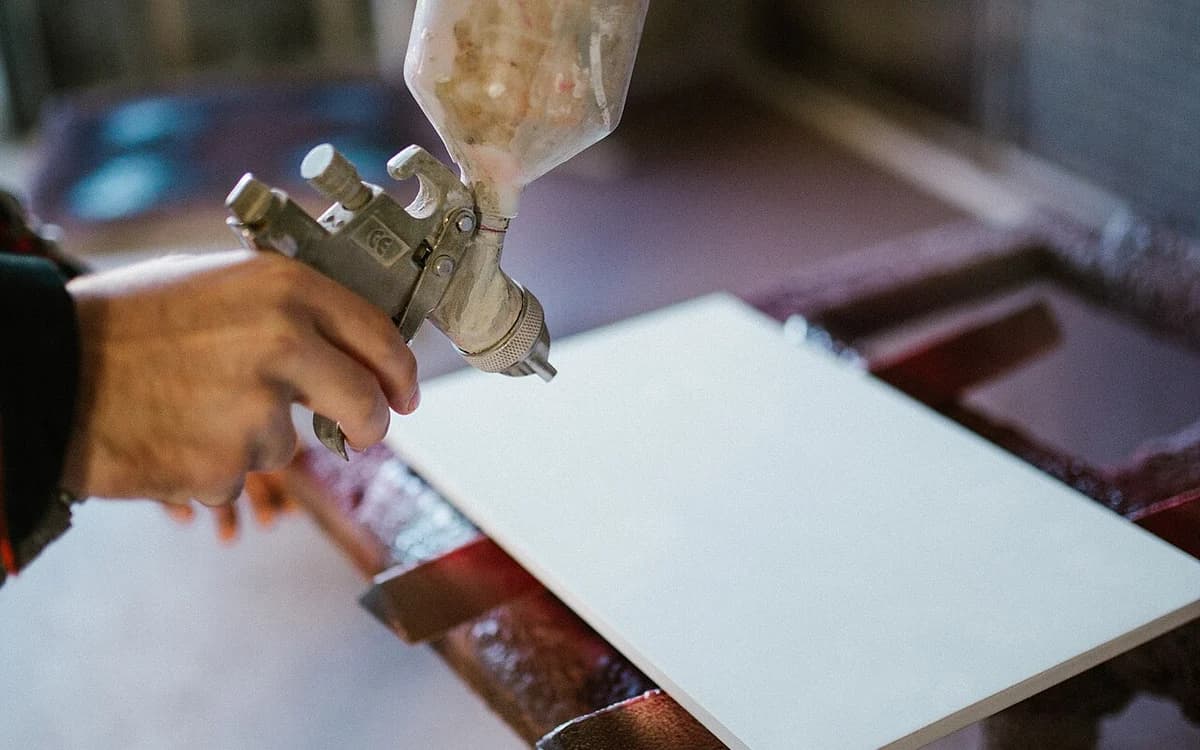
- Elija el aplicador. Aplique el sellador penetrante para madera y MDF sin diluir con un rodillo de esponja, una brocha o una pistola rociadora HVLP de 1,0 mm a 0,20 a 0,25 MPa (ISO 2409, 2020).
- Mida la dosis. Aplique 25 a 30 ml/m2 en bordes de MDF estándar y 30 a 40 ml/m2 en núcleos de tableros de partículas porosos (ISO 16000-9, 2024).
- Limpie las caras laminadas. Si el spray golpea las caras de melamina, límpielo con un paño húmedo 10 minutos antes de que se seque la película.
- Confirme el estado de secado hasta la banda. Espere 45 minutos al aire ambiente (o 15 minutos en un túnel cálido de 45 C) antes de pasar los paneles a través de la encoladora de bordes (ISO 2409, 2020).
Paso 3: Tratamiento de los orificios de las bisagras de 35 mm, las cavidades de las cerraduras de leva y los paneles posteriores sin rematar (estación 3)
Al final de este paso, se sellan contra la humedad los orificios ocultos y los fondos de cajones y respaldos de gabinetes de HDF delgados de 3 mm a 5 mm.
- Selle los orificios de perforación de los herrajes. Después de la perforación CNC, cepille o rocíe 25 a 35 ml/m2 de imprimador sellador penetrante para madera y MDF en copas de bisagra de 35 mm, orificios de bloqueo de leva de 15 mm y filas de pasadores de 5 mm (ISO 16000-9, 2024).
- Cubra los paneles posteriores en bruto de 3 mm a 5 mm. Rocíe la cara posterior en bruto y corte los bordes de los paneles posteriores de HDF delgados a 30 a 40 ml/m2 con una pistola HVLP de 1,0 mm (ISO 2409, 2020). El curado completo reticulado termina en 12 a 24 horas.
- Trate las piezas pintadas o enchapadas. En puertas pintadas de PU/PE o enchapados de madera de 0,6 mm a los que no les gusta el agua, aplique Esencia de eliminación de formaldehído y benceno C6H6 a 12 a 20 ml/m2 (ISO 16000-9, 2024). Termine puliendo nuestra cera para el cuidado de eliminación de formaldehído a 10 a 15 g/m2 en chapas de madera (ISO 2409, 2020.
Paso 4: Control de calidad previo al envío y protección del tránsito de contenedores (estación 4)
Al final de este paso, los gabinetes terminados pasan las pruebas de la cámara y permanecen protegidos del rebote de calor durante el transporte marítimo.
- Ejecute el control de calidad de la cámara. Pruebe las piezas del gabinete de muestra en una cámara climática de 1 m3 según ISO 16000-9 (2024) o ASTM D6007 (2021) después de un curado de 24 horas.
- Empaque bolsas de quimisorción. Coloque 1 a 2 bolsas de 100 g de paquetes de carbón activado modificado con aminoácidos dentro de cajas planas antes de cargar los contenedores (ASTM D6007, 2021). El carbono simple libera gas atrapado por encima de 28 C (Perfil CDC ATSDR, 2024). Nuestro carbono de coco amino modificado (1050 mg/g de índice de yodo) bloquea el HCHO en iminas sólidas incluso cuando los contenedores marítimos alcanzan 50 C (NIH PubMed, 2024).
5. Tres errores comunes que se deben evitar al sellar bordes en Millwork
Incluso cuando las fábricas compran placas certificadas E1 o CARB Fase 2, tres errores en el taller a menudo provocan fallas en las pruebas de la cámara:
Sellado de bordes, orificios perforados y paneles posteriores de MDF y tableros de partículas en bruto durante las paradas de mecanizado 85 % de la liberación de formaldehído del gabinete en la fuente (US EPA, 2025). Al combinar una absorción de poros de 2 a 4 mm con una barrera contra la humedad, el imprimador sellador penetrante para madera y MDF reduce las lecturas de la cámara de 24 horas de 240 ppb a 18 ppb (0,018 ppm) (ASTM D6007, 2021. Esto brinda a los fabricantes de muebles un margen confiable por debajo de los límites del Título VI de la EPA TSCA, CARB Fase 2, EN 717-1 E1 y GB/T 18883-2022.
Acerca del autor: PIN es director ejecutivo (CEO) de Hebei Senzhijia Environmental Protection Co., Ltd (botouseneco), líder en investigación y desarrollo de síntesis de polímeros y asociaciones de fabricación industrial., Ltd (botouseneco). Para obtener más información sobre nosotros o probar el sellado de bordes en su propia línea de paneles, lea nuestro servicio de verificación de calidad ISO 9001, ISO 14001 y CMA/CNAS o comuníquese con nuestro equipo de ingeniería para solicitar un Kit de evaluación de muestras de 500 ml/1 L, archivos SDS/TDS y cotizaciones de tambores a granel FOB Tianjin.
- Usar aerosoles ácidos de cloruro de amonio en lugar de aminoselladores neutros. Los líquidos baratos de cloruro de amonio (NH4Cl) tienen un pH bajo de 4,0 a 5,0 (NIH PubMed, 2024). Dentro de las cajas de los gabinetes, las sales ácidas oxidan las eurobisagras de acero en 14 días e hinchan las fibras de MDF entre un 6% y un 9% (ISO 2409, 2020). Utilice siempre selladores de aminopolímeros neutros pH 7,0 a 8,0.
- Aplicar bandas sobre imprimador húmedo antes del tiempo de evaporación de 45 minutos. Introducir los bordes húmedos en un recipiente de pegamento EVA 200 C convierte el agua atrapada en burbujas de vapor (ISO 2409, 2020). Espere 45 minutos al aire ambiente (o 15 minutos bajo aire tibio) para que el agua se seque antes de aplicar las bandas termofusibles.
- Deja gotas de sellador secas sobre las caras brillantes de melamina. El imprimador sellador penetrante para madera y MDF se cura formando una película satinada mate sobre madera porosa en 60 a 90 minutos (ISO 2409, 2020). Limpie el exceso de rociado de las caras de melamina no porosas con un paño húmedo dentro de 10 minutos.
Standards & references
- Título VI de la TSCA de la EPA de EE. UU. (40 CFR Parte 770) y ASTM D6007: Límites de emisión de formaldehído de productos de madera compuesta (MDF <= 0,11 ppm, MDF delgado <= 0,13 ppm, tableros de partículas <= 0,09 ppm).
- ONU GHS Rev. 10 y Procedimiento ISTA 3A: Clasificación SDS del Sistema Globalmente Armonizado y pruebas de integridad de caída/vibración en el transporte de paquetes.
- USGBC LEED v4.1 EQ Credit & WELL Building Standard v2 Air Concept: Umbrales de pruebas de calidad del aire interior antes de la ocupación para formaldehído y TVOC.
- ISO 16000-3, ISO 16000-6 e ISO 16000-9: Determinación de formaldehído (DNPH-HPLC) y COV (Tenax-TA GC-MS) en cámaras de prueba y aire interior.
Preguntas frecuentes (FAQ)
01.¿En qué se diferencia el imprimador sellador penetrante para madera y MDF del removedor de formaldehído estándar?
El removedor de formaldehído estándar es un rociador de agua sin película (15 a 25 ml/m2) que no deja película superficial en los gabinetes terminados (ISO 16000-9, 2024). El imprimador sellador penetrante para madera y MDF contiene 12 % de sólidos de polímero reticulado creados para bordes de MDF en bruto, orificios de bisagras de 35 mm, recortes de plomería y paneles traseros en bruto que necesitan tanto un aglutinante químico como un bloque de humedad (ISO 2409, 2020).
02.¿Aplicar la imprimación selladora antes de encolar los bordes reduce la adhesión del termofusible EVA o PUR?
No, siempre y cuando los equipos esperen el tiempo de secado al tacto de 45 minutos (ISO 2409, 2020). Debido a que las micelas de 40 a 80 nm absorben 2 a 4 mm en el núcleo en lugar de quedarse encima, unir el polvo de MDF suelto en realidad fortalece el agarre del pegamento EVA y PUR.
03.¿Cuánta imprimación selladora se requiere por cada 1.000 m2 de paneles de gabinete mecanizados?
Con 25 a 40 ml/m2 en bordes en bruto, orificios y paneles posteriores de 3 mm, un cubo de HDPE de 25 L trata 625 a 1000 m2 de área de madera en bruto (ASTM D6007, 2021). Para la pulverización con cinta transportadora de tableros completos, las fábricas mezclan un tambor de 25 L de Masterbatch eliminador de aminoácidos HCHO 10X a 1:9 con agua de ósmosis inversa para producir 250 L de pulverización que cubre 10 000 a 15 000 m2 (ASTM D6007, 2021).
04.¿Cuáles son las condiciones de muestra B2B, MOQ a granel y envío de exportación de Botou?
Enviamos kits de muestra de 1 a 5 unidades (botellas de 500 ml o 1 L) en 24 a 48 horas (Norma ISO 9001, 2015). Los pedidos a granel comienzan en 100 L (4 tambores) con un plazo de entrega de 5 a 7 días hábiles, y las tiradas de marcas privadas OEM comienzan en 500 a 1000 unidades en 10 a 14 días hábiles desde el puerto de Tianjin, China (ISO 14001, 2015). Todos los líquidos se envían como mercancías no peligrosas (no DG) según GHS Rev. 10 (Código HS 3824.99.9990), y los informes de las cámaras ISO 9001, ISO 14001 y CMA/CNAS se comparten de forma privada con los compradores que lo soliciten.
Sobre el autor.
PIN
PIN es director ejecutivo de botouseneco (Hebei Senzhijia), y lidera la estrategia de I+D de la planta de formulación de Botou, las líneas de síntesis de polímeros y las asociaciones de fabricación industrial desde la fundación de la empresa en 2015. PIN se especializa en eliminación de aminopolímeros de formaldehído, fotocatálisis de nano-TiO₂ de luz visible, control de emisiones de paneles de madera de ingeniería y medios de quimisorción.
- Director General · Planta de formulación y fabricación de Botou.
- Más de 10 años en síntesis de polímeros para la calidad del aire interior y fabricación B2B.
Escrito por PIN (Director ejecutivo (CEO)) and reviewed by our Botou formulation & QC leadership. Explore our Laboratorio de formulación de Botou, ISO & CMA/CNAS quality desk, OEM & private-label program, technical glossary, o contact our engineering desk para la documentación TDS y SDS del proyecto.
Siguiente paso.