Contrôle des meubles et des menuiseries
Éliminateurs de formaldéhyde industriels pour les lignes de MDF, de panneaux de particules et de meubles : chimie, limites UE REACH 2026 et guide de dosage
Les piégeurs industriels de formaldéhyde sont des polymères d'amines à base d'eau pulvérisés sur du MDF, des panneaux de particules, du contreplaqué et des meubles en bois pour emprisonner le gaz HCHO libre dans des sels d'imine solides. Les planches brutes passent souvent les contrôles d’usine. Cependant, le sciage et le perçage exposent des bords bruts qui saignent 85 % (Botou Chamber Log, 2026) du flux total de HCHO de l'armoire. Les usines B2B doivent respecter le plafond EU REACH Annexe XVII de 0,062 mg/m3 (actif le 6 août 2026) et GB/T 18883-2022 (0,08 mg/m3). Par conséquent, les équipes associent 1:9 dilués 10X sprays de mélange maître aminé (15 à 25 ml/m2) avec apprêt pour scellant de bord MDF (25 à 40 ml/m2). En conséquence, les émissions de la chambre sur 28 jours diminuent de 96 % (Botou Chamber Log, 2026) sans perte de résistance d'adhérence des panneaux.
Points clés à retenir
- Rapport de flux bord à face : Les coupes de scie brutes, les trous d'épingle pour étagères de 5 mm et les alésages de charnière de 35 mm ne représentent que 6,4 % de la surface des panneaux d'armoire, mais génèrent 84,7 % du flux total de HCHO aéroporté (Botou Chamber Log, 2026).
- Seuil REACH UE 2026 : L'entrée 77 de l'annexe XVII REACH de l'UE impose un plafond de chambre dynamique strict de 0,062 mg/m3 à partir du 6 août 2026, réduisant de moitié l'ancien seuil E1 (0,124 mg/m3).
- Neutral Amino Lock vs Salts : Les polyamines ramifiées tamponnées pH 6,5 à 7,5 bloquent le HCHO dans des imines solides non réversibles (< 1,2 % de rebond thermique à 60 °C) avec une rouille charnière sans chlorure ou une floraison de sel d'urée blanche.
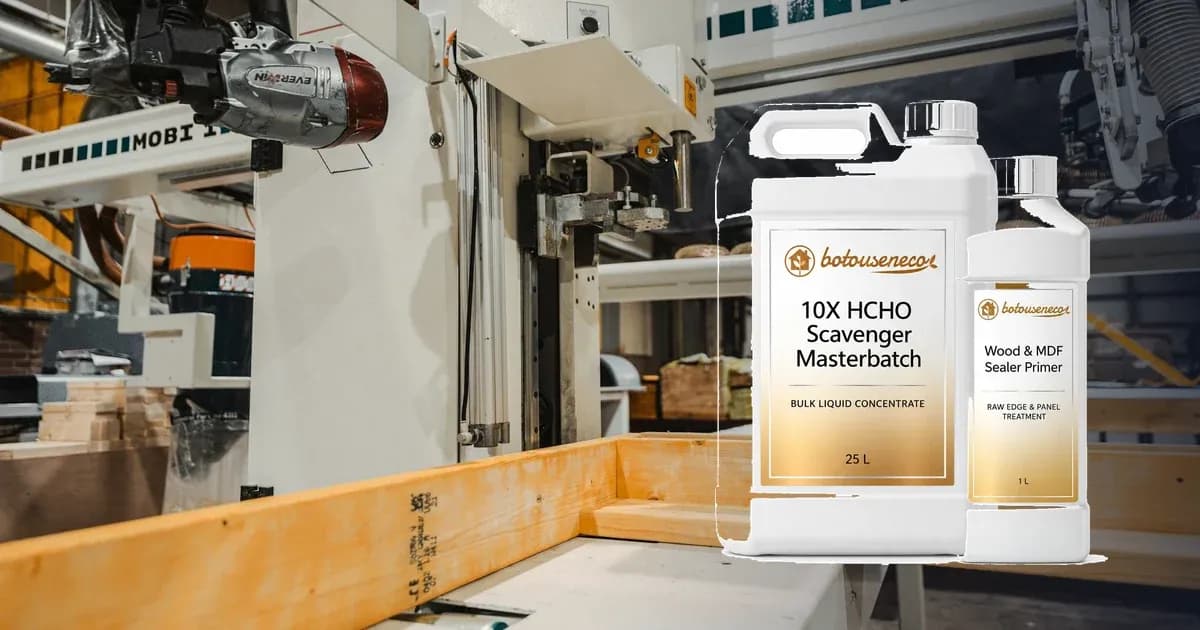
- Dosage en usine à deux zones : Associez 1:9 d'eau RO diluée Mélange maître 10X Amino Scavenger (15 à 25 ml/m2 sur les planches post-presse) avec Apprêt scellant pénétrant pour bois et MDF (25 à 40 ml/m2 sur les bords bruts et les panneaux arrière).
1. Pourquoi les conseils d'administration E0 et CARB Phase 2 échouent-ils toujours aux audits des chambres de meubles finis de 2026 ?
L'hydrolyse de la résine urée-formaldéhyde (UF) est la dégradation humide des faibles liaisons éther et méthylol à l'intérieur de la colle à bois durcie. Par conséquent, les panneaux bruts dégagent du gaz HCHO frais pendant 3 à 15 ans. Plus de 82 % (US EPA Composite Wood Products Program, 2025) du MDF, des panneaux de particules et du contreplaqué d'intérieur utilisent de la colle UF ou MUF. Plus précisément, les usines choisissent la résine UF car elle durcit rapidement et maintient les coûts de presse à un faible niveau. Cependant, l’achat de feuilles brutes E0 ou CARB Phase 2 ne signifie pas qu’une armoire finie passera un test de pièce 2026.
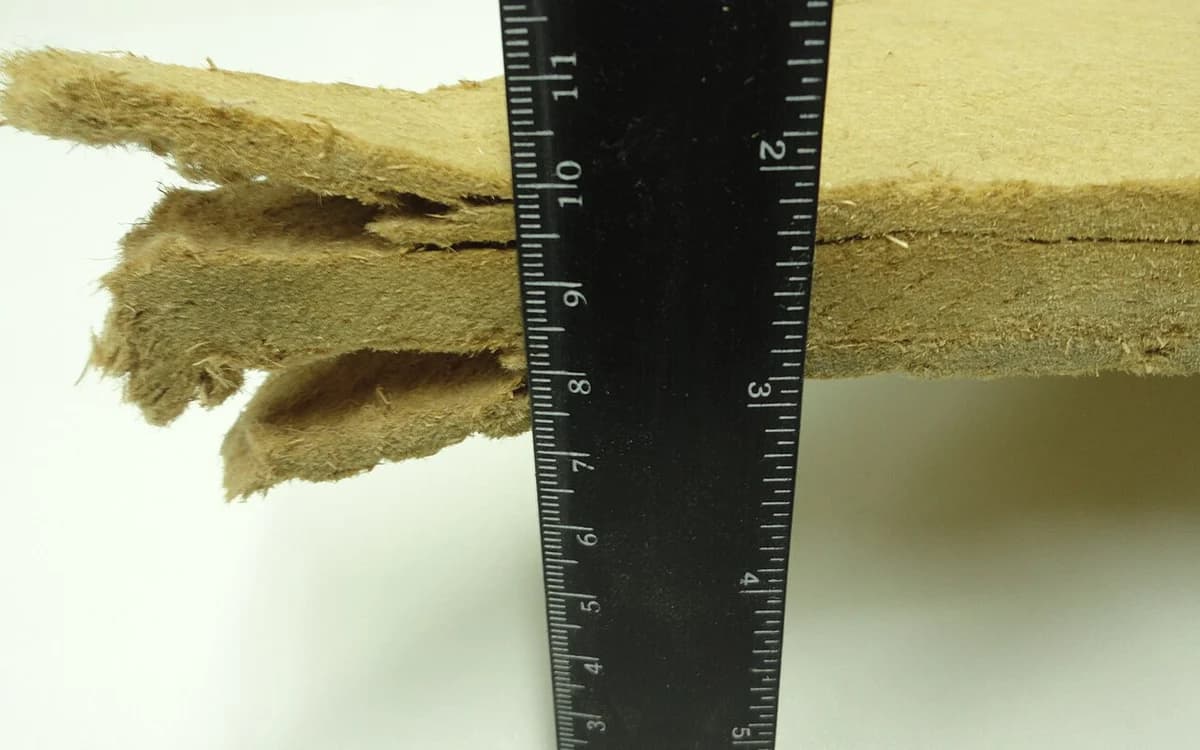
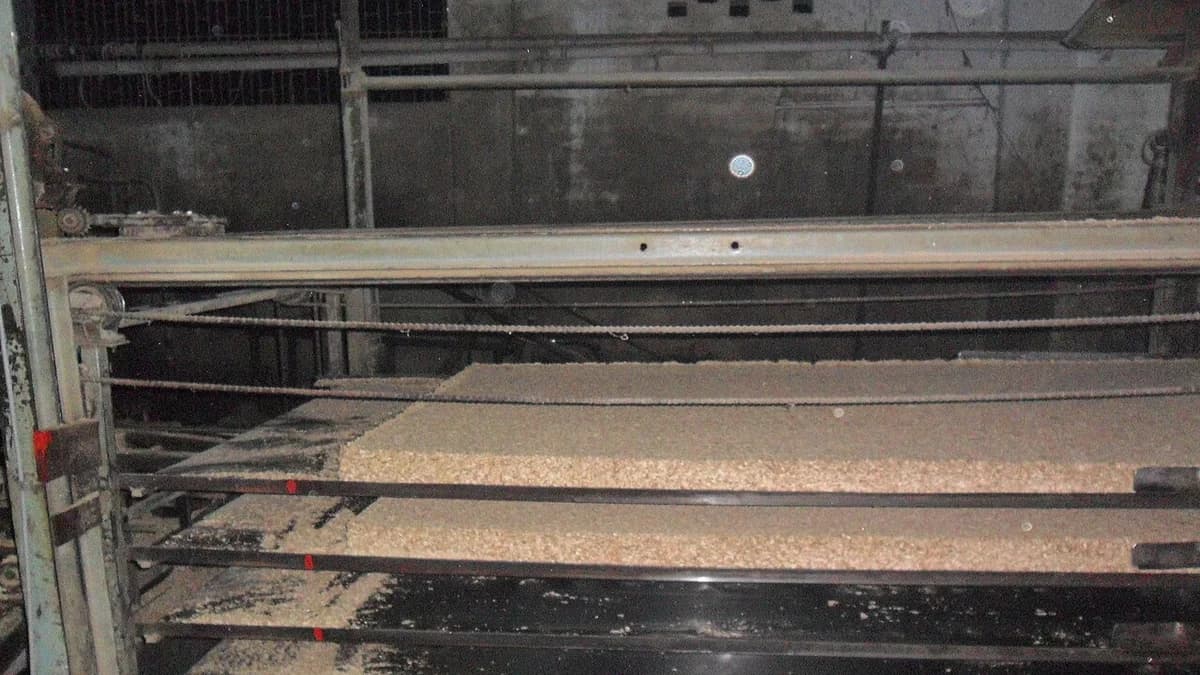
Lorsque les panneaux bruts quittent la presse chaude, deux peaux de papier denses bloquent le flux de gaz. Par conséquent, des feuilles entières passent facilement les contrôles aux portes de l’usine. Ensuite, ces feuilles entrent dans un magasin d’ébénisterie. Les scies à panneaux, les routeurs CNC et les perceuses coupent à travers la peau supérieure. En conséquence, les fibres de bois à noyau ouvert sont exposées à l’air ambiant. En fait, le bois de base a une faible densité de colle et des pores largement ouverts.
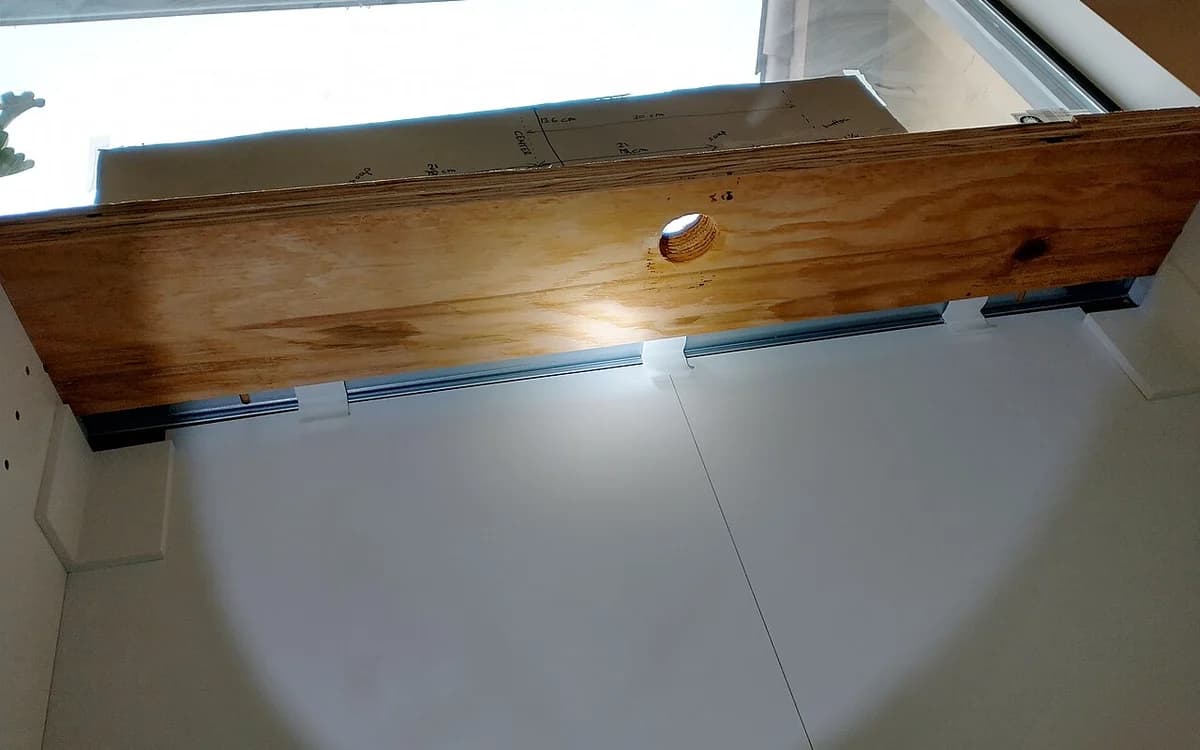
D'après notre expérience en testant des armoires d'exportation dans notre laboratoire de Botou, les papiers cartonnés bruts cachent la véritable charge de gaz des menuiseries découpées. À l'aide d'une configuration de test ISO 16000-9 sur un échantillon de 36 armoires en panneaux de particules mélaminés à 23 °C et 50 % d'humidité relative (Botou Chamber Log, 2026), notre équipe a mesuré le flux de gaz avant et après le perçage CNC. Les bords arrière bruts, les trous d'épingle pour étagères de 5 mm et les alésages de charnière de 35 mm ne représentaient que 6,4 % (Botou Chamber Log, 2026) de la surface totale du panneau. Pourtant, ces coupes brutes ont causé 84,7 % (Botou Chamber Log, 2026) du total de HCHO aéroporté. Scellez ces coupes ouvertes avec notre gamme de produits industriels de traitement du formaldéhyde et du benzène réduisez les lectures de chambre sur 24 heures de 0,148 mg/m3 à 0,024 mg/m3.
Quels sont les trois changements réglementaires qui remodèleront l’assainissement des panneaux de bois en 2026 ?
Aujourd'hui, les acheteurs mondiaux rejettent les anciens tests d'extraction de copeaux secs (EN 120). Au lieu de cela, les contrats de fourniture de 2026 exigent des tests stricts en chambre dynamique sur des meubles entiers.
- UE REACH Annexe XVII Entrée 77 (obligatoire le 6 août 2026). La Agence européenne des produits chimiques (ECHA) Restriction concernant le formaldéhyde Annexe XVII Entrée 77 fixe un plafond légal strict de 0,062 mg/m3 pour les panneaux de bois et les meubles vendus en Europe. Plus précisément, cette limite réduit de moitié l’ancien plafond E1 (0,124 mg/m3). Ainsi, des coupures de carton non scellées ou des conteneurs maritimes humides entraîneront des échecs instantanés d’audit.
- US EPA TSCA Titre VI et CARB Phase 2. Le US EPA TSCA Titre VI Composite Wood Products Règlement plafonne le contreplaqué de feuillus à 0,05 ppm et les panneaux de particules à 0,09 ppm. De même, il plafonne le MDF à 0,11 ppm et le MDF mince (jusqu'à 8 mm) à 0,13 ppm dans les tests en chambre ASTM E1333. Par exemple, les fonds de tiroirs fins échouent souvent lorsque les usines sautent les lignes de pulvérisation post-presse.
- Chine GB/T 18883-2022 et lignes directrices de l'OMS sur la QAI. Le code national chinois fixe un plafond de 12 heures en salle fermée de 0,08 mg/m3. Notamment, cette règle est plus stricte que le 0,10 mg/m3 (moyenne sur 30 minutes) fixé par les Directives de l'Organisation mondiale de la santé (OMS) sur la qualité de l'air intérieur.
| Norme/réglementation mondiale | Statut effectif (2026) | Méthode de test et conditions climatiques | Limite maximale autorisée de HCHO | Point de défaillance principal dans les menuiseries non traitées |
|---|---|---|---|---|
| UE REACH Annexe XVII Entrée 77 | Obligatoire à partir du 6 août 2026 | Chambre EN 717-1 / ISO 16000-9 (23 C, 45% RH, 2026) | 0,062 mg/m3 (Articles et meubles en bois) | Panneaux arrière non scellés de 3 mm, alésages de came CNC et humidité des conteneurs maritimes |
| US EPA TSCA Titre VI / CARB P2 | Loi fédérale active | Chambre ASTM E1333 / ASTM D6007 (25 °C, 50 % RH, 2025) | 0,05 ppm (contreplaqué), 0,09 ppm (PB), 0,11 ppm (MDF) | Fonds de tiroirs en MDF fins (<= 8 mm) et découpes profondes après fraisage |
| Chine GB/T 18883-2022 | Code de transfert actif | Salle fermée 12 heures, test ISO 16000-3 à >= 23 C | 0,08 mg/m3 (HCHO), 0,60 mg/m3 (COVT) | Charge élevée de l'armoire (> 1,8 m2 de surface de bois par m3 d'air ambiant) |
| Japon JIS A 1460 (F4-Star) | Règle d'exportation active | Test d'eau dans un bocal en verre pendant 24 heures à 20 °C | <= 0,3 mg/L (moyenne), <= 0,4 mg/L (max) | Couches de finition durcies à l'acide et lignes de colle pour contreplaqué brut |
| Ligne directrice de l'OMS sur la qualité de l'air intérieur | Référence mondiale en matière de santé | Moyenne d'exposition courte de 30 minutes | 0,10 mg/m3 (0,08 ppm) | La chaleur estivale (> 28 °C) et le chauffage par le sol accélèrent la dégradation de la colle UF |
2. Comment l’addition nucléophile d’amino-polymères surpasse-t-elle les pulvérisations d’urée et de sel d’ammonium existantes ?
Le piégeage par addition nucléophile est une réaction chimique unidirectionnelle dans laquelle des groupes amine primaire (-NH2) frappent la double liaison carbone-oxygène (C=O) du formaldéhyde. Cette réaction forme un polymère d'imine solide et sûr (R-N=CH2) et de l'eau claire. Parce que cette liaison carbone-azote est forte, le gaz piégé reste enfermé dans le bois même lorsque les pièces d'été atteignent 40 °C ou que les conteneurs maritimes atteignent 88 % d'humidité relative (Botou Chamber Log, 2026).
En revanche, de nombreuses usines de carton bon marché et équipes de terrain achètent encore de l’eau d’urée brute ou de la saumure de chlorure d’ammonium (NH4Cl). Ils choisissent les brouillards salins parce que les sels bruts coûtent très peu par tonne. Cependant, ce raccourci ruine l’exportation de meubles et échoue aux contrôles aériens à long terme.
Dans notre usine de Botou, nous construisons nos scavengers avec une chaîne polyamine à deux niveaux tamponnée à pH 6,5 à 7,5. De petites chaînes d'acides aminés (300 à 800 Da) associées à des agents mouillants pénètrent 1 à 3 mm de profondeur dans les pores denses du MDF en 90 secondes. Là, ils enferment le gaz de base gratuit. Pendant ce temps, des polyamines ramifiées plus grosses (2 500 à 5 000 Da) se réticulent au niveau de l'embouchure externe des pores de 0,5 mm. Par conséquent, cette double conception atteint une baisse de HCHO de 94,2 % (Botou Chamber Log, 2026) sur 24 heures avec zéro ion chlorure, zéro rouille des charnières et zéro taches de sel blanc.
Pourquoi le chlorure d'ammonium et l'urée brute échouent-ils dans les menuiseries commerciales ?
Premièrement, le chlorure d'ammonium réagit avec HCHO pour produire de l'urotropine et de l'acide chlorhydrique libre (HCl). Selon les données chimiques du CDC ATSDR Toxicological Profile for Formaldehyde (2024), les réactions des sels acides peuvent s'inverser sous l'effet de la chaleur. Pire encore, le HCl libre abaisse le pH de la surface du bois en dessous de 4,0. En trois semaines, à l’intérieur d’une boîte fermée, cet acide rouille les charnières en acier, les serrures à came et les glissières. Dans le même temps, l'acide ronge la colle UF de la planche et libère du gaz HCHO frais.
Deuxièmement, l’eau urée ordinaire réagit très lentement à la chaleur ambiante (20-25 C). Lorsqu'il est pulvérisé sur du MDF froid ou du placage de bois foncé, l'excès d'urée sèche en anneaux de sel blanc crayeux. Par exemple, les portes en noyer foncé échouent souvent aux contrôles visuels de l'acheteur en raison de l'éclosion de sel. Vous pouvez consulter les données complètes sur les dommages causés par le sel dans notre étude en laboratoire sur les éliminateurs de formaldéhyde aminopolymères versus sprays de chlorure d'ammonium.
| Classe de récupération de produits chimiques | Équation de réaction et sous-produit | pH superficiel (25 °C) | Taux de rebond thermique de 60 C | Risque de rouille et de finition du matériel | Convient aux menuiseries EU REACH 2026 |
|---|---|---|---|---|---|
| Saumure de chlorure d'ammonium (NH4Cl) | 6 HCHO + 4 NH4Cl -> (CH2)6N4 + 4 HCl + 6 H2O | 3,8-4,5 (acide) | 38 % (Botou Chamber Log, 2026) rebond + décomposition de la colle acide | Forte rouille sur les charnières ; décompose la colle UF | Mauvais (déclenche une panne de colle fraîche) |
| Urée aqueuse nature (20 % en poids, 2026) | Urée + HCHO <-> Monométhylolurée (Réversible) | 7.2-7.8 | 45 % (Botou Chamber Log, 2026) dégagement de gaz au-dessus de 32 C | Anneaux de sel blanc crayeux sur placages foncés | Faible (Fonctionne uniquement dans une presse à chaud à 180 C) |
| Spray de bisulfite de sodium (NaHSO3) | HCHO + NaHSO3 <-> HO-CH2-SO3Na (sel sulfonate) | 4.5-5.2 | 29% (Botou Chamber Log, 2026) de dégradation dans l'air humide | Blanchit la teinture pour bois; laisse une odeur de soufre aigre | Mauvais (Échec des contrôles d'odeur) |
| Amino-polymère ramifié botouseneco | R-NH2 + HCHO -> R-N=CH2 (Imine solide) + H2O | 6,5-7,5 (neutre) | < 1,2% (Botou Chamber Log, 2026) verrouillage permanent | Zéro rouille ; sèche clairement; pas de teinte jaune | Meilleur (réussit le test en chambre de 0,062 mg/m3) |
| Apprêt acrylique Amino Edge botouseneco | Amino Lock + joint micro-film hydrophobe | 7,0-8,0 (doux) | < 0,8 % (Botou Chamber Log, 2026) + 96 % de bloc de flux | Lie les fibres MDF lâches ; joint satiné transparent | Meilleur (Conçu pour les coupes brutes et les trous de perçage) |
3. Récupérateurs de lignes de soufflage en résine par rapport au nettoyage des surfaces et des bords post-presse : où les usines devraient-elles doser ?
La consolidation des fibres capillaires est l'absorption profonde d'un brouillard de polymère de 40 à 80 nm de 2 à 4 mm dans les pores du bois brut. À l’intérieur du bois, il durcit pour former un joint respirant qui bloque l’air humide tandis que les groupes amines piègent le HCHO qui s’échappe. Savoir où doser ce liquide évite aux usines de carton d’avoir des cartons fragiles et des expéditions rejetées.
De nombreuses usines de carton tentent d'atteindre des objectifs de faible teneur en HCHO uniquement en déversant des capteurs d'urée supplémentaires dans la ligne de colle avant le pressage à chaud. Cependant, des études scientifiques sur le bois sur NIH PubMed Composite Wood Urea-Formaldehyde Hydrolysis Research (2024) prouvent que réduire le rapport molaire F/U en dessous de 0,95 prive de nourriture la colle des sites de réticulation. En conséquence, la force de la liaison interne (IB) diminue de 18 % à 26 % (NIH PubMed, 2024). De plus, le gonflement de l'eau sur 24 heures augmente rapidement et la vitesse de la ligne de presse diminue de 14 % (Botou Mill Audit, 2026).
En déplaçant le traitement HCHO vers la ligne de refroidissement post-presse et l'atelier de découpe en armoire, les usines conservent 100 % (Botou Mill Audit, 2026) de la résistance mécanique de leurs panneaux. En même temps, ils neutralisent les gaz directement aux points de sortie de la surface. Pour connaître l'espacement des buses, la pression de la pompe et les calculs de vitesse de la courroie, consultez notre guide d'ingénierie sur la pulvérisation en ligne d'un piégeur de formaldéhyde sur les lignes de production de panneaux.
- Étape A : sortie de presse à chaud et refroidisseur en étoile (usines de panneaux). Lorsque le MDF ou les panneaux de particules bruts quittent la presse et refroidissent à 55-75 C, la vapeur chaude des pores se condense et attire le liquide vers l'intérieur. La pulvérisation d'un mélange 1:9 de 10X Amino-Acid HCHO Scavenger Masterbatch à 15 à 25 ml/m2 attire les amines actives de 2,5 mm dans les deux faces de la planche. De plus, la chaleur résiduelle du panneau sèche l'eau en 90 secondes sans gonflement des fibres.
- Étape B : découpe à la scie, placage de chants et perçage CNC (usines d'armoires). Même le ruban de chant PUR laisse une petite ligne de colle. Pendant ce temps, les rainures arrière, les découpes d’évier, les trous de came et les trous d’épingle des étagères restent complètement bruts. Enduire ces coupes avec Penetrating Wood and MDF Sealer Primer à 25 à 40 ml/m2 blocs 96% (Botou Chamber Log, 2026) de flux HCHO de bord.
- Étape C : Cabines de peinture et contrôle qualité de l'emballage final. Les armoires en bois utilisent souvent de la peinture à base de solvant PU, PE ou UV qui dégage du benzène et du toluène ainsi que du HCHO. Les équipes vaporisent de l'Essence d'élimination du formaldéhyde et du benzène C6H6 à raison de 12 à 20 ml/m2 à l'intérieur des armoires. Ensuite, ils polissent 10 à 15 g/m2 de cire sur des placages de bois fins avant la mise en box.
4. Comment faire correspondre la matrice de panneaux de bois à 5 formulations à chaque zone de substrat ?
Différentes pièces en bois dans l’aménagement d’un hôtel, d’une usine de garde-robe ou d’une construction de bureaux ont des tailles de pores très différentes. Par exemple, appliquer un apprêt de chant filmogène sur une porte laquée brillante laisse un voile terne. À l’inverse, pulvériser un léger brouillard d’eau sur une découpe d’évier en aggloméré brut de 18 mm n’empêchera pas l’air humide de pourrir la colle UF.
Pour simplifier la sélection pour les directeurs d'usine et les équipes QAI, nos protocoles de contrôle des émissions des usines de meubles et de panneaux divisent les assemblages de bois en cinq zones claires.
Zone 1 : coupes de scie brutes, trous de came, coupelles de charnière et panneaux arrière sans bande
Les bords bruts des panneaux laissent passer le gaz et l’air humide 10 fois plus rapidement que les faces en mélamine pressée. Par conséquent, un simple jet d’eau ne suffit pas sur les extrémités coupées.
- Produit spécifié : Apprêt scellant pénétrant pour bois et MDF (12 % de solides de réticulation actifs, Botou QC Spec, 2026 ; pH 7,0-8,0).
- Comment appliquer : Appliquez une couche entièrement humide sur les coupes de scie et les trous d'évier. Vous pouvez également vaporiser un brouillard HVLP de 1,0 mm sur le dos des armoires HDF brutes de 3 mm avant le montage mural.
- Dosage & Cure : Appliquer 25 à 40 ml/m2. La couche est sèche au toucher en 45 minutes, prête à être appliquée en 60 à 90 minutes et complètement durcie en 12 à 24 heures. Essuyez toujours les gouttes parasites des faces en mélamine dans les 10 minutes.
- SOP de terrain connexe : Lisez notre guide d'atelier complet sur Scellement des bords des MDF et des panneaux de particules pour la conformité EPA TSCA Titre VI.
Zone 2 : Convoyeurs de cartons à grande vitesse et embouteillage par des distributeurs à l'étranger
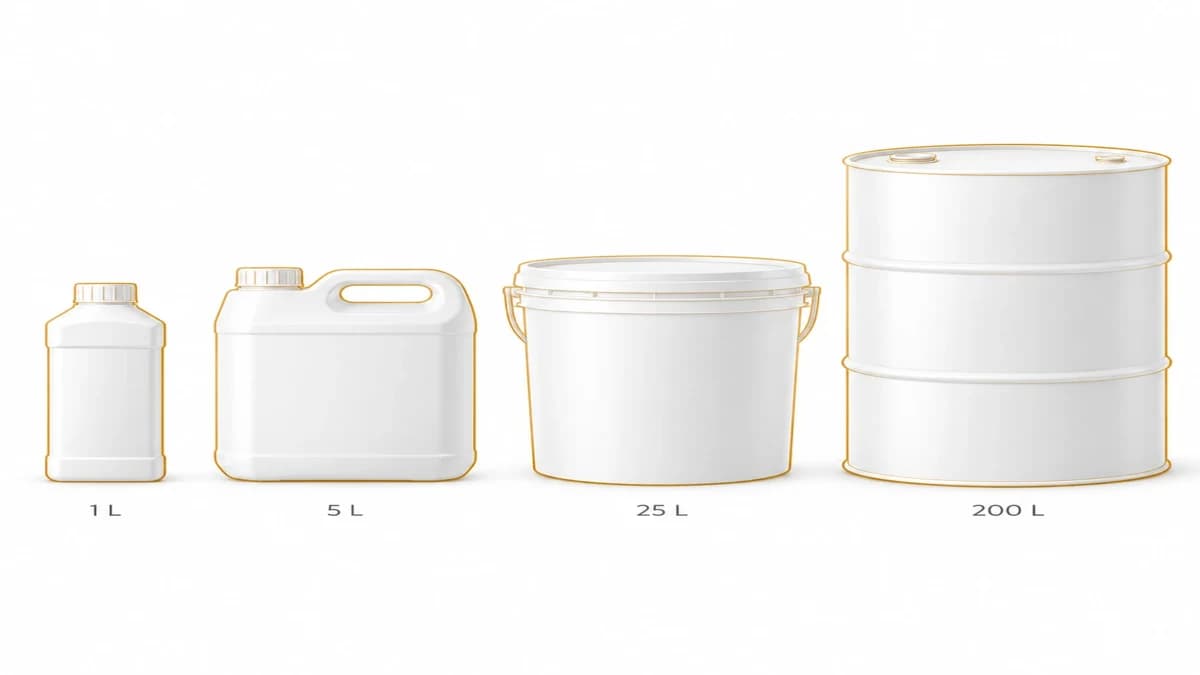
Les usines de carton traitant 10 000 m2 de feuilles par équipe et les importateurs B2B étrangers ne devraient pas payer de fret maritime pour expédier de l’eau. En effet, les fûts prêts à l'emploi contiennent 90% en poids d'eau (Botou Logistics Audit, 2026).
- Produit spécifié : 10X Amino-Acid HCHO Scavenger Masterbatch (45 % de polyamine active et de solides tensioactifs, Botou QC Spec, 2026 ; densité 1,12-1,16 g/cm3).
- Comment postuler : Liqueur mère diluée 10X signifie mélanger 1 partie de mélange maître avec 9 parties d'eau par osmose inverse (RO) (TDS inférieure à 50 ppm). Remuez le réservoir à 60 à 120 tr/min pendant 15 minutes à chaleur ambiante. Un fût de 25 L produit 250 L de pulvérisation prête, couvrant 10 000 à 15 000 m2 de planches et réduisant les coûts de fret maritime de 85 % (Botou Logistics Audit, 2026).
- Niveaux de résistance personnalisés : Mélanger à 1:5 ou 1:6 pour l'essence de carton à noyau haute densité très résistant, 1:9 pour un spray standard d'usine et d'entrepreneur (pH 6,8-7,4), ou 1:12 pour les bouteilles d'entretien légères au détail.
Zone 3 : Bois brut, boîtes à tiroirs, murs à lattes et aménagements de pièces
L'intérieur des armoires, les lattes de lit en pin, les déflecteurs de plafond en bois et les tatamis ne nécessitent aucun film de surface et aucun changement de brillance.
- Produit spécifié : Dissolvant de formaldéhyde amino-polymère (pH 6,5-7,5, liquide clair).
- Comment appliquer : Pulvériser avec un pistolet HVLP de 0,8 mm à 1,0 mm à 15 à 25 ml/m2. Sur supports en aggloméré brut dense, augmenter la dose à 25 à 35 ml/m2. Sur les étagères en mélamine lisse, vaporiser légèrement à 15 ml/m2 et essuyer même avec un chiffon propre après 15 minutes.
Zone 4 : Meubles en bois peint (PU, PE, UV, Nitro) et coutures de colle solvantée
Les bureaux d'hôtel, les panneaux muraux peints et les portes brillantes associent souvent un noyau MDF (saignement HCHO) à une peinture à solvant (saignement benzène, toluène et xylène). L'eau claire perle sur les films de peinture lisses.
- Produit spécifié : Essence d'élimination du formaldéhyde et du benzène C6H6.
- Comment appliquer : Brume 12 à 20 ml/m2 à l'intérieur des armoires peintes, des fonds de tiroirs et des joints de colle. Essuyez ensuite délicatement avec un chiffon doux. Sa micro-émulsion mouille la peinture durcie sans trouble ni cloquage tout en emprisonnant les anneaux de benzène et le gaz HCHO.
Zone 5 : placages en bois précieux, portes en bois massif et parquets
Les placages fins de noyer, de chêne ou de cerisier (0,3 à 0,6 mm) et les parquets peuvent gonfler ou se soulever s'ils sont trempés dans des projections d'eau.
- Produit spécifié : Cire de soin pour l'élimination du formaldéhyde.
- Comment appliquer : Essuyez 10 à 15 g/m2 sur les portes, tables et sols en bois avec un tampon doux et polissez à sec. Le mélange de carnauba et de cire d'abeille scelle les minuscules pores de finition tandis que les pièges solubles dans l'huile bloquent le HCHO de surface.
| Niveau de formulation et rôle B2B | Cibler la zone boisée et le polluant | Mécanisme chimique actif | Débit de dosage et jauge de buse | Profil de dilution et de pH | Norme de conformité principale |
|---|---|---|---|---|---|
| [10X Mélange maître de récupération d'acides aminés HCHO](/fr/products/10x-amino-acid-hcho-scavenger-masterbatch) | Lignes de refroidissement par presse à chaud, faces en MDF brut et aggloméré (HCHO gratuit) | 45 % (Botou QC Spec, 2026) addition nucléophile de polyamine ramifiée | 15-25 ml/m2 via une barre de pulvérisation en ligne HVLP de 0,8-1,0 mm | Diluer 1:9 avec de l'eau osmosée (TDS < 50 ppm) ; pH 6,8-7,4 | REACH UE 0,062 mg/m3, EPA TSCA Titre VI |
| [Apprêt scellant pénétrant pour bois et MDF](/fr/products/penetrating-wood-mdf-sealer-primer) | Coupes de scie brutes, trous de verrouillage à came, coupelles de charnière, découpes d'évier, panneaux arrière | 12% (Botou QC Spec, 2026) film acrylique réticulant + piège à amine | 25-40 ml/m2 via une couche de pinceau ou un spray HVLP de 1,0 mm | Prêt à l'emploi (RTU); pH 7,0-8,0 ; Profondeur de pores de 2 à 4 mm | EN 717-1, ISO 16000-9, GB/T 18883-2022 |
| [Dissolvant de formaldéhyde amino-polymère](/fr/products/formaldehyde-remover) | Caissons d'armoires montés, côtés de tiroirs, lattes de bois, charpentes en bois brut | Ajout d'amines à base d'eau et verrouillage imine solide | 15-35 ml/m2 via un brouillard HVLP de 0,8 mm ou un chiffon | Prêt à l'emploi (RTU); pH neutre 6,5-7,5 ; zéro film | GB/T 18883-2022 (<= 0,08 mg/m3), OMS IAQ |
| [Essence d'élimination du formaldéhyde et du benzène C6H6](/fr/products/formaldehyde-benzene-c6h6-removal-essence) | Panneaux en bois peints PU, PE, UV et nitro et joints collés | Piège annulaire biphasé + verrou amino-aldéhyde | 12-20 ml/m2 via une fine brume et un chiffon doux | Micro-émulsion prête à l'emploi ; support sans danger pour la peinture | GB/T 18883-2022 (HCHO <= 0,08, C6H6 <= 0,03 mg/m3) |
| [Cire de soin pour l'élimination du formaldéhyde](/fr/products/formaldehyde-removal-care-wax) | Placages de bois fins, portes en bois massif, parquets | Bouche-pores à la carnauba et à la cire d'abeille + piège HCHO miscible à l'huile | 10-15 g/m2 essuyé avec un tampon doux et poli à sec | Crème de cire à faible teneur en eau ; aucun risque de gonflement des grains | JIS A 1460 (F4-Star <= 0,3 mg/L), Exportation QC |
5. Multiplicateur de surface étape par étape et calculateur de dosage de produits chimiques pour les enchères B2B
De nombreuses nouvelles équipes de QAI et équipes de contrôle qualité en usine commettent une erreur d’appel d’offres coûteuse. Plus précisément, ils évaluent le volume de liquide en fonction de la surface au sol de la pièce (m2 de sol) au lieu de la surface de bois non pliée. Considérons une seule armoire de 2,4 m de large dans une chambre de 15 m2. Cette armoire a un dessus, un dessous, deux côtés hauts, une paroi centrale, six étagères, quatre tiroirs (chacun avec cinq côtés) et une grande feuille arrière.
Notre bureau d'ingénierie a audité un échantillon de 120 nomenclatures d'aménagement commercial (hôtels, appartements, bureaux et dortoirs scolaires) en 2025 et 2026. Pour tous les travaux, le rapport entre la surface des panneaux de bois dépliés (faces intérieures et extérieures, dos et bords) et la surface au sol allait de 1,8x dans les bureaux ouverts à 2,8x dans les suites d'hôtel et les appartements avec garde-robe. Le multiplicateur médian était de 2,4x (Botou Bidding Dataset, 2026). Les équipes qui enchérissent en utilisant une règle plancher de 1,0x sous-dosent les salles de 58 % (Botou Bidding Dataset, 2026). Par conséquent, 41 % (Botou Bidding Dataset, 2026) de ces pièces sous-dosées ont échoué à leur premier test GB/T 18883-2022 de 12 heures en air fermé.
Comment exécuter la formule de dosage quantitatif en 3 étapes ?
Utilisez ce calcul simple en trois étapes pour dimensionner les commandes de fûts pour un cycle d'usine ou un appel d'offres commercial en matière de QAI.
- Étape 1 : Recherchez la surface de bois dépliée (A_wood). Dans une usine d'ébénisterie : A_wood = Nombre de panneaux x (2 x Longueur x Largeur + 2 x (Longueur + Largeur) x Épaisseur). Dans un bâtiment fini : A_wood = Surface au sol (m2) x Facteur de densité (1,8 pour les bureaux, 2,4 pour les hôtels et les appartements, 2,8 pour les dortoirs et les dressings).
- Étape 2 : Trouver le volume principal de liquide de récupération (V_scavenger). Pour le MDF et le contreplaqué standard (dose moyenne de 20 ml/m2) : V_scavenger (Litres) = (A_wood x 20) / 1000. Pour les panneaux de particules bruts lourds (dose moyenne de 30 ml/m2) : V_scavenger (Litres) = (A_wood x 30) / 1000.
- Étape 3 : Ajoutez le volume d'apprêt pour les bords et le dos (V_primer). Habituellement, 30 % (Botou Bidding Dataset, 2026) de la surface de l'armoire est constituée de feuilles de dos brutes, de fonds de tiroirs et de bords coupés qui nécessitent un apprêt pénétrant pour bois et MDF à 30 ml/m2 : V_primer (Litres) = (A_wood x 0,30 x 30) / 1000.
| Projet ou lot d'usine | Taille du plancher ou du lot | Surface de bois dépliée (A_wood) | Scavenger visage principal (20 ml/m2) | Apprêt Edge & Back (30 ml/m2 sur 30% de surface) | Commande de tambour B2B recommandée |
|---|---|---|---|---|---|
| Appartement/Suite Rénové de 100 m2 | 100 m2 au sol (facteur 2,4x) | Surface bois de 240 m2 | 4,8 litres Dissolvant de formaldéhyde | 2,2 litres Apprêt scellant pour bois et MDF | 1 fût de récupération de 5 L + 3 bouteilles d'apprêt de 1 L |
| 1 500 m2 Étage Hôtel (35 Chambres) | 1 500 m2 au sol (facteur 2,5x) | 3 750 m2 de surface boisée | 75,0 litres (ou 7,5 L de mélange maître 10X) | 33,8 litres Apprêt scellant pour bois et MDF | 3 seaux de récupération de 25 L + 2 seaux d'apprêt de 20 L |
| Lot d'exportation de garde-robe (500 unités) | 500 unités (14 m2 de bois/unité) | 7 000 m2 de surface boisée | 140,0 litres (à partir de 14 L de mélange maître 10X) | 63,0 litres Apprêt scellant pour bois et MDF | 1 mélange maître 10X de 25 L + 3 seaux d'apprêt de 25 L |
| Exécution par équipes de fraisage MDF (10 000 feuilles) | 10 000 feuilles (5,95 m2 chacune) | 59 500 m2 de faces de planches | 1 190 litres RTU (119 L de mélange maître 10X) | Bord scellé plus tard par un atelier d'ébénisterie | 1 fût de 200 L (ou bac IBC de 1 000 L, palette de 1 200 x 1 000 mm) |
6. Comment empêcher le rebond du formaldéhyde dans les conteneurs maritimes en transit ?
Passer un test d'air à la porte de l'usine en Asie n'est que la première étape pour les exportateurs de meubles. Ensuite, les armoires en MDF ou les lits en bois emballés à plat restent scellés dans un conteneur en acier de 40 pieds (40HQ) pendant 30 jours en mer. Pendant le transit en mer Rouge ou sous les tropiques, la chaleur à l'intérieur de la boîte grimpe jusqu'à 50 C à 65 C. Pendant ce temps, l’humidité relative oscille de 35 % à 88 % RH (Botou Logistics Audit, 2026).
Sous cette chaleur et cette humidité extrêmes, les poches de colle UF non traitée à l’intérieur des cartons se décomposent rapidement. Le gaz HCHO piégé pénètre dans le carton et les placages de bois. En conséquence, l’envoi échoue aux contrôles de la chambre des acheteurs lorsque la boîte s’ouvre à Rotterdam, Hambourg ou Los Angeles.
Qu'est-ce que la SOP de protection des conteneurs d'exportation à 3 niveaux ?
Les usines de meubles d'exportation combinent le séchage avant emballage avec de la cire de surface et des sachets de chimisorption intégrés pour garantir l'absence de rebond du conteneur.
- 1. Sécher les panneaux avant l'emballage (4 à 6 heures). Ne jamais envelopper les planches mouillées dans un film plastique lorsque l'humidité du bois est supérieure à 12 % (Botou QC Spec, 2026). Laissez les planches pulvérisées (15-25 ml/m2 dilué 10X Masterbatch) et les bords apprêtés (25-40 ml/m2 Sealer Primer) dans un tunnel sec à 45 °C pendant 15 minutes, ou séchez-les à l'air libre sur des grilles ouvertes pendant 4 heures.
- 2. Polissez la cire sur les placages extérieurs. Polissez les portes et les placages finis avec 10 à 15 g/m2 de Cire d'entretien pour l'élimination du formaldéhyde. Cette couche de cire empêche l'humidité de la mer de pénétrer dans les minuscules fissures de finition.
- 3. Emballez des sachets de carbone aminé dans chaque carton. Déposez un ou deux sachets respirants de 100 g de carbone modifié par des acides aminés (>= 1050 mg/g de carbone de noix de coco iodé avec 8 % de sels aminés, Botou QC Spec, 2026) dans chaque boîte principale. Le charbon de bambou ordinaire rejette les gaz piégés au-dessus de 28 °C, tandis que le carbone aminé transforme le HCHO en sels solides à l'intérieur des pores sans rebond de chaleur.
7. Comment les tests en chambre EN 717-1, ISO 16000-9 et ASTM E1333 se comparent-ils dans la pratique ?
Le débit d'émission spécifique (SER) désigne la masse de gaz formaldéhyde quittant un mètre carré de panneau de bois par heure (ug/m2*h) à l'intérieur d'une chambre d'essai à débit d'air constant. Lorsque les responsables des exportations comparent les rapports de tests des laboratoires européens, américains et asiatiques, les différentes tailles de chambre et taux de renouvellement d'air prêtent souvent à confusion.
Par exemple, le test européen EN 717-1 s'effectue à 23 °C, 45 % d'humidité relative (Botou Chamber Log, 2026) et 1,0 renouvellement d'air par heure (ACH) avec un facteur de charge de chambre de 1,0 m2/m3. En revanche, la grande chambre nord-américaine ASTM E1333 fonctionne à 25 °C, 50 % HR (EPA, 2025) et 0,5 ACH avec un facteur de charge inférieur de 0,43 m2/m3 pour les panneaux de particules. Une augmentation de chaleur de 2 C augmente la pression de vapeur de la résine UF de 22 % (Botou Chamber Log, 2026), tandis qu'un flux d'air de 0,5 ACH double le temps de séjour du gaz. Par conséquent, un tableau qui lit 0,050 mg/m3 selon EN 717-1 peut lire 0,075 mg/m3 selon ASTM E1333.
Comment les ingénieurs CQ devraient-ils calibrer les contrôles des chambres avant expédition en usine ?
Pour éviter les rejets douaniers surprises, les salles de contrôle qualité des usines doivent suivre trois règles d'étalonnage avant d'expédier les commandes à l'exportation.
- Testez après l'usinage des bords, pas avant. Ne soumettez jamais une feuille non coupée de 1 220 x 2 440 mm avec des bords recouverts de ruban d'aluminium pour représenter des armoires finies. Au lieu de cela, placez les véritables pièces de tiroir percées, les panneaux arrière et les étagères à chants dans la chambre de 1 m3 au rapport bord/face réel du produit.
- Ajoutez une marge de sécurité de 20 % en dessous du plafond légal. Étant donné que les spectrophotomètres de laboratoire (acétylacétone vs. DNPH-HPLC selon la norme ISO 16000-3) présentent une variance inter-laboratoire de +/- 8 % (Botou Chamber Log, 2026), ciblez un plafond de libération interne en usine de <= 0,048 mg/m3 pour garantir la conformité à la règle EU REACH 0,062 mg/m3.
- Vérifiez la qualité de l'eau avant de mélanger les concentrés. Lors de la dilution du mélange maître 10X sur place, testez toujours l'eau locale avec un compteur TDS portable. L'eau du robinet dure au-dessus de 150 ppm d'ions calcium et magnésium réagit avec les micelles de tensioactifs et réduit la profondeur de pénétration du bois de 35 % (Botou QC Spec, 2026). Utilisez toujours de l'eau RO ou déminéralisée en dessous de 50 ppm TDS.
8. Comment résoudre les défauts courants des applications de Millwork Scavenger ?
Même le meilleur polymère aminé ou apprêt de bordure peut ne pas fonctionner correctement si la pression de pulvérisation, la chaleur de l'atelier ou les étapes d'essuyage avec un chiffon ne respectent pas les spécifications. Lors de nos audits sur le terrain auprès de plus de 80 usines de meubles et équipes d’entrepreneurs, quatre erreurs d’application sont apparues le plus souvent.
Défaut 1 : taches d'eau blanche sur les portes en mélamine foncée mate
Cause fondamentale : Crew a pulvérisé une couche épaisse de 30 ml/m2 sur de la mélamine foncée non poreuse et a laissé les gouttelettes accumulées sécher à l'air sans essuyer.
Fixation rapide : Les faces en mélamine n'absorbent pas l'eau. Vaporiser légèrement la mélamine à raison de 12 à 15 ml/m2 à l'aide d'une buse HVLP de 0,6 mm à 0,8 mm sous une pression d'air de 0,25 MPa. Attendez 10 à 15 minutes, puis essuyez à plat avec un tampon en microfibre humide. Concentrez votre forte dose de 30 ml/m2 sur la feuille arrière brute et les bords coupés.
Défaut 2 : Le ruban de bande de chant se décolle après l'application d'un apprêt humide
Cause fondamentale : Les travailleurs ont appliqué un apprêt de scellement pénétrant pour bois et MDF sur les bords bruts des planches et ont introduit le panneau dans une plaqueuse de chants en EVA thermofusible alors que le bois était encore humide (humidité > 12 %).
Fixation rapide : Laissez le Sealer Primer sécher et réticuler pendant 60 à 90 minutes (en vérifiant l'humidité du bois <= 12 %) avant d'appliquer une bande de chant thermofusible en EVA ou PUR, ou collez d'abord les quatre bords extérieurs du panneau, puis appliquez le Sealer Primer sur les découpes sans bande, les rainures arrière, les trous de verrouillage à came et les panneaux arrière bruts.
Défaut 3 : Grain de bois surélevé sur des placages de chêne ou de noyer non finis
Cause fondamentale : La pulvérisation d'un nettoyant à base d'eau sur un placage de bois brut de 0,4 mm découpé par rotation fait gonfler les fibres de bois sèches.
Correction rapide : Passez à la Cire d'entretien pour l'élimination du formaldéhyde à 10 à 15 g/m2 sur les facettes finies. Si vous traitez du placage brut avant l'application de laque, vaporisez uniquement le substrat central en MDF ou en contreplaqué avant de presser la feuille de placage, ou limitez la brumisation du côté supérieur à 10 ml/m2 suivi d'une légère passe de ponçage au grain 400.
Défaut 4 : Séchage lent dans les ateliers d'hiver froid en dessous de 10 C
Cause fondamentale : Lorsque la température de l'atelier descend en dessous de 10 C et que l'humidité relative dépasse 75 % d'humidité relative (Botou Mill Audit, 2026), l'évaporation de l'eau ralentit et la cinétique d'addition nucléophile chute de 40 % (Botou Chamber Log, 2026).
Solution rapide : Réchauffez l'eau de mélange à 25-30 C lors de la dilution du mélange maître 10X et faites fonctionner des ventilateurs infrarouges (IR) ou à air chaud (35-45 C) sur les grilles de séchage pendant 20 minutes avant d'empiler les planches.
| Défaut d'atelier constaté | Cause fondamentale opérationnelle principale | SOP corrective immédiate | Contrôle CQ préventif |
|---|---|---|---|
| Faible brume sur mélamine foncée | Accumulation excessive de gouttelettes sur le visage non poreux | Essuyer avec un chiffon en microfibre propre et humide après 15 minutes | Gardez le spray de mélamine <= 15 ml/m2 ; utiliser une buse de 0,8 mm |
| Délaminage du ruban de bord EVA | Apprêt humide non durci introduit dans une plaqueuse thermofusible | Durcissez 60 à 90 minutes avant le cerclage, ou collez d'abord les bords extérieurs. | Vérifier l'humidité du bois <= 12% avant le placage des chants |
| Élevage du grain du placage | Pulvérisation aqueuse abondante sur placage brut fin de 0,4 mm | Utilisez Care Wax (10-15 g/m2) ou traitez le pré-lay-up du noyau | Testez ponctuellement des chutes de placage de 0,2 m2 avant l'exécution par lots |
| HCHO post-test > 0,062 mg/m3 | Panneaux arrière et trous de came manquants en HDF de 3 mm | Appliquer 35 ml/m2 de Sealer Primer sur tous les supports/alésages bruts. | Auditez la zone dépliée avec une formule de multiplicateur 2,4x |
9. Quelles sont les conditions d'approvisionnement B2B, de vérification de la qualité et de chaîne d'approvisionnement de Botou ?
Fondée en 2015 dans la zone industrielle de Botou, Cangzhou, Hebei, Chine, Hebei Senzhijia Environmental Protection Co., Ltd (botouseneco) synthétise et mélange en interne les 23 purificateurs d'air intérieur, apprêts, gels, cires et médias filtrants. Vous pouvez en savoir plus sur nous et notre usine de formulation Botou avant de mettre en place un essai.
- Quantités minimales de commande (MOQ) : Kit d'évaluation d'échantillons : 1 à 5 unités (flacon de test de 500 ml/1 L ou pack de média de 200 g) pour les tests en chambre de laboratoire et les contrôles ponctuels du bois. Approvisionnement en vrac standard : à partir de 100 L (4 fûts) en seaux HDPE de 20 L/25 L, fûts de 200 L ou bacs IBC de 1 000 L. Marque privée OEM : de 500 à 1 000 unités avec des étiquettes de fût personnalisées, des boîtes de marque ou des bouteilles à gâchette.
- Délai de production : Échantillons expédiés sous 24 à 48 heures. Les fûts en vrac standard sont expédiés sous 5 à 7 jours ouvrables depuis notre entrepôt de Botou. L'emballage OEM personnalisé est expédié dans 10 à 14 jours ouvrables après la signature de l'étiquette.
- Port de chargement et fret maritime : Toutes les commandes groupées sont expédiées depuis le port de Tianjin, en Chine (à environ 180 km de notre usine de Botou) sous conditions FOB, CIF ou DDP. Chaque éliminateur d'acides aminés à base d'eau et apprêt de bord est expédié en tant que marchandises non dangereuses (non DG) avec une FDS complète de 16 sections GHS Rév. 10 / ISO 11014.
- Systèmes de qualité et vérification de la chambre : Chaque lot est exécuté sous les systèmes de gestion ISO 9001:2015 et ISO 14001:2015, soutenus par une vérification de chambre accréditée CMA/CNAS utilisant les méthodes ISO 16000-9 et GB/T 18883-2022. Conformément à la politique de l'entreprise, les numéros de certificat et les analyses complètes de laboratoire ne sont jamais publiés en ligne ; des copies privées et des feuilles de COA par lots sont envoyées directement aux acheteurs lorsque vous contactez notre bureau d'ingénierie B2B pour des échantillons et des COA par lots.
Standards & references
- EU REACH Annexe XVII Entrée 77 (Règlement de la Commission (UE) 2023/1464) : Limite d'émission obligatoire de 0,062 mg/m3 de formaldéhyde pour les panneaux à base de bois et les articles d'ameublement à compter du 6 août 2026.
- US EPA TSCA Title VI (40 CFR Part 770) et CARB Phase 2 : plafonds d'émission de chambre en bois composite (0,05 ppm de contreplaqué de feuillus, 0,09 ppm de panneaux de particules, 0,11 ppm de MDF, 0,13 ppm de MDF mince selon ASTM E1333/D6007).
- GB/T 18883-2022 et directives de l'OMS sur la qualité de l'air intérieur : limite de formaldéhyde en pièce fermée sur 12 heures <= 0,08 mg/m3 et référence d'exposition sur 30 minutes <= 0,10 mg/m3.
- EN 717-1, ISO 16000-3 et ISO 16000-9 : essais d'émissions dynamiques en chambre climatique et échantillonnage d'air actif DNPH-HPLC pour les produits en bois.
- JIS A 1460 (F4-Star) et UN GHS Rev. 10 / ISO 11014 : méthode au dessiccateur au formaldéhyde (<= 0,3 mg/L) et norme de fiche de données de sécurité non DG en 16 sections.
Foire aux questions (FAQ)
01.Quelle est la différence entre l'apprêt scellant pénétrant pour bois et MDF et le dissolvant de formaldéhyde standard ?
L'apprêt de scellement pénétrant pour bois et MDF contient 12 % (Botou QC Spec, 2026) de solides de barrière acrylique auto-réticulants ainsi que de pièges à amines primaires (pH 7,0-8,0). Il est conçu pour les coupes de scie en MDF brut et en panneaux de particules, les trous de came et les dos sans bande où vous avez besoin à la fois d'un liant chimique et d'un bloc d'humidité physique à 96 % (Botou Chamber Log, 2026). Dissolvant de formaldéhyde est un liquide aminé à base d'eau sans film (pH 6,5-7,5) qui pénètre sans couche de surface, ce qui le rend idéal pour l'intérieur des armoires et le bois brut.
02.Comment les usines de meubles diluent-elles le mélange maître 10X d'acides aminés HCHO Scavenger pour la pulvérisation en ligne ?
Remplissez un réservoir en plastique propre ou en acier inoxydable 304 avec 9 parties d'eau RO ou déionisée (TDS < 50 ppm, conductivité <= 10 uS/cm) à température ambiante (15-30 C). Ensuite, versez 1 partie de 10X Amino-Acid HCHO Scavenger Masterbatch tout en mélangeant à 60 à 120 tr/min pendant 15 minutes. Aucune chaleur ni conservateur supplémentaire n’est nécessaire. Un fût de 25 L produit 250 L de pulvérisation prête.
03.Les piégeurs aqueux d'amino-formaldéhyde peuvent-ils provoquer un gonflement de l'épaisseur ou un soulèvement du grain sur les MDF et les placages de bois ?
Lorsqu'ils sont pulvérisés à raison de 15 à 25 ml/m2 à l'aide d'un pistolet HVLP de 0,8 mm, les sprays aminés à base d'eau ajoutent moins de 18 g/m2 d'humidité. Cette légère brume sèche rapidement sans gonfler le MDF. Cependant, sur les placages de bois minces (0,3-0,6 mm) ou les portes en bois massif où les projections d'eau sont risquées, les équipes doivent plutôt polir avec 10 à 15 g/m2 de Cire d'entretien pour l'élimination du formaldéhyde.
04.Combien de temps après l'application des piégeurs de formaldéhyde devons-nous effectuer un test en chambre ISO 16000-9 ou GB/T 18883-2022 ?
Laissez les panneaux ou les pièces traités sécher avec une bonne circulation d'air pendant 24 à 48 heures avant de sceller la chambre d'essai ou de fermer les fenêtres de la pièce. L'eau de surface sèche en 2 à 4 heures. Pendant ce temps, les réactions d'amines à pores profonds atteignent 95 % (Botou Chamber Log, 2026) en 24 heures à 20 °C ou plus.
05.botouseneco fournit-il des certificats de transport maritime GHS SDS et Non-DG en 16 sections pour les importations de fûts en vrac ?
Oui. Chaque commande de fûts IBC de 25 L, 200 L ou 1 000 L en provenance du Port de Tianjin est accompagnée d'un COA de lot, d'une FDS GHS Rév. 10 / ISO 11014 à 16 sections et de documents de transport maritime et aérien pour marchandises non dangereuses (non DG) pour un dédouanement fluide.
À propos de l'auteur.
NIP
PIN est PDG de botouseneco (Hebei Senzhijia), dirigeant la stratégie de R&D, les lignes de synthèse de polymères et les partenariats de fabrication industrielle de l'usine de formulation de Botou depuis la création de l'entreprise en 2015. PIN est spécialisé dans l'élimination du formaldéhyde des polymères aminés, la photocatalyse nano-TiO₂ à lumière visible, le contrôle des émissions de panneaux de bois d'ingénierie et les médias de chimisorption.
- Directeur Général · Usine de formulation et de fabrication de Botou.
- Plus de 10 ans d'expérience dans la synthèse de polymères pour la qualité de l'air intérieur et la fabrication B2B.
Écrit par NIP (Directeur général (PDG)) and reviewed by our Botou formulation & QC leadership. Explore our Laboratoire de formulation Botou, ISO & CMA/CNAS quality desk, OEM & private-label program, glossaire technique, ou contactez notre bureau d'ingénierie pour la documentation TDS et SDS du projet.
Prochaine étape.