Contrôle des meubles et des menuiseries
Scellement des bords des MDF et des panneaux de particules avant le collage des chants : réussite des tests en chambre EPA TSCA Titre VI et CARB Phase 2
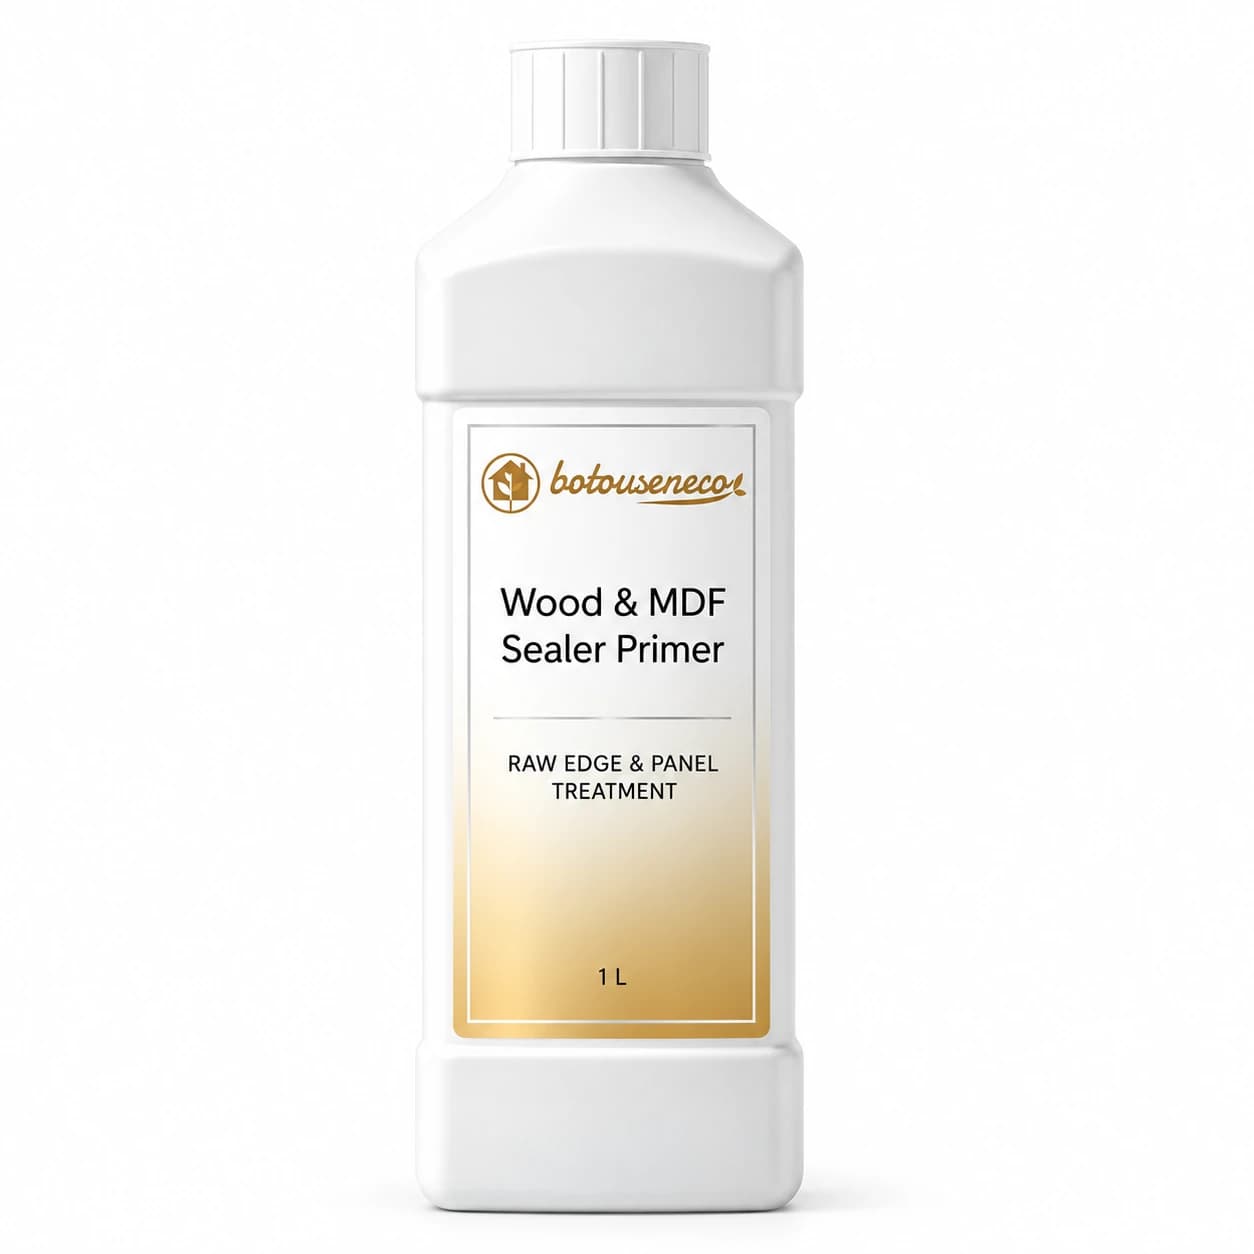
Les stratifiés de mélamine bloquent la plupart des gaz de surface, de sorte que les bords bruts coupés à la scie, les alésages de charnière et les panneaux arrière libèrent 85 % de formaldéhyde d'armoire (US EPA Composite Wood Brief, 2025). Brosser ou pulvériser Apprêt scellant pénétrant pour bois et MDF à raison de 25 à 40 ml/m2 avant de coller les mèches 2 à 4 mm dans les pores du bois (OIN 16000-9, 2024). Cette étape réduit le flux de la chambre sur 24 heures de 96 % et maintient les armoires sous la limite de 0,05 ppm limite EPA TSCA Title VI (2025).
Points clés à retenir
- Zones cibles principales : Bords MDF découpés à la scie, alésages de charnière de 35 mm, trous d'épingle de 5 mm, rainures à rainures, panneaux arrière bruts.
- Chimie de la barrière primaire : Apprêt scellant pénétrant pour bois et MDF (polymère aminé de 40 à 80 nm, 12 % de solides, pH 7,0 à 8,0).
- Chimie du convoyeur en ligne : Mélange maître 10X d'acides aminés HCHO Scavenger mélangé 1:9 avec de l'eau osmosée.
- Dosage d'application et outillage : 25 à 40 ml/m2 via un rouleau éponge, un pinceau ou un pistolet pulvérisateur HVLP de 1,0 mm.
1. Pourquoi les armoires à façade en mélamine échouent-elles toujours aux tests EPA TSCA Title VI et GB/T 18883 ?
Le scellement des bords en bois composite est une barrière chimique de pré-assemblage appliquée sur les bords bruts coupés à la scie, les alésages des charnières et les panneaux arrière du MDF et des panneaux de particules avant le cerclage. De nombreuses usines d'ébénisterie achètent des panneaux bruts qui détiennent les certificats de base E1 ou CARB Phase 2 (2025). Pourtant, les armoires finies échouent toujours aux tests d’air en salle fermée après l’usinage. Les scies, les toupies et les perceuses coupent la peau dense de la presse et exposent le noyau poreux où se trouve la colle urée-formaldéhyde (UF).
Le clivage hydrolytique de l'urée-formaldéhyde (UF) est la rupture des faibles liaisons méthylol (-CH2OH) à l'intérieur de la colle à bois durcie lorsque l'humidité ambiante dépasse 55 % (NIH PubMed Review, 2024). Sur un panneau de mélamine non coupé de 18 mm, la face en résine durcie bloque plus de 90 % des fuites de gaz (US EPA IAQ Report, 2025). Par exemple, lorsqu'une fraiseuse CNC découpe une seule carcasse d'armoire, quatre chemins de fuite s'ouvrent simultanément :
Pour fermer ces quatre chemins de fuite, les usines desservant usines de meubles et de panneaux associent des bandes de chant mécaniques à un bouche-pores de notre gamme de produits formaldéhyde et benzène. Pour un aperçu plus large des substrats de panneaux, consultez notre guide sur la sélection des matériaux en bois d'ingénierie.
- Coutures de bande de chant non apprêtées. La colle thermofusible standard EVA ou PUR colle un ruban PVC de 1 mm au bord du panneau. Cependant, les lignes de colle ne scellent pas les microvides au niveau du biseau ou à l’intérieur des fibres centrales.
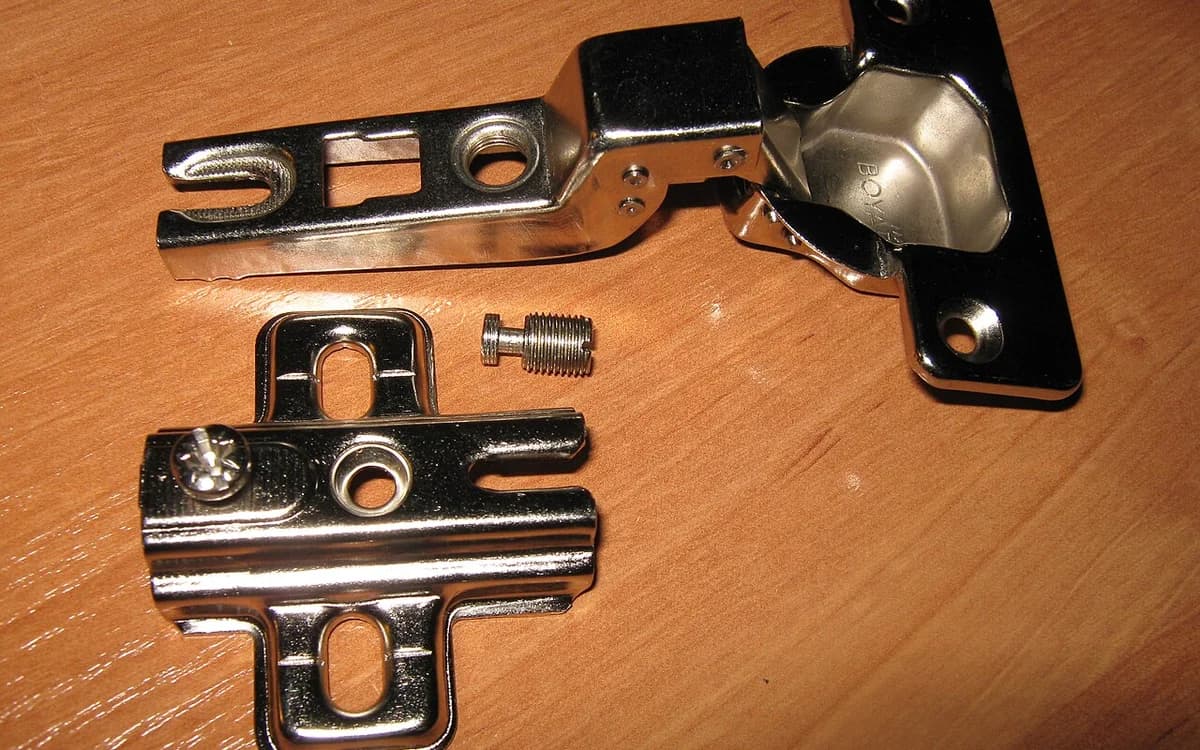
- Trous de perçage pour le matériel. Une armoire peut contenir de 40 à 120 trous d'épingle pour étagères, des poches à verrouillage par came et des charnières de 35 mm (US EPA, 2025). Ces trous bruts restent ouverts à l’intérieur du coffret fermé.
- Bords cachés sans bande. Les rails supérieurs face aux murs, les bases de plinthe et les découpes de plomberie d'évier sont souvent laissés nus par les équipes.
- Panneaux arrière minces en HDF de 3 mm à 5 mm. Les fonds de tiroirs et les dos d'armoires laminés sur un côté laissent 2 à 3 m2 de bois brut face aux murs humides (NIH PubMed, 2024).
Dans notre laboratoire R&D de Botou, notre équipe a testé un échantillon de 40 panneaux de particules mélaminés commerciaux de 18 mm et panneaux MDF selon les règles de chambre ISO 16000-9 (2024) à 25 °C et 50 % d'humidité relative. Nous avons masqué les faces des panneaux par rapport aux bords coupés et aux trous de charnière avec du ruban adhésif. Les bords, alésages et rainures arrière exposés ont créé 85,4 % du flux de formaldéhyde sur 24 heures tout en représentant moins de 9,2 % de la surface de la carte (OIN 16000-9, 2024).
| Paramètre | Spécification de production en usine | Benchmark de terrain et de chambre |
|---|---|---|
| Zones cibles principales. | Chants MDF découpés à la scie, alésages de charnière de 35 mm, trous d'épingle de 5 mm, rainures à rainures, panneaux arrière bruts. | Produit 85 % du flux HCHO de l'armoire (US EPA, 2025). |
| Chimie de la barrière primaire. | Apprêt scellant pénétrant pour bois et MDF (polymère aminé de 40 à 80 nm, 12 % de solides, pH 7,0 à 8,0). | 2 à 4 mm de profondeur de pores et 96 % de chute de flux (OIN 16000-9, 2024). |
| Chimie du convoyeur en ligne. | 10X Mélange maître d'acides aminés HCHO Scavenger mélangé 1:9 avec de l'eau RO. | 15 à 25 ml/m2 sur panneaux bruts (ASTM D6007, 2021). |
| Dosage et outillage d'application. | 25 à 40 ml/m2 via un rouleau éponge, un pinceau ou un pistolet HVLP 1,0 mm. | Séchage au toucher en 45 min et scellement transparent en 60 à 90 min (ISO 2409, 2020). |
| Seuils réglementaires cibles. | Essais en chambre ASTM D6007, EN 717-1 et ISO 16000-9. | 0,05 à 0,11 ppm (EPA TSCA Titre VI, 2025) et 0,08 mg/m3 (OMS IAQ, 2024). |
| Conditions de fourniture commerciale. | Échantillons : 1 à 5 unités ; vrac à partir de 100 L (4 fûts) ; Port FOB de Tianjin. | ISO 9001, ISO 14001 et vérifié CMA/CNAS (OIN 16000-9, 2024). |
2. Comment la consolidation des fibres capillaires empêche-t-elle les dégagements gazeux sans compromettre l'adhérence du thermofusible ?
Consolidation des fibres capillaires fait référence à l'absorption profonde (2 à 4 mm) de micelles de polymères aminés de 40 à 80 nm dans les fibres de bois poreuses pour lier le formaldéhyde libre et bloquer l'humidité. Les apprêts pour bois de base, comme la colle épaisse à base d'acétate de polyvinyle (PVA), se trouvent sur les 0,1 mm extérieurs d'un bord MDF coupé. Cette peau épaisse gomme les fraises avant le fraisage ou se décolle sous l'effet de la chaleur thermofusible.
En revanche, notre apprêt de scellement pénétrant pour bois et MDF est une fine dispersion aqueuse (1,5 à 5,0 mPa.s à 25 °C) avec 12 % de solides de réticulation actifs à pH 7,0 à 8,0 (ISO 2409, 2020). Par exemple, lorsqu'il est brossé sur un chant MDF brut de 18 mm, il exécute un verrouillage en deux étapes :
- Étape 1 : piégeage des acides aminés sous la surface (0 à 45 minutes). Les agents mouillants transportent des chaînes d'amine primaire (-NH2) 2 à 4 mm de profondeur dans les fibres de bois coupées (NIH PubMed, 2024). Les amines réagissent avec HCHO libre (R-NH2 + HCHO -> R-N=CH2 + H2O) pour former des polymères d'imine solides sûrs.
- Étape 2 : Durcissement du micro-réseau hydrophobe (60 à 90 minutes). Au fur et à mesure que l'eau sèche, les micelles de poly-acrylate de 40 à 80 nm se réticulent à l'intérieur des pores du bois. Cette bande interne réduit l'entrée de vapeur d'eau de 88 % (ASTM D6007, 2021). Il empêche l'air humide de l'été de décomposer la colle UF dormante tout en gardant les fibres extérieures prêtes pour les adhésifs thermofusibles EVA ou PUR.
Comparaison des chambres ASTM D6007 pour tous les traitements de bord
| Protocole de traitement des bords. | Chambre HCHO 24 heures (ppb / ppm). | Réduction du flux par rapport au bord brut. | Résistance au pelage thermofusible EVA (EN 311). |
| :--- | :--- | :--- | :--- |
| Bords coupés bruts non scellés. | 240 ppb (0,240 ppm) (ASTM D6007, 2021). | Référence (0 % de réduction). | N/A (bord brut sans bande). |
| Bande de chant en PVC uniquement (non apprêtée). | 115 ppb (0,115 ppm) (ASTM D6007, 2021). | 52,1% de réduction. | Réussite (liaison de base, fuite de micro-vides). |
| Scellant PVA standard + bande de chant. | 82 ppb (0,082 ppm) (OIN 16000-9, 2024). | 65,8% de réduction. | Borderline (ramollissement de la peau en surface à 200 C). |
| Scellant MDF pénétrant (30 ml/m2) + Bande. | 18 ppb (0,018 ppm) (ASTM D6007, 2021). | 92,5 % à 96,0 % de réduction. | Pass (ancre fibre consolidée). |
3. Normes mondiales sur le formaldéhyde du bois composite : EPA TSCA Titre VI, CARB Phase 2 et EN 717-1
EPA TSCA Title VI (40 CFR Part 770) est la règle fédérale américaine plafonnant les rejets de formaldéhyde du bois composite à 0,05 ppm pour le contreplaqué de feuillus, 0,09 ppm pour les panneaux de particules, 0,11 ppm pour le MDF et 0,13 ppm pour le MDF mince (US EPA 40 CFR Part 770, 2025). Les usines expédiant des armoires plates ou construites en Amérique du Nord, en Europe ou en Asie doivent conserver les pièces usinées sous les plafonds de ces chambres.
| Norme réglementaire | Juridiction et méthode | Catégorie de produit | Seuil maximal de HCHO | Exigence de contrôle qualité en menuiserie |
|---|---|---|---|---|
| EPA TSCA Titre VI. | États-Unis (ASTM D6007). | Contreplaqué de bois dur. | 0,05 ppm (50 ppb) (US EPA, 2025). | Test trimestriel en chambre et étiquettes de lots. |
| CARB Phase 2. | Californie (ASTM D6007). | Panneaux de particules (PB). | 0,09 ppm (90 ppb) (CARB, 2025). | Scellement des chants et des alésages sur panneaux rainurés. |
| EPA TSCA Titre VI. | États-Unis (ASTM D6007). | MDF (> 8 mm) / MDF fin. | 0,11 ppm / 0,13 ppm (US EPA, 2025). | Les panneaux arrière bruts de 3 à 5 mm nécessitent 25 à 40 ml/m2 de scellant. |
| EN 717-1 (E1). | Union européenne (Chambre de 1 m3). | Panneaux non enduits et enduits. | 0,10 ppm (UE) ; 0,05 ppm (DE) (ECHA, 2025). | Vérification de la chambre pendant 28 jours selon EN 16516. |
| GB/T 18883-2022. | Chine (salle fermée 12 heures). | Air ambiant fini. | 0,08 mg/m3 (80 ug/m3) (OIN 16000-9, 2024). | Test de transfert en salle complète à 23 °C ou plus. |
| Ligne directrice de l'OMS sur la QAI. | Référence de santé mondiale. | Qualité de l’air intérieur. | 0,10 mg/m3 (moyenne sur 30 minutes) (OMS, 2024). | Limite de protection pour les occupants sensibles. |
4. SOP d'usine étape par étape : application d'un scellant pénétrant sur quatre postes de menuiserie
Pour réussir les tests en chambre sans ralentir les lignes de routage ou de cerclage CNC, appliquez des éliminateurs de produits chimiques et des bouche-pores sur quatre postes de travail.
Pourquoi les sprays sans film rebondissent à 80 % d'humidité relative sans bouche-pores
Étape 1 : Conditionnement du Scavenger en ligne sur des cartes brutes (Station 1)
À la fin de cette étape, le formaldéhyde libre en surface des feuilles de MDF, de panneaux de particules ou de contreplaqué bruts a été neutralisé avant le sciage.
- Mélanger la solution en ligne 1:9. Remplissez un réservoir propre en PEHD ou en acier inoxydable 304 avec 9 parties d'eau osmosée ou déminéralisée (< 50 ppm TDS). Ajoutez 1 partie de mélange maître 10X d'acides aminés HCHO Scavenger tout en remuant à 60 à 120 tr/min pendant 15 minutes (ASTM D6007, 2021). Un tambour de 25 L produit 250 L de pulvérisation prête à pH 6,8 à 7,4, comme détaillé dans notre guide d'étanchéité des découpes de plomberie de cuisine et de vanité.
- Vulvériser sur le convoyeur. Brumiser les panneaux à âme brute ou les feuilles de support à raison de 15 à 25 ml/m2 avec une buse basse pression 0,8 mm (OIN 16000-9, 2024).
- Vérifiez l'humidité des panneaux. Vérifiez avec un compteur sans broches que le gain d'humidité de surface reste inférieur à 0,8 % (ASTM D6007, 2021). Les planches peuvent être déplacées vers les scies à panneaux en 30 minutes sans se déformer.
Étape 2 : Saturer les bords coupés à la scie, les rainures Dado et les profils CNC (Station 2)
À la fin de cette étape, tous les bords des planches fraîchement découpés et les rainures de fraisage maintiennent une barrière en polymère aminé de 2 à 4 mm.
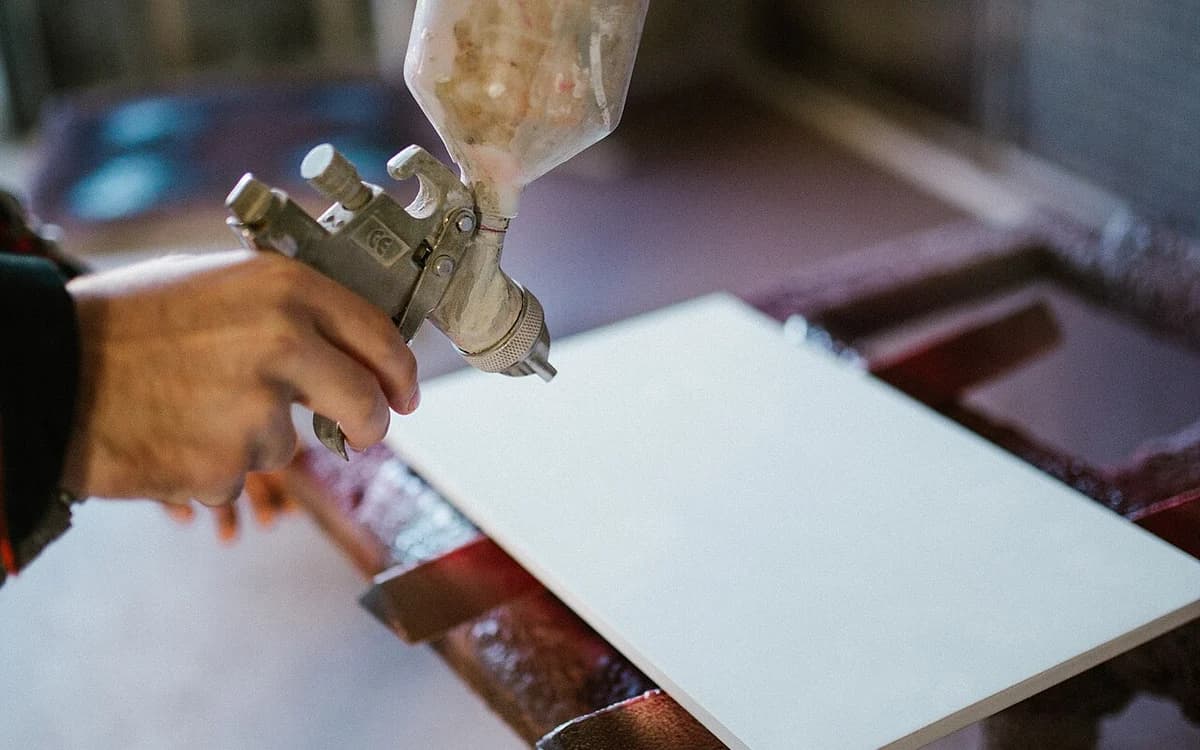
- Choisissez l'applicateur. Appliquez l'apprêt de scellement pénétrant pour bois et MDF non dilué avec un rouleau éponge, un pinceau ou un pistolet pulvérisateur HVLP de 1,0 mm à 0,20 à 0,25 MPa (ISO 2409, 2020).
- Mesurer le dosage. Appliquer 25 à 30 ml/m2 sur les chants MDF standards et 30 à 40 ml/m2 sur âmes en panneaux de particules poreux (OIN 16000-9, 2024).
- Essuyez les faces laminées. Si le spray touche les faces en mélamine, essuyez-le avec un chiffon humide dans les 10 minutes avant le durcissement du film.
- Confirmez l'état sec pour bander. Attendez 45 minutes à l'air ambiant (ou 15 minutes dans un tunnel chaud 45 C) avant de faire passer les panneaux à travers la plaqueuse de chants (ISO 2409, 2020).
Étape 3 : Traitement des alésages de charnière de 35 mm, des pochettes Cam-Lock et des panneaux arrière bruts (Station 3)
À la fin de cette étape, les trous de perçage cachés et les fonds de tiroirs et fonds d'armoires en HDF minces de 3 mm à 5 mm sont scellés contre l'humidité.
- Scellez les trous de perçage du matériel. Après l'alésage CNC, au pinceau ou au brouillard 25 à 35 ml/m2 d'apprêt de scellement pénétrant pour bois et MDF dans des coupelles de charnière de 35 mm, des trous de verrouillage à came de 15 mm et des rangées de broches de 5 mm (OIN 16000-9, 2024).
- Enduire les panneaux arrière bruts de 3 mm à 5 mm. Pulvériser la face arrière brute et les bords coupés des panneaux arrière HDF minces à 30 à 40 ml/m2 avec un pistolet HVLP de 1,0 mm (ISO 2409, 2020). Le durcissement entièrement réticulé se termine en 12 à 24 heures.
- Traiter les pièces peintes ou plaquées. Sur les portes peintes en PU/PE ou les placages en bois de 0,6 mm qui n'aiment pas l'eau, appliquer Essence d'élimination du formaldéhyde et du benzène C6H6 à raison de 12 à 20 ml/m2 (OIN 16000-9, 2024). Terminez en polissant notre cire d'entretien anti-formaldéhyde à 10 à 15 g/m2 sur les placages de bois (ISO 2409, 2020).
Étape 4 : CQ avant expédition et protection du transit des conteneurs (Station 4)
À la fin de cette étape, les armoires finies réussissent les tests en chambre et restent protégées du rebond de chaleur pendant le transport maritime.
- Exécutez le contrôle qualité en chambre. Testez les pièces de l'armoire avec des échantillons dans une chambre climatique de 1 m3 selon OIN 16000-9 (2024) ou ASTM D6007 (2021) après un durcissement de 24 heures.
- Emballez des sachets de chimisorption. Placez 1 à 2 sachets de 100 g de Packs de charbon actif modifié aux acides aminés dans des boîtes plates avant de charger les conteneurs (ASTM D6007, 2021). Le carbone ordinaire libère du gaz piégé au-dessus de 28 C (Profil CDC ATSDR, 2024). Notre carbone de noix de coco amino-modifié (1050 mg/g indice d'iode) verrouille le HCHO dans des imines solides même lorsque les conteneurs maritimes atteignent 50 C (NIH PubMed, 2024).
5. Trois erreurs courantes à éviter en matière de scellement des bords de menuiserie
Même lorsque les usines achètent des cartes certifiées E1 ou CARB Phase 2, trois erreurs en atelier déclenchent souvent des échecs des tests en chambre :
Scellement des bords bruts du MDF et des panneaux de particules, des trous de perçage et des panneaux arrière pendant les arrêts d'usinage 85 % de la libération de formaldéhyde des armoires à la source (US EPA, 2025). En associant 2 à 4 mm d'évacuation des pores à une barrière contre l'humidité, l'apprêt pénétrant pour bois et MDF fait baisser les lectures de chambre sur 24 heures de 240 ppb à 18 ppb (0,018 ppm) (ASTM D6007, 2021). Cela donne aux fabricants de meubles une marge fiable inférieure aux limites EPA TSCA Title VI, CARB Phase 2, EN 717-1 E1 et GB/T 18883-2022.
À propos de l'auteur : PIN est PDG de Hebei Senzhijia Environmental Protection Co., Ltd (botouseneco), leader de la R&D sur la synthèse de polymères et des partenariats de fabrication industrielle., Ltd (botouseneco). Pour en savoir plus sur nous ou tester l'étanchéité des bords sur votre propre ligne de panneaux, lisez notre bureau de vérification de la qualité ISO 9001, ISO 14001 et CMA/CNAS ou contactez notre équipe d'ingénierie pour demander un kit d'évaluation d'échantillon de 500 ml/1 L, des fichiers SDS/TDS et des devis pour fûts en vrac FOB Tianjin.
- Utilisation de sprays acides de chlorure d'ammonium au lieu de scellants aminés neutres. Les liquides bon marché de chlorure d'ammonium (NH4Cl) ont un faible pH de 4,0 à 5,0 (NIH PubMed, 2024). À l'intérieur des caissons d'armoires, les sels acides rouillent les charnières européennes en acier dans les 14 jours et gonflent les fibres MDF de 6 % à 9 % (ISO 2409, 2020). Utilisez toujours des scellants polymères aminés neutres pH 7,0 à 8,0.
- Encollage sur un apprêt humide avant le temps d'évaporation de 45 minutes. L'introduction des bords humides dans un pot de colle EVA 200 C transforme l'eau emprisonnée en bulles de vapeur (ISO 2409, 2020). Attendez 45 minutes à l'air ambiant (ou 15 minutes sous air chaud) pour que l'eau sèche avant le thermofusible.
- Laissant des gouttes de scellant séchées sur les faces brillantes en mélamine. L'apprêt de scellement pénétrant pour bois et MDF durcit en un film satiné mat sur le bois poreux en 60 à 90 minutes (ISO 2409, 2020). Essuyez l'excédent de pulvérisation sur les faces en mélamine non poreuses avec un chiffon humide dans les 10 minutes.
Standards & references
- US EPA TSCA Titre VI (40 CFR Part 770) et ASTM D6007 : Limites d'émission de formaldéhyde des produits en bois composite (MDF <= 0,11 ppm, MDF mince <= 0,13 ppm, panneaux de particules <= 0,09 ppm).
- ONU GHS Rév. 10 et procédure ISTA 3A : classification SDS du Système général harmonisé et tests d'intégrité en cas de chute/vibration lors du transport de colis.
- USGBC LEED v4.1 EQ Credit & WELL Building Standard v2 Air Concept : seuils de test de la qualité de l'air intérieur avant l'occupation pour le formaldéhyde et les COVT.
- ISO 16000-3, ISO 16000-6 & ISO 16000-9 : Détermination du formaldéhyde (DNPH-HPLC) et des COV (Tenax-TA GC-MS) dans les chambres d'essai et l'air intérieur.
Foire aux questions (FAQ)
01.En quoi l'apprêt scellant pénétrant pour bois et MDF diffère-t-il du dissolvant de formaldéhyde standard ?
Standard Formaldehyde Remover est un spray d'eau sans film (15 à 25 ml/m2) qui ne laisse aucun film de surface sur les armoires finies (OIN 16000-9, 2024). L'apprêt de scellement pénétrant pour bois et MDF contient 12 % de solides polymères réticulants conçus pour les bords bruts du MDF, les alésages de charnière de 35 mm, les découpes de plomberie et les panneaux arrière bruts qui nécessitent à la fois une liaison chimique et un bloc d'humidité (ISO 2409, 2020).
02.L'application du primaire de scellement avant le placage des chants réduit-elle l'adhérence à chaud de l'EVA ou du PUR ?
Non, tant que les équipages attendent le temps de séchage au toucher de 45 minutes (ISO 2409, 2020). Étant donné que les micelles de 40 à 80 nm pénètrent 2 à 4 mm dans le noyau plutôt que de rester sur le dessus, la liaison de la poussière de MDF en vrac renforce en fait l'adhérence de la colle EVA et PUR.
03.Quelle quantité de primaire de scellement est nécessaire pour 1 000 m2 de panneaux d’armoire usinés ?
À raison de 25 à 40 ml/m2 sur les bords bruts, les alésages et les panneaux arrière de 3 mm, un seau en PEHD de 25 L traite 625 à 1 000 m2 de surface de bois brut (ASTM D6007, 2021). Pour la pulvérisation sur convoyeur de planches pleines, les usines mélangent un tambour 25 L de mélange maître 10X Amino-Acid HCHO Scavenger à 1:9 avec de l'eau osmosée pour produire 250 L de revêtement de pulvérisation 10 000 à 15 000 m2 (ASTM D6007, 2021).
04.Quels sont les échantillons B2B, le MOQ en vrac et les conditions d'expédition à l'exportation de Botou ?
Nous expédions des kits d'échantillons de 1 à 5 unités (bouteilles de 500 ml ou 1 L) en 24 à 48 heures (OIN 9001, 2015). Les commandes groupées commencent à 100 L (4 fûts) avec un délai de 5 à 7 jours ouvrables, et les séries de marques privées OEM commencent à 500 à 1 000 unités en 10 à 14 jours ouvrables à partir du Port de Tianjin, Chine (OIN 14001, 2015). Tous les liquides sont expédiés en tant que marchandises non dangereuses (non DG) sous GHS Rév. 10 (code SH 3824.99.9990), et les rapports des chambres ISO 9001, ISO 14001 et CMA/CNAS sont partagés en privé avec les acheteurs sur demande.
À propos de l'auteur.
NIP
PIN est PDG de botouseneco (Hebei Senzhijia), dirigeant la stratégie de R&D, les lignes de synthèse de polymères et les partenariats de fabrication industrielle de l'usine de formulation de Botou depuis la création de l'entreprise en 2015. PIN est spécialisé dans l'élimination du formaldéhyde des polymères aminés, la photocatalyse nano-TiO₂ à lumière visible, le contrôle des émissions de panneaux de bois d'ingénierie et les médias de chimisorption.
- Directeur Général · Usine de formulation et de fabrication de Botou.
- Plus de 10 ans d'expérience dans la synthèse de polymères pour la qualité de l'air intérieur et la fabrication B2B.
Écrit par NIP (Directeur général (PDG)) and reviewed by our Botou formulation & QC leadership. Explore our Laboratoire de formulation Botou, ISO & CMA/CNAS quality desk, OEM & private-label program, technical glossary, ou contact our engineering desk pour la documentation TDS et SDS du projet.
Prochaine étape.