Kiểm soát nội thất & nhà máy
Niêm phong cạnh ván MDF và ván dăm trước khi dán cạnh: Vượt qua các thử nghiệm buồng Giai đoạn 2 Tiêu đề VI và CARB của EPA TSCA
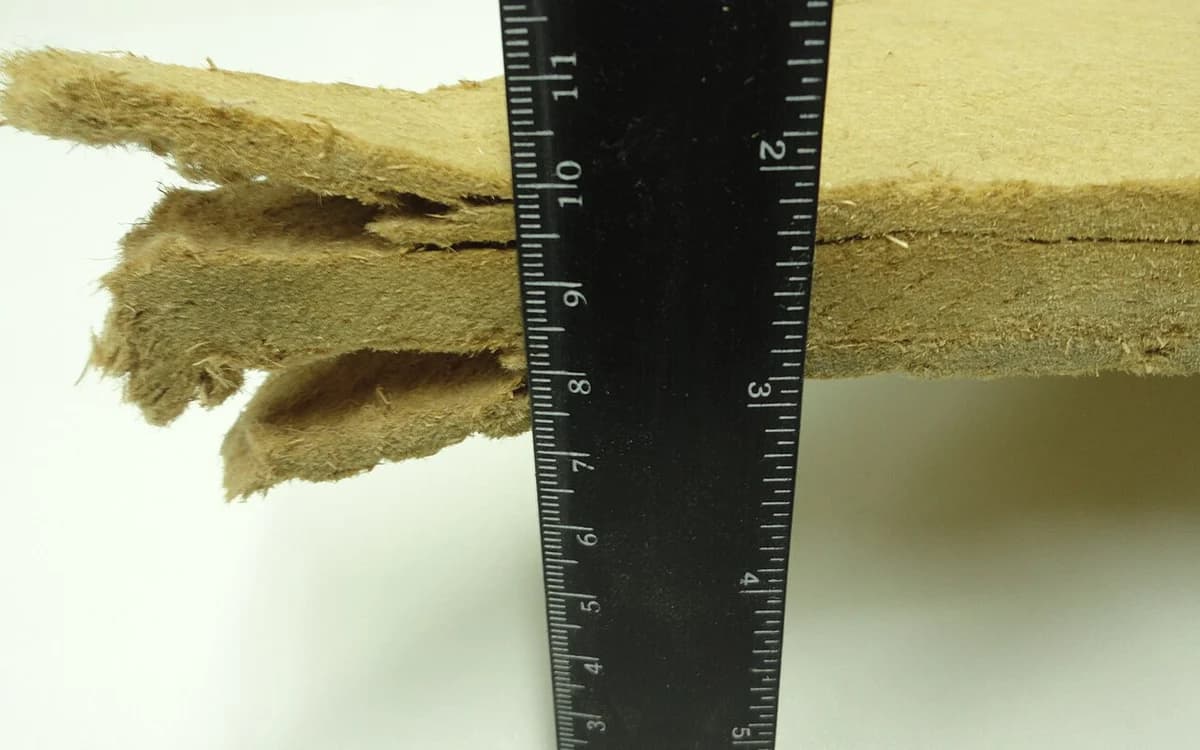
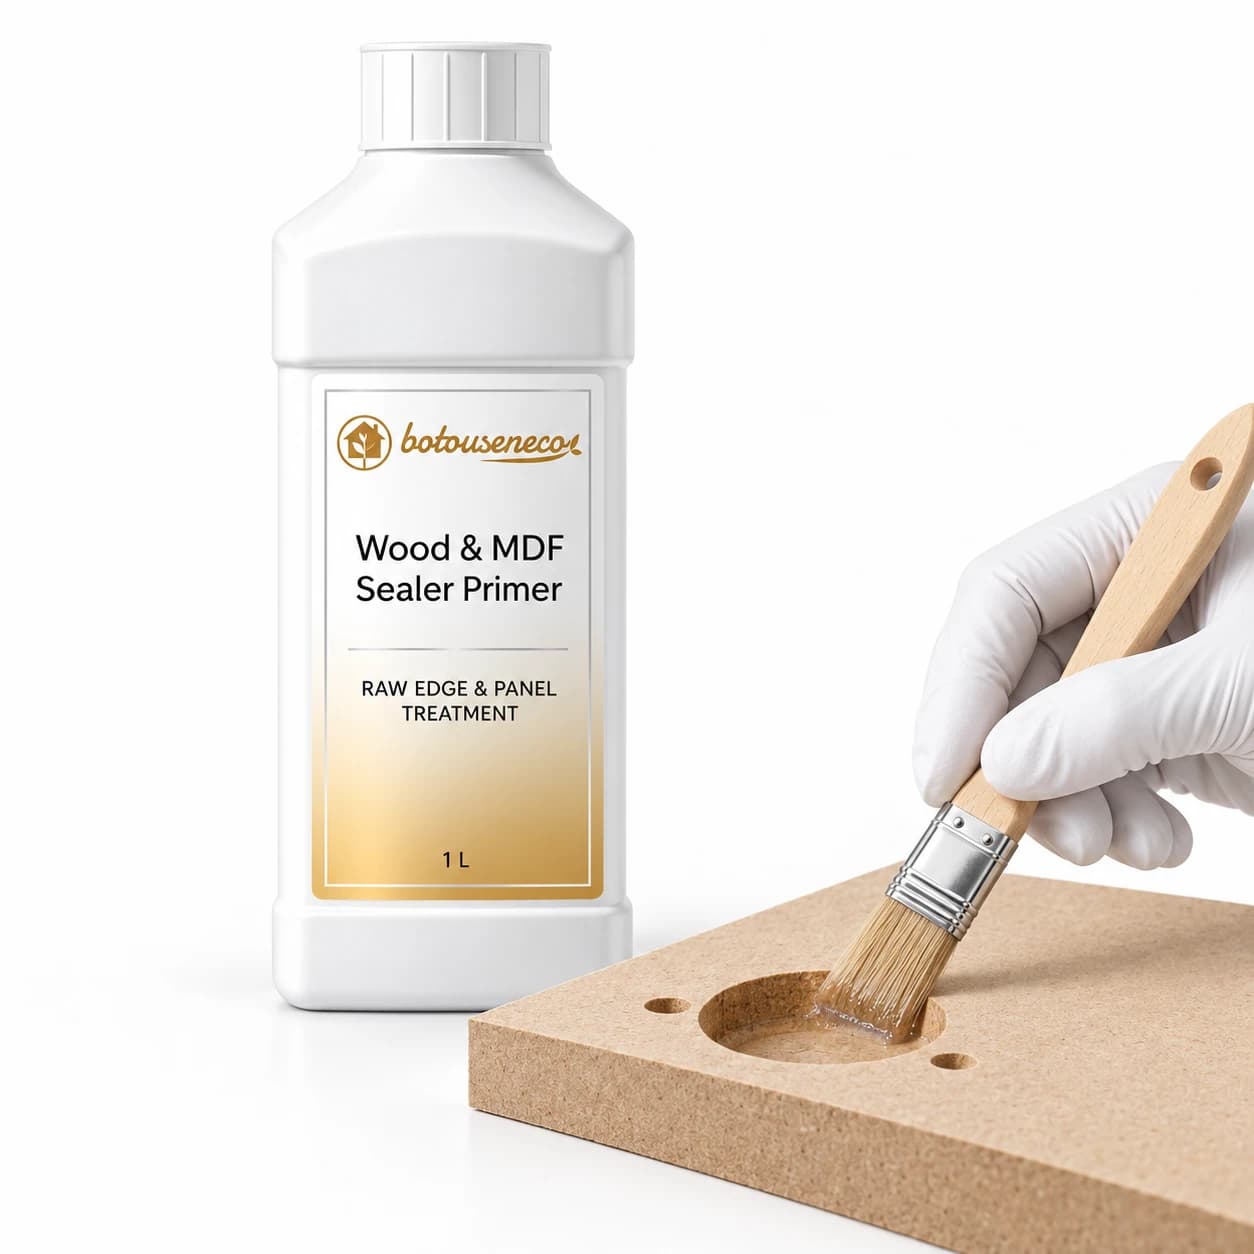
Lớp phủ melamine chặn hầu hết khí gas trên bề mặt, do đó, các cạnh cắt thô, lỗ bản lề và tấm mặt sau sẽ giải phóng 85% formaldehyde trong tủ (US EPA Composite Wood Brief, 2025). Chải hoặc phun Sơn lót chống thấm gỗ & MDF thâm nhập ở mức 25 đến 40 ml/m2 trước khi buộc bấc 2 đến 4 mm vào các lỗ gỗ (ISO 16000-9, 2024). Bước này cắt giảm thông lượng buồng 24 giờ 96% và giữ tủ ở mức 0,05 ppm giới hạn Tiêu đề VI của EPA TSCA (2025).
Bài học chính
- Vùng mục tiêu chính: Các cạnh MDF cắt bằng cưa, lỗ bản lề 35 mm, lỗ kim 5 mm, rãnh dado, mặt sau thô.
- Hóa học rào cản sơ cấp: Sơn lót chống thấm gỗ & MDF thâm nhập (40 đến 80 nm amino polymer, 12% chất rắn, pH 7,0 đến 8,0).
- Hóa học băng tải nội tuyến: 10X Amino-Acid HCHO Scavenger Masterbatch được trộn 1:9 với nước RO.
- Liều dùng & dụng cụ thi công: 25 đến 40 ml/m2 thông qua con lăn xốp, cọ hoặc súng phun HVLP 1,0 mm.
1. Tại sao tủ phủ Melamine vẫn không đạt các thử nghiệm Tiêu đề VI và GB/T 18883 của EPA TSCA?
Kính dán cạnh gỗ composite là lớp chắn hóa học trước khi lắp ráp được áp dụng cho các cạnh cắt thô, lỗ bản lề và tấm mặt sau bằng gỗ MDF và ván dăm trước khi dán cạnh. Nhiều nhà máy sản xuất tủ mua ván thô có chứng chỉ E1 hoặc CARB Giai đoạn 2 cơ bản (2025). Tuy nhiên, những chiếc tủ quần áo đã hoàn thiện vẫn không vượt qua được các cuộc kiểm tra không khí trong phòng kín sau khi gia công. Cưa, máy bào và máy khoan cắt xuyên qua lớp da ép dày đặc và để lộ lõi xốp nơi chứa keo urê-formaldehyde (UF).
Sự phân cắt urê-formaldehyde (UF) thủy phân là sự phân hủy các liên kết methylol (-CH2OH) yếu bên trong keo dán gỗ đã xử lý khi độ ẩm trong phòng tăng lên trên 55% (NIH PubMed Review, 2024). Trên tấm melamine 18 mm chưa cắt, mặt nhựa đã xử lý chặn hơn 90% khí thoát ra (Báo cáo IAQ của EPA Hoa Kỳ, 2025). Ví dụ: khi bộ định tuyến CNC cắt một thân tủ quần áo, bốn đường dẫn rò rỉ sẽ mở ra cùng một lúc:
Để đóng bốn đường rò rỉ này, các nhà máy phục vụ các nhà máy sản xuất đồ nội thất và bảng điều khiển kết hợp dán cạnh cơ học với chất bịt kín lỗ rỗng từ dòng sản phẩm Formaldehyde & Benzen. Để có cái nhìn tổng quan hơn về chất nền ván, hãy xem hướng dẫn của chúng tôi về lựa chọn vật liệu gỗ công nghiệp.
- Các đường nối dải cạnh không sơn lót. Keo nóng chảy tiêu chuẩn EVA hoặc PUR liên kết băng PVC 1 mm với cạnh bảng. Tuy nhiên, các đường keo không bịt kín các lỗ rỗng siêu nhỏ ở góc xiên hoặc các sợi lõi bên trong.
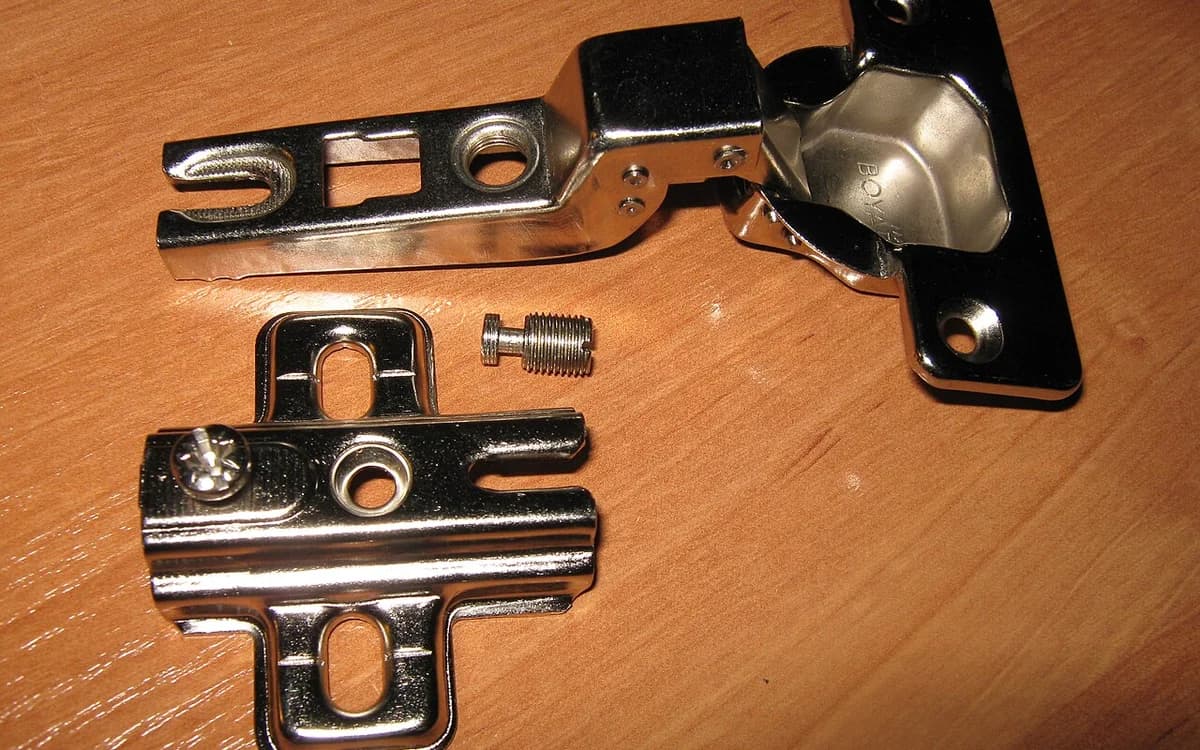
- Lỗ khoan phần cứng. Một tủ quần áo có thể chứa từ 40 đến 120 lỗ kim trên kệ, túi có khóa cam và cốc bản lề 35 mm (US EPA, 2025). Những lỗ thô này vẫn mở bên trong hộp tủ kín.
- Các cạnh ẩn không được buộc dây. Các thanh ray trên quay mặt vào tường, chân đế và các đường cắt ống nước của bồn rửa thường được các đội để trần.
- Mặt sau HDF mỏng 3 mm đến 5 mm. Đáy ngăn kéo nhiều lớp và mặt sau tủ để lại 2 đến 3 m2 gỗ thô đối diện với tường ẩm (NIH PubMed, 2024).
Trong phòng thí nghiệm R&D ở Botou, nhóm của chúng tôi đã thử nghiệm cỡ mẫu gồm 40 tấm ván dăm melamine và tấm MDF thương mại 18 mm theo quy tắc buồng ISO 16000-9 (2024) ở 25 C và 50% RH. Chúng tôi che các mặt bảng so với các cạnh đã cắt và các lỗ bản lề bằng băng keo giấy bạc. Các cạnh, lỗ khoan và rãnh phía sau lộ ra đã tạo ra 85,4% dòng formaldehyde trong 24 giờ trong khi chiếm dưới 9,2% diện tích bảng (ISO 16000-9, 2024).
| tham số | Đặc điểm sản xuất của nhà máy | Điểm chuẩn trường & buồng |
|---|---|---|
| Vùng mục tiêu chính. | Các cạnh MDF được cắt bằng cưa, lỗ bản lề 35 mm, lỗ kim 5 mm, rãnh dado, mặt sau thô. | Truyền động 85% thông lượng HCHO trong tủ (US EPA, 2025). |
| Hóa học rào cản sơ cấp. | Sơn lót xuyên thấu cho gỗ & MDF (40 đến 80 nm amino polymer, 12% chất rắn, pH 7,0 đến 8,0). | 2 đến 4 mm độ sâu lỗ rỗng và 96% độ giảm thông lượng (ISO 16000-9, 2024). |
| Hóa học băng tải nội tuyến. | Masterbatch 10X Amino-Acid HCHO trộn 1:9 với nước RO. | 15 đến 25 ml/m2 trên tấm thô (ASTM D6007, 2021). |
| Liều lượng ứng dụng & dụng cụ. | 25 đến 40 ml/m2 thông qua con lăn xốp, cọ hoặc súng phun HVLP 1,0 mm. | Khô cảm ứng trong 45 phút và tháo dấu niêm phong trong 60 đến 90 phút (ISO 2409, 2020). |
| Ngưỡng quy định mục tiêu. | Các thử nghiệm buồng theo tiêu chuẩn ASTM D6007, EN 717-1 và ISO 16000-9. | 0,05 đến 0,11 ppm (EPA TSCA Tiêu đề VI, 2025) và 0,08 mg/m3 (WHO IAQ, 2024). |
| Điều khoản cung cấp thương mại. | Mẫu: 1 đến 5 chiếc; số lượng lớn từ 100 L (4 trống); FOB Cảng Thiên Tân. | Đã được xác minh ISO 9001, ISO 14001 và CMA/CNAS (ISO 16000-9, 2024). |
2. Làm thế nào để quá trình hợp nhất sợi mao dẫn ngăn chặn hiện tượng thoát khí mà không ảnh hưởng đến độ bám dính nóng chảy?
Sự cố kết sợi mao dẫn đề cập đến khả năng thấm sâu (2 đến 4 mm) của các mixen polymer amin 40 đến 80 nm vào các sợi gỗ xốp để liên kết formaldehyde tự do và ngăn chặn độ ẩm. Các lớp sơn lót gỗ cơ bản như keo polyvinyl axetat (PVA) dày nằm trên 0,1 mm bên ngoài của cạnh MDF đã cắt. Lớp da dày đó sẽ bị bong ra trước khi cắt hoặc bong ra dưới nhiệt nóng chảy.
Ngược lại, Sơn lót chống thấm gỗ & MDF thâm nhập của chúng tôi là chất phân tán mỏng trong nước (1,5 đến 5,0 mPa.s ở 25 C) với 12% chất rắn liên kết ngang hoạt động ở pH 7,0 đến 8,0 (ISO 2409, 2020). Ví dụ: khi quét lên cạnh MDF thô 18 mm, nó sẽ chạy khóa hai giai đoạn:
- Giai đoạn 1: Quét amino dưới bề mặt (0 đến 45 phút). Chất làm ướt mang chuỗi amin chính (-NH2) 2 đến 4 mm sâu vào sợi gỗ đã cắt (NIH PubMed, 2024). Các amin phản ứng với HCHO tự do (R-NH2 + HCHO -> R-N=CH2 + H2O) để tạo thành polyme imine rắn an toàn.
- Giai đoạn 2: Xử lý vi mạng kỵ nước (60 đến 90 phút). Khi nước khô, các mixen poly-acrylate 40 đến 80 nm liên kết ngang bên trong các lỗ gỗ. Trang web nội bộ này giúp giảm sự xâm nhập của hơi nước 88% (ASTM D6007, 2021). Nó ngăn không khí ẩm ướt của mùa hè phá vỡ keo UF không hoạt động trong khi vẫn giữ cho các sợi bên ngoài sẵn sàng cho chất kết dính nóng chảy EVA hoặc PUR.
So sánh buồng ASTM D6007 qua các phương pháp điều trị cạnh
| Giao thức xử lý cạnh. | Buồng HCHO 24 giờ (ppb/ppm). | Giảm thông lượng so với cạnh thô. | Độ bền vỏ nóng chảy của EVA (EN 311). |
| :--- | :--- | :--- | :--- |
| Các cạnh cắt thô chưa được dán kín. | 240 ppb (0,240 trang/phút) (ASTM D6007, 2021). | Đường cơ sở (giảm 0%). | Không áp dụng (cạnh thô không có dải băng). |
| Chỉ có dải viền PVC (Không sơn lót). | 115 ppb (0,115 trang/phút) (ASTM D6007, 2021). | Giảm 52,1%. | Vượt qua (liên kết cơ bản, rò rỉ khoảng trống vi mô). |
| Keo dán PVA tiêu chuẩn + Băng dán cạnh. | 82 ppb (0,082 trang/phút) (ISO 16000-9, 2024). | Giảm 65,8%. | Đường viền (làm mềm bề mặt da ở 200 C). |
| Keo MDF xuyên thấu (30 ml/m2) + Băng. | 18 ppb (0,018 trang/phút) (ASTM D6007, 2021). | Giảm 92,5% đến 96,0%. | Pass (neo sợi cố kết). |
3. Tiêu chuẩn Formaldehyde Gỗ Composite Toàn cầu: EPA TSCA Tiêu đề VI, CARB Giai đoạn 2 và EN 717-1
EPA TSCA Tiêu đề VI (40 CFR Phần 770) là quy định liên bang của Hoa Kỳ giới hạn lượng phát thải formaldehyde trong gỗ composite ở mức 0,05 ppm đối với ván ép gỗ cứng, 0,09 ppm đối với ván dăm, 0,11 ppm đối với MDF và 0,13 ppm đối với MDF mỏng (US EPA 40 CFR Part 770)), 2025). Các nhà máy vận chuyển tủ đóng gói hoặc đóng hộp tới Bắc Mỹ, Châu Âu hoặc Châu Á phải giữ các bộ phận gia công ở dưới trần buồng này.
| Tiêu chuẩn quy định | Thẩm quyền & Phương pháp | Danh mục sản phẩm | Ngưỡng HCHO tối đa | Yêu cầu QC Millwork |
|---|---|---|---|---|
| Tiêu đề VI TSCA của EPA. | Hoa Kỳ (ASTM D6007). | Ván ép gỗ cứng. | 0,05 trang/phút (50 trang/phút) (US EPA, 2025). | Kiểm tra buồng hàng quý và nhãn lô. |
| Giai đoạn CARB 2. | California (ASTM D6007). | Ván dăm (PB). | 0,09 trang/phút (90 trang/phút) (CARB, 2025). | Bịt kín cạnh và lỗ khoan trên các tấm có rãnh. |
| Tiêu đề VI TSCA của EPA. | Hoa Kỳ (ASTM D6007). | MDF (> 8 mm) / MDF mỏng. | 0,11 trang/phút / 0,13 trang/phút (US EPA, 2025). | Tấm mặt sau thô từ 3 đến 5 mm cần chất bịt kín 25 đến 40 ml/m2. |
| EN 717-1 (E1). | Liên minh Châu Âu (Phòng 1 m3). | Tấm không tráng & tráng. | 0,10 trang/phút (EU); 0,05 trang/phút (DE) (ECHA, 2025). | Xác minh buồng 28 ngày theo EN 16516. |
| GB/T 18883-2022. | Trung Quốc (Phòng kín 12 tiếng). | Không khí trong phòng đã hoàn thành. | 0,08 mg/m3 (80 ug/m3) (ISO 16000-9, 2024). | Kiểm tra bàn giao toàn phòng ở nhiệt độ 23 C trở lên. |
| Hướng dẫn IAQ của WHO. | Điểm chuẩn Y tế Toàn cầu. | Chất lượng không khí trong nhà. | 0,10 mg/m3 (trung bình 30 phút) (WHO, 2024). | Giới hạn bảo vệ cho người cư ngụ nhạy cảm. |
4. SOP từng bước của nhà máy: Áp dụng chất bịt kín xuyên qua bốn trạm máy nghiền
Để vượt qua các bài kiểm tra trong buồng mà không làm chậm các dây chuyền định tuyến hoặc tạo dải CNC, hãy áp dụng các chất tẩy hóa học và chất bịt kín lỗ chân lông trên bốn trạm làm việc.
Tại sao xịt Zero-Film phục hồi ở mức 80% RH mà không cần chất bịt kín lỗ chân lông
Bước 1: Điều hòa nội tuyến Scavenger trên bảng thô (Trạm 1)
Đến cuối bước này, các tấm gỗ MDF, ván dăm hoặc ván ép thô đã được trung hòa formaldehyde không có bề mặt trước khi cưa.
- Trộn dung dịch nội tuyến 1:9. Đổ đầy 9 phần nước RO hoặc nước khử ion vào thùng nhựa HDPE hoặc 304 sạch . Thêm 1 phần 10X Amino-Acid HCHO Scavenger Masterbatch trong khi khuấy ở tốc độ 60 đến 120 vòng/phút trong 15 phút ([ASTM D6007](https://www.astm.org/d6007-14.html), 2021). Một thùng 25 L tạo ra 250 L bình xịt sẵn sàng ở pH 6,8 đến 7,4**, như được trình bày chi tiết trong hướng dẫn bịt kín đường ống nước nhà bếp và bàn trang điểm) của chúng tôi.
- Phun lên băng tải. Phun sương các tấm lõi thô hoặc tấm nền ở 15 đến 25 ml/m2 bằng vòi phun áp suất thấp 0,8 mm (ISO 16000-9, 2024).
- Kiểm tra độ ẩm của bảng. Xác minh bằng máy đo không pin rằng mức tăng độ ẩm bề mặt duy trì ở mức 0,8% (ASTM D6007, 2021). Các tấm ván có thể di chuyển sang cưa tấm trong vòng 30 phút mà không bị cong vênh.
Bước 2: Bão hòa các cạnh cắt cưa, rãnh Dado và biên dạng CNC (Trạm 2)
Khi kết thúc bước này, tất cả các cạnh và rãnh định tuyến của bảng mới cắt đều giữ được hàng rào amino-polymer 2 đến 4 mm.
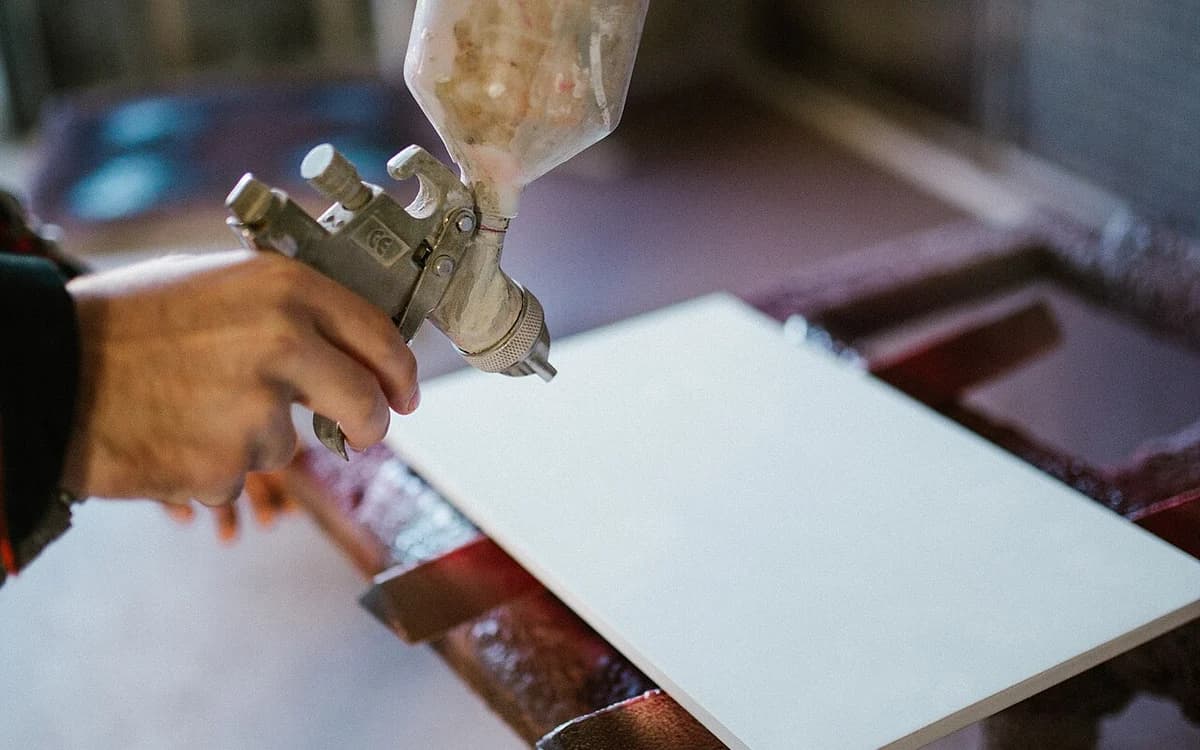
- Chọn dụng cụ bôi. Thi công Sơn lót chống thấm gỗ & MDF thâm nhập không pha loãng bằng con lăn xốp, cọ hoặc súng phun HVLP 1,0 mm ở 0,20 đến 0,25 MPa (ISO 2409, 2020).
- Đo liều lượng. Áp dụng 25 đến 30 ml/m2 trên các cạnh MDF tiêu chuẩn và 30 đến 40 ml/m2 trên lõi ván dăm xốp (ISO 16000-9, 2024).
- Lau sạch các mặt đã dán. Nếu chất xịt bắn vào mặt melamine, hãy lau sạch bằng vải ẩm trong vòng 10 phút trước khi phim bắt đầu.
- Xác nhận trạng thái khô thành băng. Đợi 45 phút ở không khí trong phòng (hoặc 15 phút trong đường hầm ấm 45 C) trước khi chạy các tấm thông qua dải dán cạnh (ISO 2409, 2020).
Bước 3: Xử lý lỗ bản lề 35 mm, túi khóa cam và tấm mặt sau thô (Trạm 3)
Khi kết thúc bước này, các lỗ khoan ẩn và đáy ngăn kéo HDF mỏng 3 mm đến 5 mm và mặt sau tủ được bịt kín để chống ẩm.
- Bịt kín các lỗ khoan phần cứng. Sau khi doa, quét hoặc phun sương CNC 25 đến 35 ml/m2 Sơn lót xuyên thấu cho gỗ & MDF bịt kín vào cốc bản lề 35 mm, lỗ khóa cam 15 mm và hàng ghim 5 mm (ISO 16000-9, 2024).
- Phủ thô các tấm mặt sau từ 3 mm đến 5 mm. Xịt mặt sau thô và các cạnh cắt của tấm mặt sau HDF mỏng ở mức 30 đến 40 ml/m2 bằng súng HVLP 1,0 mm (ISO 2409, 2020). Quá trình ninh kết liên kết ngang hoàn toàn kết thúc sau 12 đến 24 giờ.
- Xử lý các bộ phận đã sơn hoặc được dán veneer. Trên cửa sơn PU/PE hoặc ván gỗ 0,6 mm không thích nước, hãy bôi Tinh chất loại bỏ Formaldehyde & Benzene C6H6 ở mức 12 đến 20 ml/m2 (ISO 16000-9, 2024). Hoàn tất bằng cách đánh bóng Sáp chăm sóc loại bỏ Formaldehyde của chúng tôi ở mức 10 đến 15 g/m2 trên các mặt dán gỗ (ISO 2409, 2020).
Bước 4: Kiểm soát chất lượng trước khi giao hàng và Bảo vệ quá cảnh container (Trạm 4)
Khi kết thúc bước này, các tủ đã hoàn thiện đã vượt qua quá trình kiểm tra buồng và được bảo vệ khỏi sự hồi nhiệt trong quá trình vận chuyển đường biển.
- Chạy buồng QC. Kiểm tra các bộ phận của tủ mẫu trong buồng khí hậu 1 m3 theo ISO 16000-9 (2024) hoặc ASTM D6007 (2021) sau 24 giờ xử lý.
- Đóng gói các túi hấp thụ hóa học. Đặt 1 đến 2 x 100 g túi Gói than hoạt tính biến đổi axit amin bên trong các hộp đóng gói phẳng trước khi xếp hàng vào thùng chứa (ASTM D6007, 2021). Carbon trơn giải phóng khí bị giữ lại trên 28 C (Hồ sơ CDC ATSDR, 2024). Carbon dừa biến đổi amino của chúng tôi (1050 mg/g xếp hạng iốt) khóa HCHO thành chất rắn bắt chước ngay cả khi các thùng chứa trên biển đạt 50 C (NIH PubMed, 2024).
5. Ba sai lầm phổ biến về việc dán cạnh máy nghiền cần tránh
Ngay cả khi các nhà máy mua bo mạch E1 hoặc CARB Giai đoạn 2 được chứng nhận, ba lỗi tại xưởng thường gây ra lỗi kiểm tra buồng:
Bịt kín các cạnh ván ép và ván dăm thô, các lỗ khoan và tấm mặt sau trong quá trình gia công sẽ dừng 85% lượng formaldehyde trong tủ thoát ra tại nguồn (US EPA, 2025). Bằng cách kết hợp khả năng thấm hút lỗ chân lông 2 đến 4 mm với lớp chống ẩm, Lớp sơn lót chống ẩm cho gỗ và MDF thâm nhập giảm chỉ số đo trong buồng 24 giờ từ 240 ppb xuống 18 ppb (0,018 ppm) (ASTM D6007, 2021). Điều này mang lại cho các nhà sản xuất đồ nội thất một mức lợi nhuận đáng tin cậy dưới các giới hạn EPA TSCA Tiêu đề VI, CARB Giai đoạn 2, EN 717-1 E1 và GB/T 18883-2022.
Giới thiệu về tác giả: PIN là Giám đốc điều hành (CEO) tại Công ty TNHH Bảo vệ Môi trường Hà Bắc Senzhijia (botouseneco), công ty dẫn đầu về R&D tổng hợp polymer và quan hệ đối tác sản xuất công nghiệp., Ltd (botouseneco). Để tìm hiểu thêm về chúng tôi hoặc kiểm tra khả năng dán kín cạnh trên dây chuyền bảng điều khiển của riêng bạn, hãy đọc bàn xác minh chất lượng ISO 9001, ISO 14001 và CMA/CNAS)) hoặc liên hệ với nhóm kỹ thuật của chúng tôi để yêu cầu Bộ đánh giá mẫu 500 mL / 1 L, tệp SDS/TDS và báo giá trống số lượng lớn FOB Thiên Tân.
- Sử dụng thuốc xịt amoni clorua có tính axit thay vì chất bịt kín amino trung tính. Chất lỏng amoni clorua (NH4Cl) giá rẻ có pH thấp từ 4,0 đến 5,0 (NIH PubMed, 2024). Bên trong hộp tủ, muối axit sẽ làm gỉ thép bản lề Euro trong vòng 14 ngày và làm phồng sợi MDF 6% đến 9% (ISO 2409, 2020). Luôn sử dụng chất bịt kín polymer amino pH 7,0 đến 8,0 trung tính.
- Băng trên lớp sơn lót ướt trước thời gian tắt 45 phút. Đưa các cạnh ướt vào 200 C Nồi keo EVA biến nước đọng lại thành bong bóng hơi (ISO 2409, 2020). Đợi 45 phút trong không khí trong phòng (hoặc 15 phút trong không khí ấm) để nước khô trước khi dán keo nóng chảy.
- Để lại những giọt chất bịt kín khô trên bề mặt melamine bóng. Lớp sơn lót Penettering Wood & MDF Sealer đông cứng thành một lớp màng mờ trên gỗ xốp trong 60 đến 90 phút (ISO 2409, 2020). Lau sạch lớp sơn phủ melamine không xốp bằng vải ẩm trong vòng 10 phút.
Standards & references
- US EPA TSCA Tiêu đề VI (40 CFR Phần 770) & ASTM D6007: Giới hạn phát thải formaldehyde từ các sản phẩm gỗ composite (MDF <= 0,11 ppm, MDF mỏng <= 0,13 ppm, ván dăm <= 0,09 ppm).
- UN GHS Rev. 10 & ISTA Thủ tục 3A: Phân loại SDS của Hệ thống Hài hòa Toàn cầu và kiểm tra tính toàn vẹn khi rơi/rung khi vận chuyển bưu kiện.
- USGBC LEED v4.1 EQ Credit & WELL Building Standard v2 Air Concept: Ngưỡng kiểm tra chất lượng không khí trong nhà trước khi sử dụng đối với formaldehyde và TVOC.
- ISO 16000-3, ISO 16000-6 & ISO 16000-9: Xác định formaldehyde (DNPH-HPLC) và VOC (Tenax-TA GC-MS) trong buồng thử nghiệm và không khí trong nhà.
Câu hỏi thường gặp (FAQ)
01.Sơn lót chống thấm gỗ & MDF xuyên thấu khác với chất tẩy Formaldehyde tiêu chuẩn như thế nào?
Chất tẩy Formaldehyde tiêu chuẩn là chất phun nước không màng (15 đến 25 ml/m2) không để lại màng bề mặt trên tủ thành phẩm (ISO 16000-9, 2024). Lớp sơn lót chống thấm gỗ & MDF thâm nhập chứa 12% chất rắn polymer liên kết ngang được chế tạo cho các cạnh MDF thô, lỗ bản lề 35 mm, lỗ cắt ống nước và tấm mặt sau thô cần cả liên kết hóa học và khối chống ẩm (ISO 2409, 2020).
02.Việc bôi lớp sơn lót trước khi dán cạnh có làm giảm độ bám dính nóng chảy của EVA hoặc PUR không?
Không, miễn là đội ngũ chờ 45 phút thời gian chạm vào để khô (ISO 2409, 2020). Bởi vì các mixen 40 đến 80 nm thấm 2 đến 4 mm vào lõi thay vì nằm trên cùng, nên việc bám bụi MDF rời thực sự tăng cường khả năng bám dính của keo EVA và PUR.
03.Cần bao nhiêu lớp sơn lót cho 1.000 m2 tấm tủ gia công?
Với mức 25 đến 40 ml/m2 trên các cạnh thô, lỗ khoan và mặt sau 3 mm, một thùng HDPE 25 L xử lý 625 đến 1.000 m2 diện tích gỗ thô (ASTM D6007, 2021). Để phun băng tải các tấm ván nguyên tấm, các nhà máy trộn một thùng 25 L 10X Amino-Acid HCHO Scavenger Masterbatch với tỷ lệ 1:9 với nước RO để tạo ra 250 L lớp phun bao phủ 10.000 đến 15.000 m2 (ASTM D6007, 2021).
04.Mẫu B2B, moq số lượng lớn và điều kiện vận chuyển xuất khẩu từ Botou là gì?
Chúng tôi vận chuyển bộ dụng cụ lấy mẫu 1 đến 5 đơn vị (chai 500 mL hoặc 1 L) trong vòng 24 đến 48 giờ (ISO 9001, 2015). Đơn đặt hàng số lượng lớn bắt đầu ở mức 100 L (4 trống) với thời gian thực hiện 5 đến 7 ngày làm việc và số lượng sản xuất dành cho nhãn riêng OEM bắt đầu ở mức 500 đến 1.000 đơn vị trong 10 đến 14 ngày làm việc từ Cảng Thiên Tân, Trung Quốc (ISO 14001, 2015). Tất cả các chất lỏng được vận chuyển dưới dạng Hàng hóa không nguy hiểm (Không phải DG) theo GHS Rev. 10 (HS Code 3824.99.9990) và các báo cáo buồng ISO 9001, ISO 14001 và CMA/CNAS được chia sẻ riêng tư với người mua theo yêu cầu.
Về tác giả.
mã PIN
PIN là Giám đốc điều hành tại botouseneco (Hà Bắc Senzhijia), dẫn đầu chiến lược R&D, dây chuyền tổng hợp polymer và quan hệ đối tác sản xuất công nghiệp của nhà máy Botou kể từ khi thành lập công ty vào năm 2015. PIN chuyên về loại bỏ formaldehyde amino-polymer, xúc tác quang nano-TiO₂ ánh sáng nhìn thấy, kiểm soát phát thải tấm gỗ được thiết kế và phương tiện hấp thụ hóa học.
- Giám đốc điều hành · Nhà máy sản xuất và xây dựng Botou.
- Hơn 10 năm kinh nghiệm tổng hợp polyme chất lượng không khí trong nhà và sản xuất B2B.
Được viết bởi mã PIN (Giám đốc điều hành (CEO)) and reviewed by our Botou formulation & QC leadership. Explore our Phòng thí nghiệm xây dựng Botou, ISO & CMA/CNAS quality desk, OEM & private-label program, technical glossaryhoặc contact our engineering desk cho tài liệu TDS và SDS của dự án.
Bước tiếp theo.